Produkter
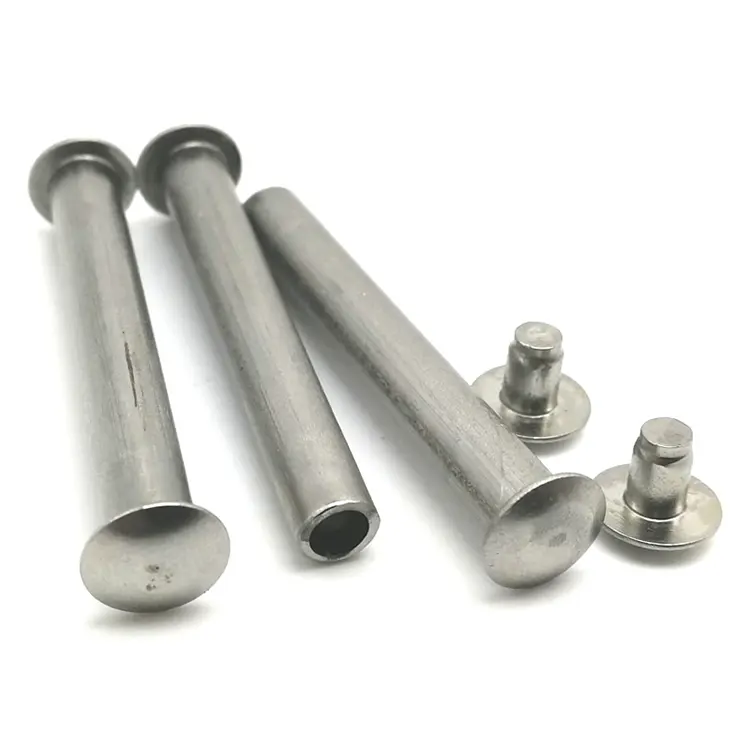
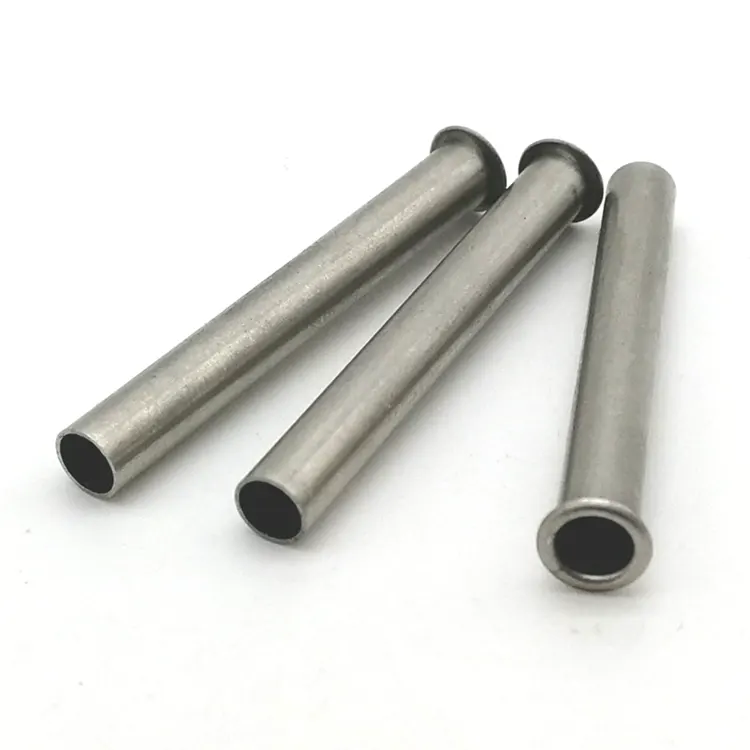
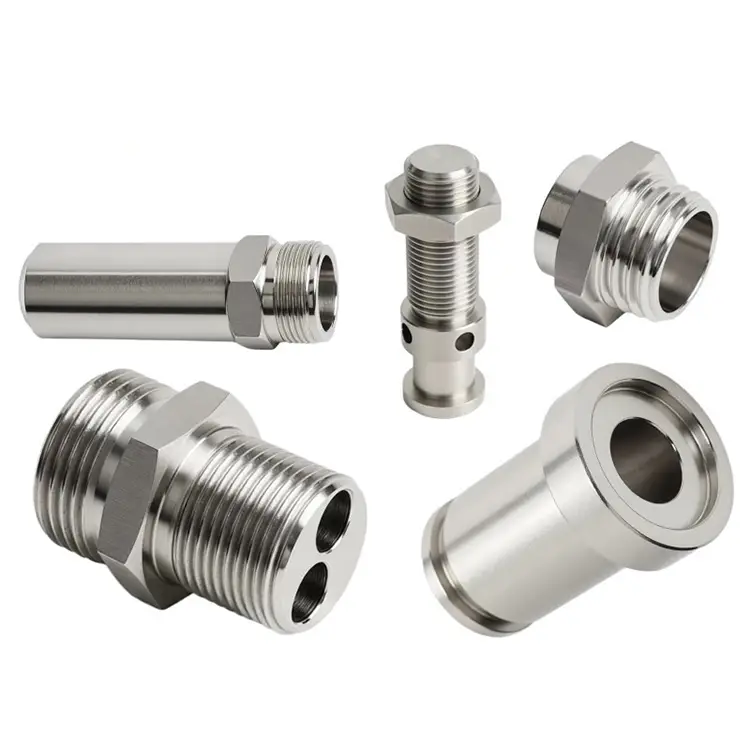
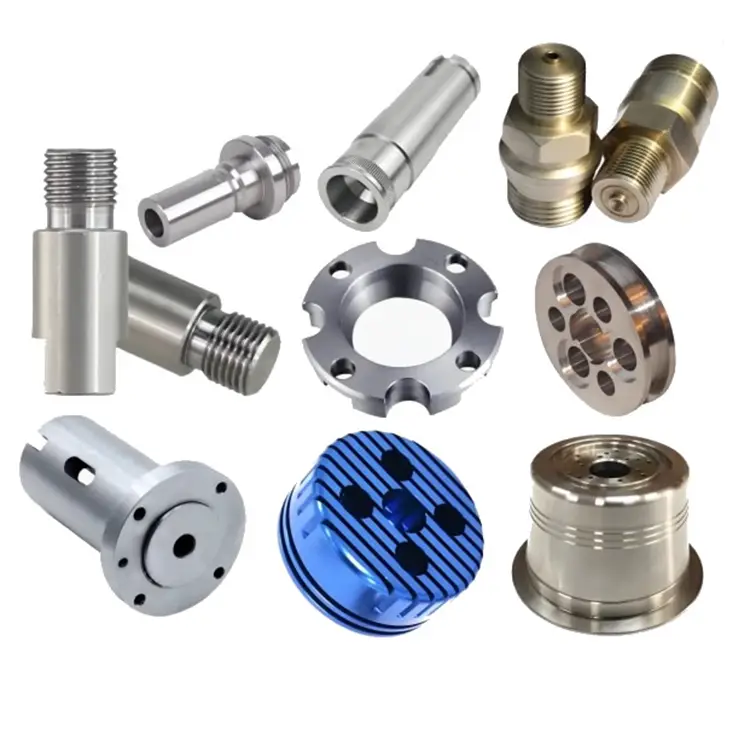
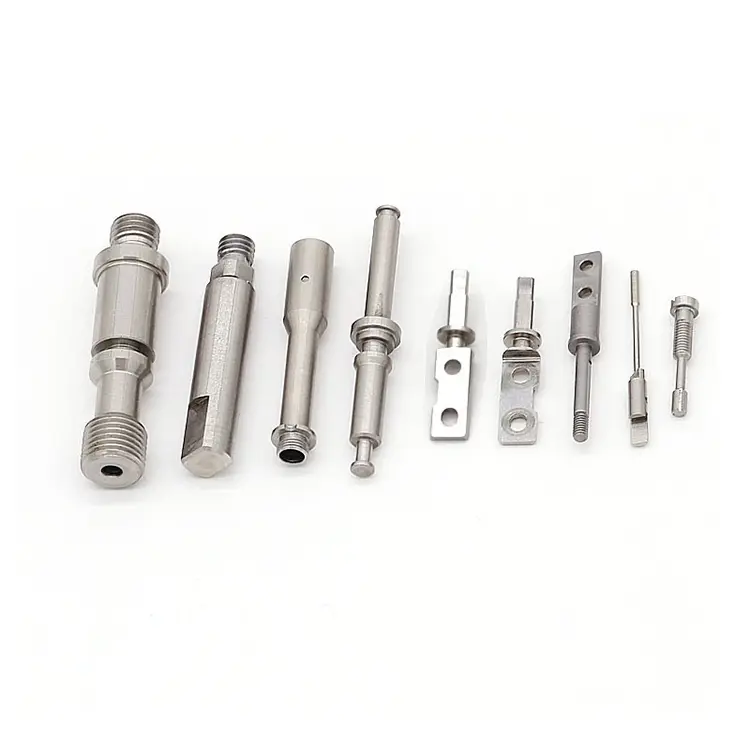
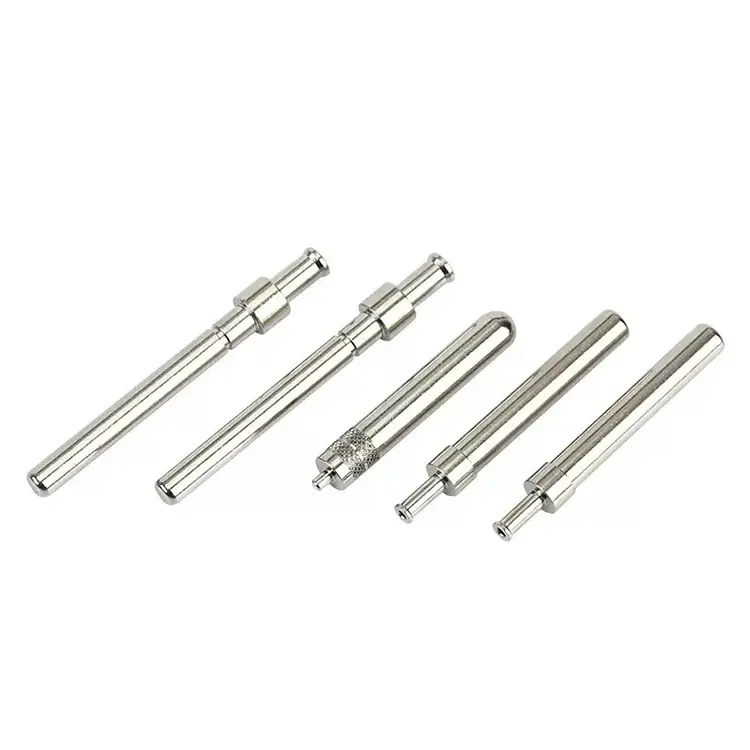
CNC-svarvning
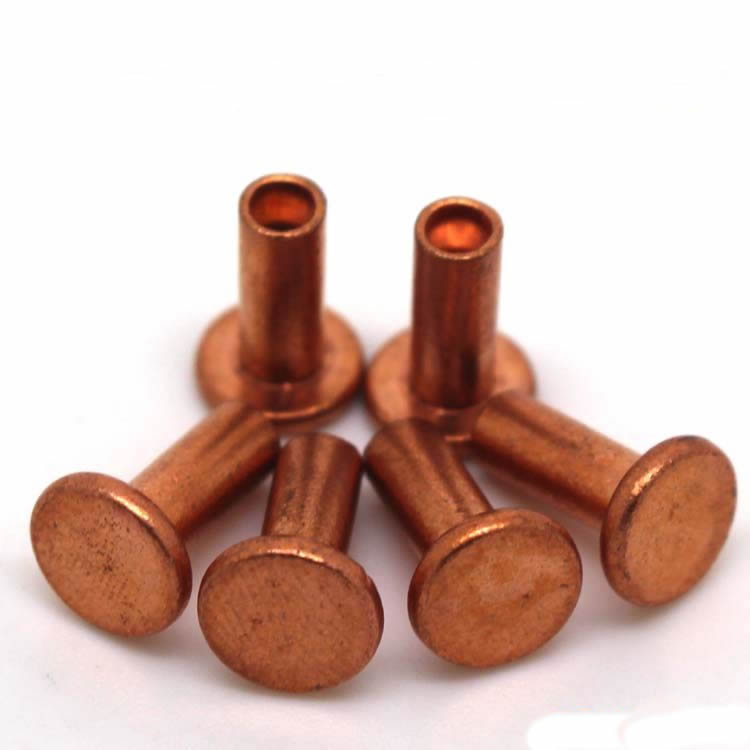
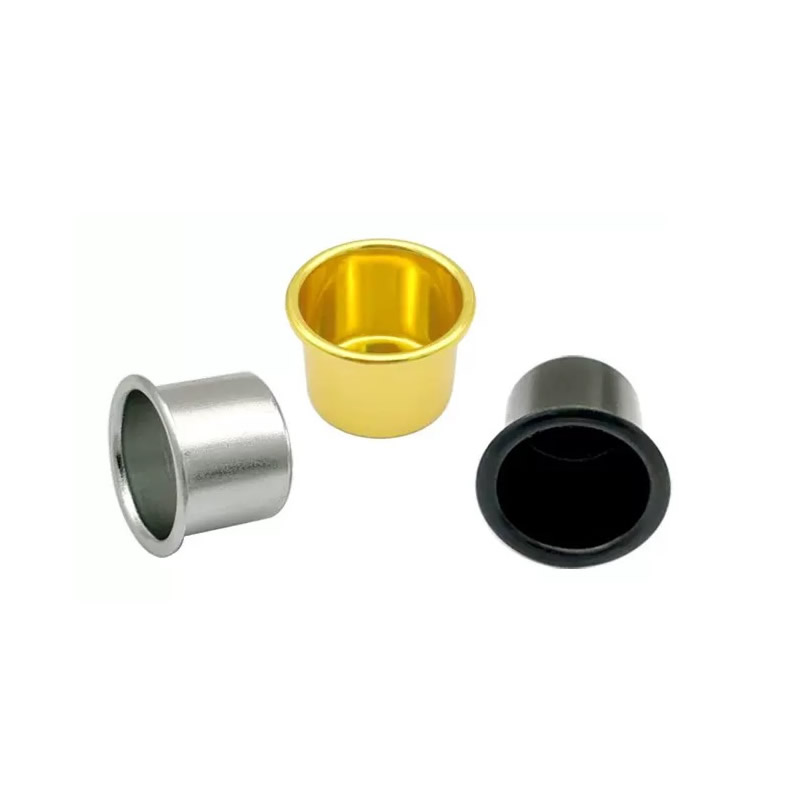
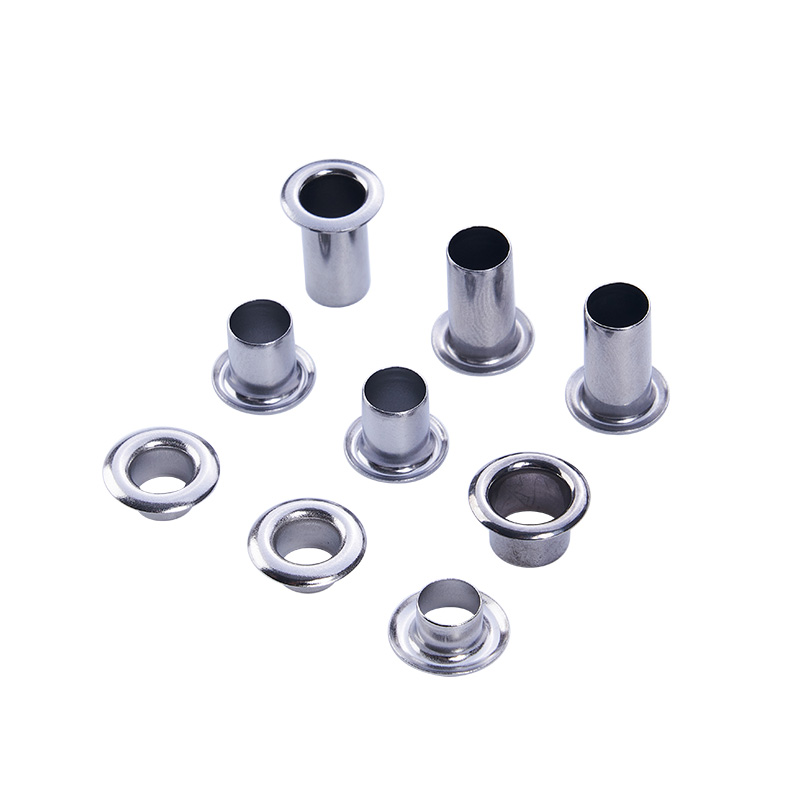
Nuote Metals erbjuder snabb prototyptjänst för CNC-svarvning, vilket gör att du snabbt kan testa och validera dina produktdesigner, vilket minskar tiden till marknaden och ökar effektiviteten, som efterfrågas av användare som behöver snabb vändning.
Skicka förfrågan
Produktbeskrivning
Varför verktygsgeometri och spånkontroll bestämmer din ytfinish och cykeltid
De flesta köpare fokuserar på maskinen när de utvärderar enCNC-svarvningleverantör. Spindelhastighet. Antal axlar. Stångmatningskapacitet. Dessa saker spelar roll. Men de är inte det som avgör om din del kommer ut med en spegelfinish eller en trasig yta. De är inte det som orsakar en krasch eller ett trasigt verktyg.
Skillnaden ligger i två saker som sällan visas på ett specifikationsblad: verktygsgeometri och spånkontroll. En svarv med rätt vinklar skär rent och ger korta, hanterbara spån. Samma svarv med fel vinklar gnuggar, arbetshärdar och virar långa trådiga spån runt verktyget. Delen kan fortfarande uppfylla tolerans - men ytfinishen blir lidande, verktygets livslängd minskar och cykeltiden ökar.
På Nuote Metals behandlar vi verktygsval och spånhantering som centrala tekniska beslut, inte operatörspreferenser. ICNC-svarvning, dessa två faktorer avgör om din del produceras lönsamt eller med förlust.
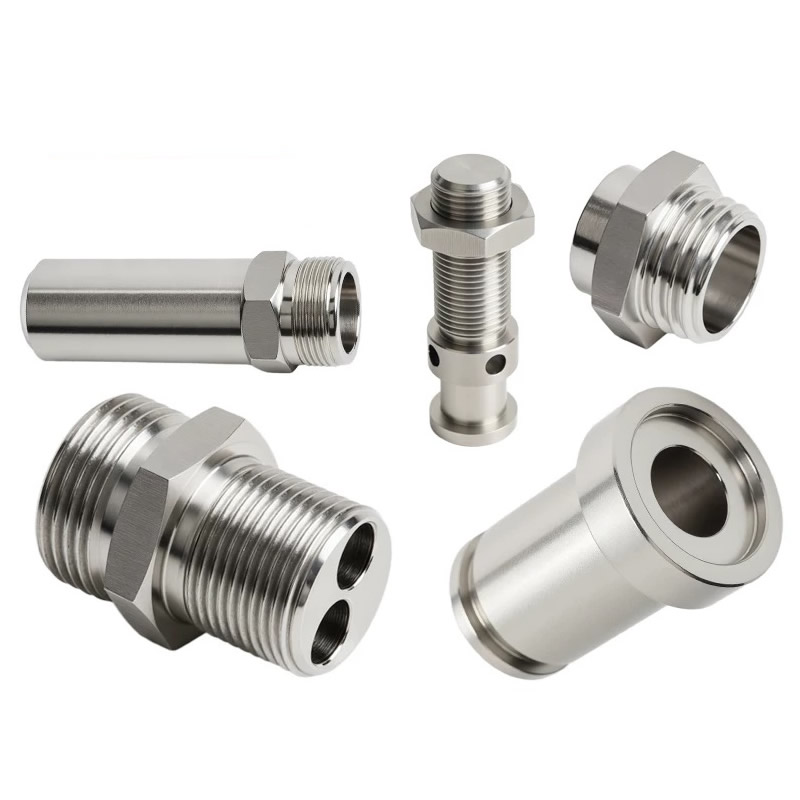
Verktygsgeometri – vinklarna som bestämmer skärkvaliteten
Ett svarvskär är inte en generisk hårdmetallbit. Den har specifika vinklar som avgör hur den kommer in i materialet, hur den bryter spånet och hur den distribuerar värme. Här är vinklarna som betyder mest:
Kraftvinkel.Spånvinkeln styr hur aggressivt verktyget skär. En positiv spånvinkel har en skarp kant som skär in i materialet - perfekt för mjuka, gummiaktiga material som aluminium och koppar. En negativ spånvinkel har en trubbig kant som trycker in i materialet – bättre för hårda, spröda material som härdat stål och gjutjärn. Att använda fel spånvinkel på fel material orsakar uppbyggd kant, dålig finish eller verktygsbrott.
Frigångsvinkel.Frigångsvinkeln förhindrar att verktyget skaver mot arbetsstycket. För litet och verktyget skaver, genererar värme och hårdnar ytan. För stor, och skäreggen blir svag och benägen att flisa. För rostfritt stål använder vi en större frigångsvinkel för att minska skavning och arbetshärdning.
Näsradie.Nosradien påverkar ytfinish och verktygshållfasthet. En större nosradie ger en jämnare finish men ökar skärkrafterna och kan orsaka vibrationer på tunnväggiga delar. En mindre nosradie minskar krafterna men lämnar en grövre finish. För avslutande pass använder vi en större nosradie; för grovbearbetning, en mindre.
Spånbrytargeometri.Detta är funktionen som bestämmer chipformen. En spånbrytare som är för aggressiv producerar korta spån som kan blockera verktyget. För passiv, och chippet sveper runt delen. Vi väljer spånbrytargeometri baserat på material, skärdjup och matningshastighet – inte bara vad som finns i verktygssängen.
Chipkontroll – varför långa marker kostar dig pengar
Ett spåna som virar runt verktyget eller delen är inte bara en olägenhet. Det kostar pengar på tre sätt:
Ytskador.Ett långt trådigt nagg som dras över en färdig yta repar den. På en tätningsyta eller en lagertapp blir den repan en läcka eller en slitagepunkt. För delar som ska anodiseras eller pläteras blir en repad yta en synlig defekt efter beläggning.
Verktygsfel.Ett spån som virar runt verktygsskaftet isolerar skäreggen, höjer temperaturen och påskyndar slitaget. I svåra fall packas chipet in i insatsfickan och spricker insatsen.
Operatörens ingripande.En maskin som stannar med några minuters mellanrum för att rensa spån producerar inga delar. För högvolymproduktion är spånkontroll skillnaden mellan en stabil process och ett konstant avbrott.
Vi styr chips genom tre variabler:
Matningshastighet:Högre matningshastigheter ger tjockare spån som lättare går sönder.
Skärdjup:För grunt, och spånan skaver istället för att klippa.
Kylvätsketryck:Högtryckskylvätska (70–100 bar) riktad mot skäreggen bryter spån och spolar bort dem från arbetszonen.
Hur vi matchar verktyg till material
Olika material kräver olika verktygsstrategier. Så här tar vi oss an de vanligaste materialen iCNC-svarvning:
| Parameter | Specifikation | Testmetod |
|---|---|---|
| Materialkvalitet | AISI 304 (UNS S30400) | Brukscertifikat + XRF |
| Skaftdiameter | 5,0 mm (±0,05 mm) | Laser mikrometer |
| Längd under huvudet | 32,0 mm (±0,10 mm) | Digital bromsok |
| Huvudets diameter | 9,5 mm (±0,15 mm) | Optisk komparator |
| Huvudhöjd | 1,6 mm (±0,10 mm) | Digital bromsok |
| Draghållfasthet | ≥520 MPa | ASTM E8 |
| Hårdhet | ≤90 HRB | ASTM E18 |
| Motstånd mot saltstänk | ≥72 timmar (ingen röd rost) | ASTM B117 |
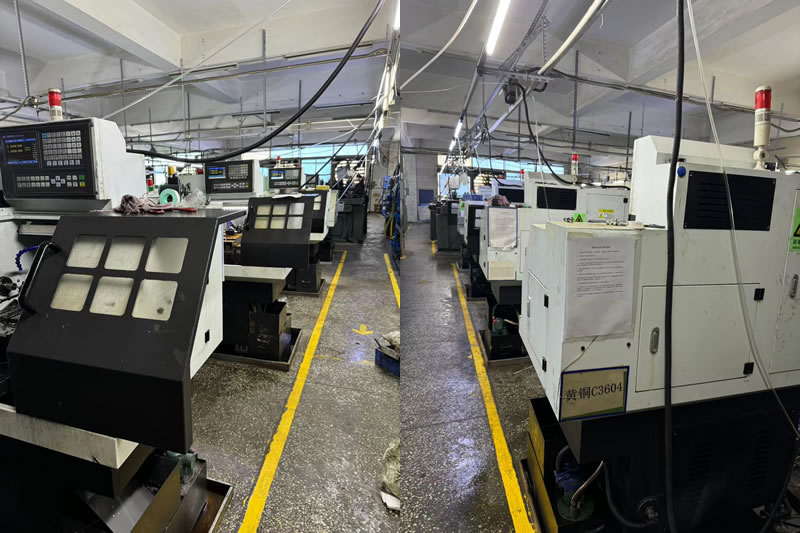
Ett riktigt exempel - Rostfritt stålaxel med spånkontrollproblem
En nordamerikansk tillverkare av hydraulisk utrustning behövde en 316 rostfri axel med en 0,01 mm diametertolerans och Ra 0,8 μm ytfinish. Deras tidigare leverantör levererade delar med trasiga ytor och inkonsekvent finish – spånen lindades runt verktyget och repade delen under svarvningen.
Vad vi gjorde annorlunda:
- Bytte till högpositiva räfskär med AlCrN-beläggning – skarpare kant, mindre gnidning på 316.
- Ökad matningshastighet för att tjockna spånet och främja brott.
- Applicerad högtryckskylvätska vid 70 bar riktad mot skäreggen.
- Skickade 4 000 stycken utan ytfel. Kunden eliminerade inkommande polering och minskade ledtiden med 6 dagar.
Vanliga frågor om CNC-svarvning
F1: Varför har min svarvade del en trasig eller utsmetad ytfinish?
S: En trasig eller utsmetad yta orsakas vanligtvis av uppbyggd kant eller skavning. Verktyget skär inte rent – det trycker eller svetsar mot materialet. Vanliga orsaker är fel lutningsvinkel, ett slitet skär, otillräcklig kylvätska eller en för låg matningshastighet. För gummiaktiga material som aluminium och koppar, använd högpositiv rake och obelagda polerade skär. För rostfritt, använd en vass kant med högtryckskylvätska. På Nuote Metals matchar vi verktygsgeometri till material för att förhindra dessa defekter vid källan – detta är grundläggande för allaCNC-svarvningbehandla.
F2: Hur vet jag om min svarvleverantör använder rätt verktyg?
S: Ställ dem tre frågor: (1) Vilken spånvinkel använder du på det här materialet? (2) Vilken spånbrytargeometri? (3) Vilket kylvätsketryck? En leverantör som inte kan svara på dessa frågor kontrollerar inte derasCNC-svarvningbehandla. En leverantör som ger ett generellt svar – "vi använder positiv rake på allt" – matchar inte verktyg med material. Nuote Metals dokumenterar val av verktyg för varje artikelnummer och inkluderar det i installationsbladet.
F3: Kan verktygsgeometri minska cykeltiden?
A: Ja. Ett verktyg med rätt geometri skär snabbare eftersom det kan ta ett djupare skärdjup och en högre matningshastighet utan att misslyckas. Ett verktyg med fel geometri tvingar operatören att sakta ner för att undvika skrammel eller verktygsbrott. För en typisk rostfri del, optimering av verktygsgeometrin iCNC-svarvningkan minska cykeltiden med 15–25 %. Detta minskar direkt enhetskostnaden. Nuote Metals granskar verktygsstrategin under processplanering – inte efter att den första batchen gått långsamt.
Hot Tags: CNC-svarvning, Kina CNC-svarvning, CNC-svarvning Prototyp
Skicka förfrågan
Lämna gärna din förfrågan i formuläret nedan. Vi kommer att svara dig inom 24 timmar.
X
Vi använder cookies för att ge dig en bättre webbupplevelse, analysera webbplatstrafik och anpassa innehåll. Genom att använda denna sida godkänner du vår användning av cookies.
Sekretesspolicy