Produkter
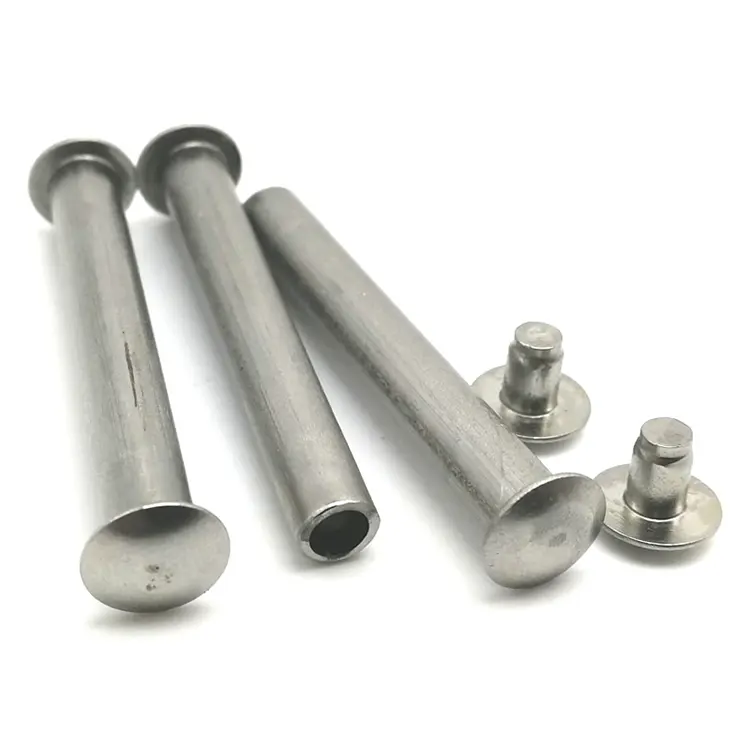
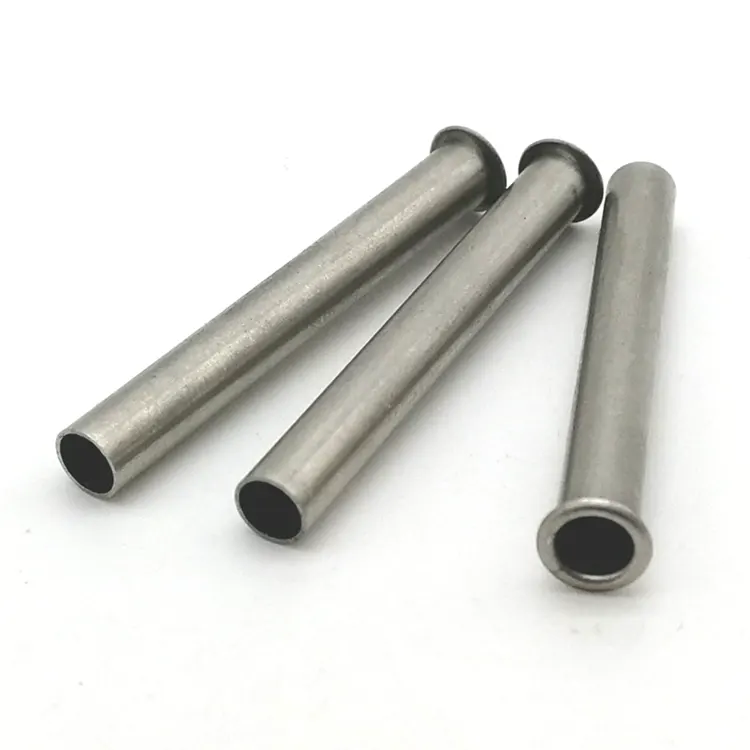
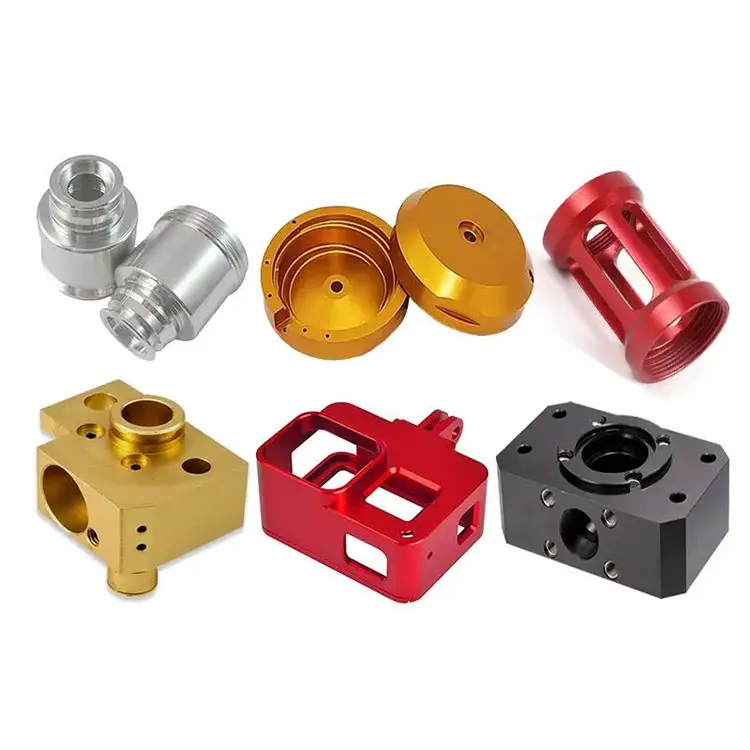
Aluminium svarvdelar
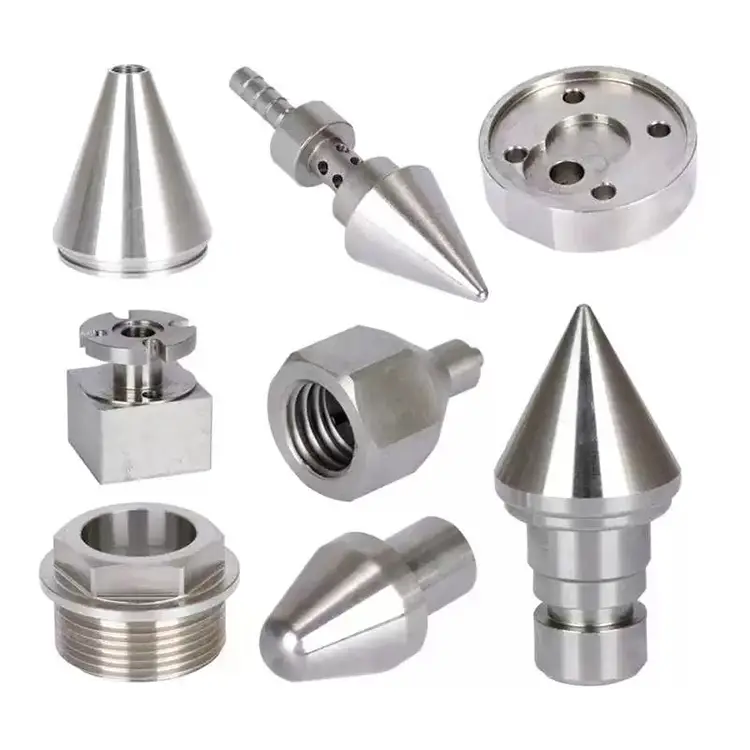
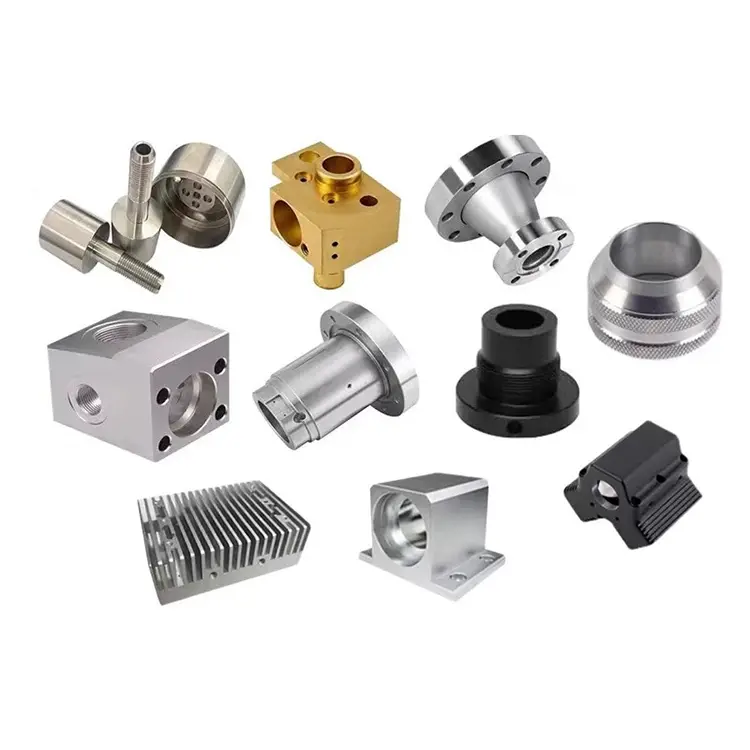
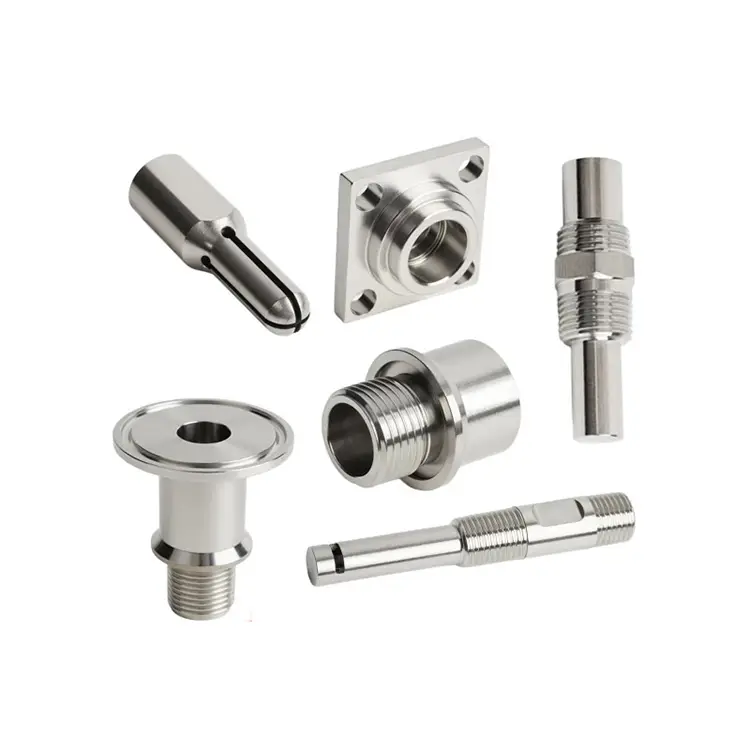
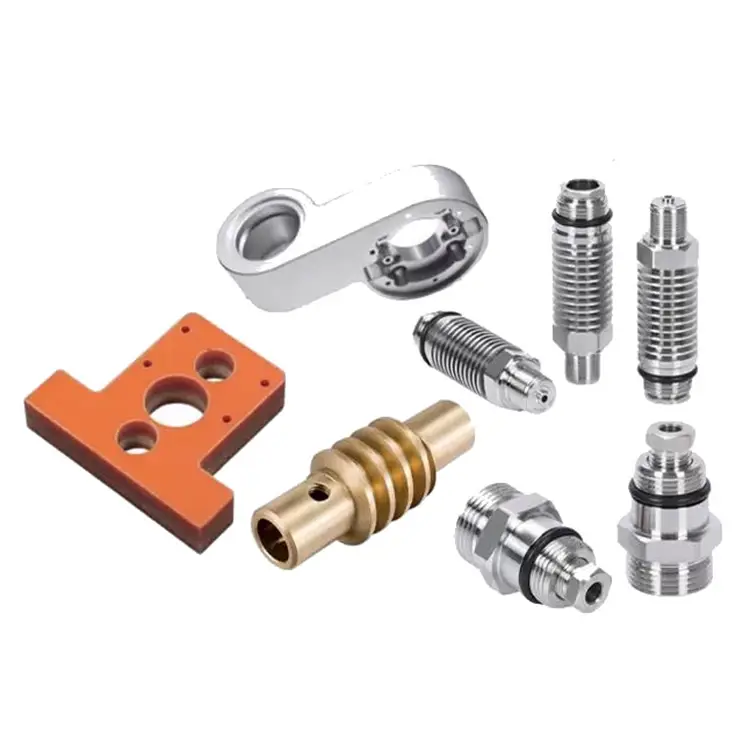
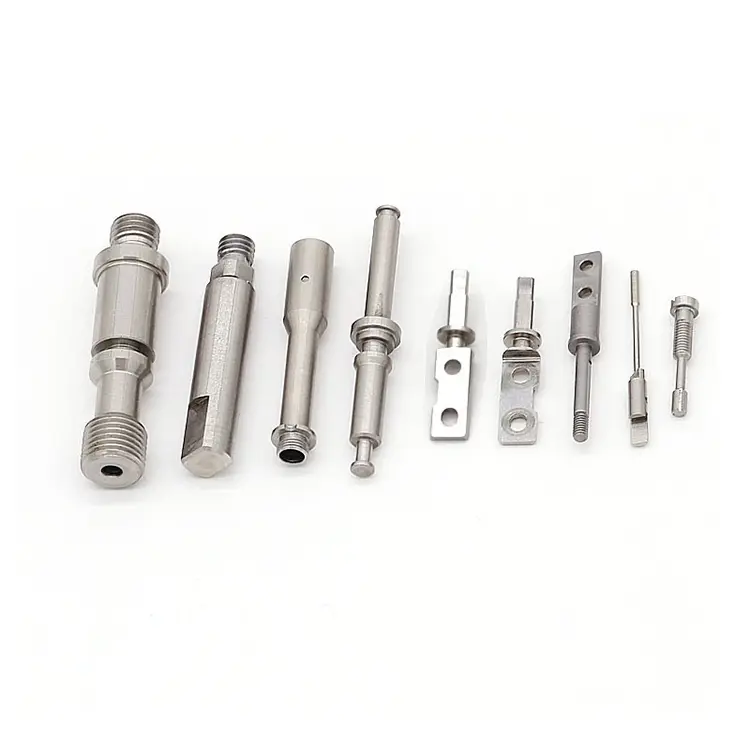
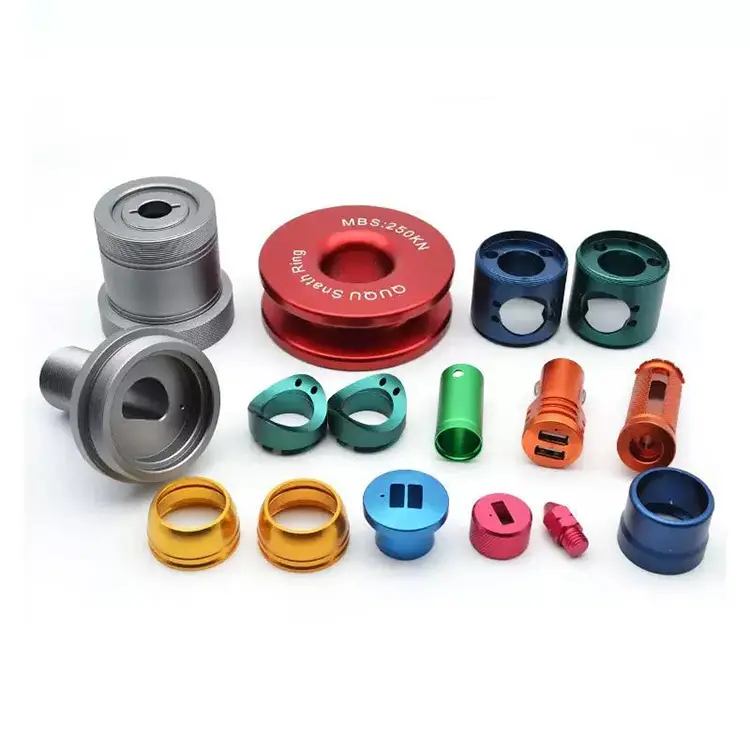
Nuote Metals producerar och levererar en mängd anpassade CNC-aluminiumsvarvdelar i Kina, och erbjuder aluminiumbearbetningstjänster. Vi har avancerade CNC-svarv- och fräsmaskiner för att tillhandahålla bearbetningslösningar i ett enda ställe.
Skicka förfrågan
Produktbeskrivning
Aluminium är den mest bearbetningsbara metallen i vanligt bruk. Den skär snabbt, ger korta spån och kräver mindre verktygsslitage än stål eller rostfritt. Det är därför som många butiker behandlar aluminium som ett nybörjarmaterial – enkelt att citera, lätt att köra.
Men precisionAluminium svarvdelarär inte enkla. Aluminiums mjukhet orsakar grader som är svåra att ta bort. Dess låga styvhet gör att tunnväggiga delar avböjs under klämtryck. Dess höga termiska expansion gör att dimensioner kan skifta mellan bearbetning och inspektion. Och dess yta blir lätt smutsad eller repad – en kosmetisk defekt som blir ett funktionsfel för anodiserade eller tätande ytor.
Nuote Metals bearbetar aluminium annorlunda. Vi behandlar det som ett precisionsmaterial, inte som en vara. Varje del får verktyg, kylmedel och inspektionsprotokoll designade för aluminiums specifika beteenden.
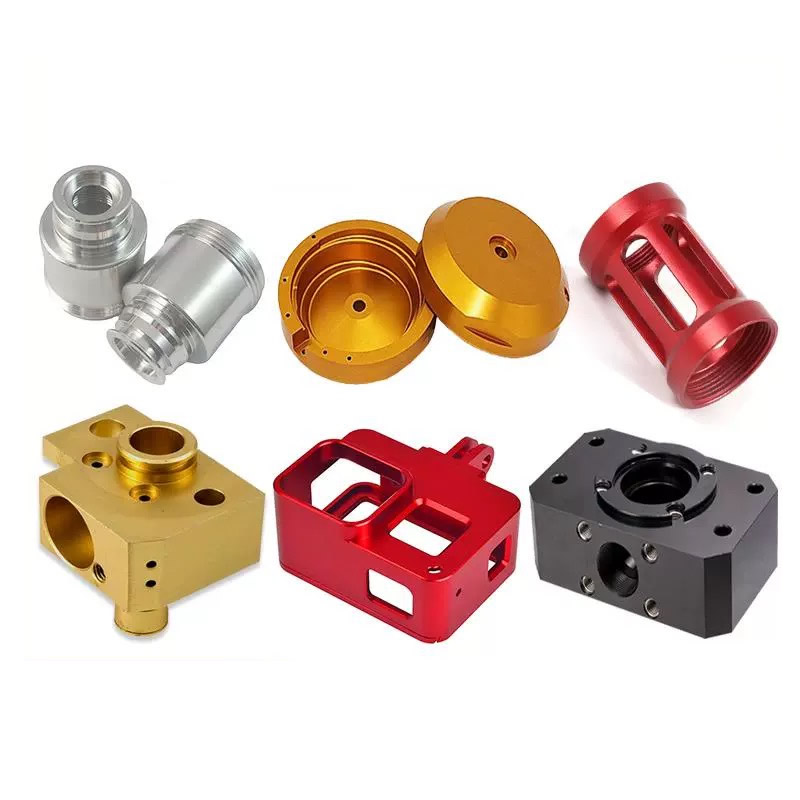
De tre dolda problemen i aluminiumsvarvning
1. Gradbildning på kanter och trådar.
Aluminiumsvarvdelar formbara, trådiga grader som klamrar sig fast vid delen. Standardgradning saknar invändiga kanter, tvärhål och gängrötter. För anodiserade delar blir instängda grader synliga defekter. För tätningsytor orsakar de läckor. Vi använder kontrollerade matningshastigheter och verktygsgeometri för att minimera gradbildning vid källan, sedan termisk avgradning eller abrasiv flödesfinishing för interna funktioner som handverktyg inte kan nå.
2. Tunnväggig avböjning vid fastspänning.
Aluminiums låga elasticitetsmodul (69 GPa mot 200 GPa för stål) innebär att tunnväggiga delar deformeras under chucktryck. En vägg som mäter 0,5 mm kan komprimeras med 0,1 mm under svängning och sedan fjädra tillbaka efter frigöring. Vi använder mjuka backar bearbetade efter detaljens ytterdiameter, lågtrycksklämning och stödringar för tunnväggiga sektioner. För kritiska delar verifierar vi väggtjockleken med en ultraljudsmätare efter bearbetning.
3. Termisk expansionsdrift.
Aluminium expanderar 23 μm/m·°C – ungefär dubbelt så mycket som stål. En 100 mm del kan växa 0,05 mm med en temperaturförändring på 20°C. I ett temperaturkontrollerat inspektionsrum krymper delen tillbaka – men om maskinverkstaden är varmare kan dimensionen verka utanför tolerans. Vi blötlägger delar till rumstemperatur innan slutbesiktning och använder temperaturkompenserad mätning för kritiska egenskaper.
Aluminiumlegeringar vi bearbetar – och vad var och en är till för
| Legering | Bearbetningsbarhet | Styrka | Korrosionsbeständighet | Bästa applikationen |
|---|---|---|---|---|
| 6061-T6 | Excellent | Måttlig (310 MPa) | Bra | Allmänt bruk, fästen, höljen |
| 7075-T6 | Bra | Hög (570 MPa) | Måttlig | Aerospace, höghållfast strukturell |
| 2024-T4 | Rättvis | Hög (470 MPa) | Dålig (behöver beläggning) | Flygplansbeslag, utmattningskritisk |
| 5052-H32 | Bra | Låg (230 MPa) | Utmärkt (marin) | Marint, kemiskt, utomhus |
| 6082-T6 | Excellent | Måttlig (340 MPa) | Bra | Europeisk motsvarighet till 6061 |
| 2011 | Excellent | Måttlig | Dålig | Höghastighetsvarvning, kopplingar |
En anteckning om 7075 vs. 6061: 7075 erbjuder nästan dubbelt så stark styrka som 6061, men den är dyrare, mindre korrosionsbeständig och mer benägen att spricka påfrestningar. För de flesta generella svarvade delar är 6061-T6 den bästa balansen mellan styrka, bearbetbarhet och kostnad. Vi hjälper kunderna att välja baserat på belastningskrav, miljö och budget – inte bara vad som finns i lager.
Vår aluminiumsvarvlinje – byggd för precision och volym
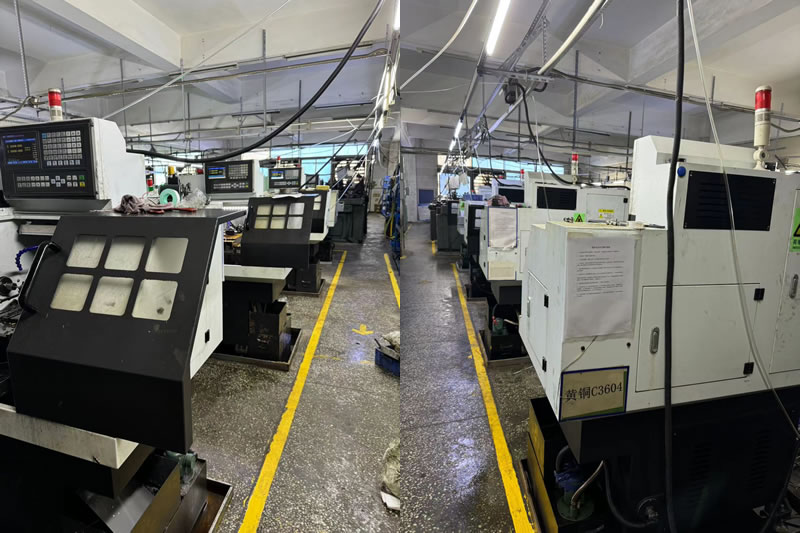
Nuote Metals driver en dedikerad aluminiumsvarvavdelning, skild från våra stål- och mässingslinjer. Denna separation förhindrar korskontaminering av spån och kylvätska - en kritisk faktor för anodiseringskvalitet. Ett enda aluminiumspån inbäddat i en ståldel är en kosmetisk defekt; ett stålspån inbäddat i en aluminiumdel blir en synlig svart fläck efter anodisering.
Utrustning och kapacitet:
12 CNC-svarvardedikerad till aluminium, allt från 5-axliga fräs-varvcentra till höghastighetsstångmatade svarvar.
Stångkapacitet:3 mm till 80 mm diameter för stångmatat arbete; 300 mm för chuckarbete.
Spindelhastigheter:Upp till 8 000 RPM för delar med liten diameter, vilket säkerställer rena klippningar.
Högtryckskylvätska:70–100 bar, riktad mot skäreggen för att bryta spån och kontrollera värmen.
Egna anodiserings- och kromatomvandlingslinjer – vi kontrollerar hela processen från råstång till färdig, belagd del.
Volymkapacitet:
Prototyp:1–50 stycken, bearbetade på våra 5-axliga frässvarvcentra för komplexa geometrier i en enda uppsättning.
Lågvolymproduktion:50–5 000 stycken, körs på CNC-svarvar med snabbväxlingsverktyg.
Högvolymproduktion:5 000–500 000+ stycken, körs på höghastighetsstångmatade svarvar med automatiska stånglastare och mätning under processen.
Varför detta är viktigt för dig:När du skickar en ritning av aluminiumsvarvdelar till oss går den till ett team som bearbetar aluminium varje dag – inte en allmän butik som växlar mellan stål, mässing och plast. Detta fokus är anledningen till att vi kan hålla ±0,005 mm toleranser på tunnväggiga delar och leverera anodiseringsfärdiga ytor utan sekundär gradning.
Ett verkligt exempel – 7075-T6 Aerospace ställdonhus
En europeisk flyg- och rymdleverantör behövde ett 7075-T6 ställdonshölje med 0,008 mm håltolerans, Ra 0,4 μm invändig finish och inga synliga grader på korshål. Deras tidigare leverantör levererade delar som misslyckades med anodiseringsinspektionen – grader instängda i tvärhål skapade synliga defekter efter beläggning.
Vad vi gjorde annorlunda:
- Använde kontrollerade matningshastigheter vid korshålsborrning för att minimera gradbildning vid källan.
- Applicerade slipande flödesfinish på inre korshål – avlägsnande av grader som handverktyg inte kan nå.
- Verifierad ytfinish med en portabel profilometer före anodisering.
- Skickade 2 500 stycken med noll anodiseringsavslag. Kunden eliminerade sin inkommande gradningsoperation och minskade ledtiden med 8 dagar.
Vanliga frågor om aluminiumsvarvdelar
F1: Vilken är den bästa aluminiumlegeringen för CNC-svarvning?
S: 6061-T6 är det bästa allroundvalet för de flesta svarvade delar – den erbjuder god hållfasthet (310 MPa), utmärkt bearbetbarhet och bra korrosionsbeständighet till en rimlig kostnad. 7075-T6 är bättre för höghållfasta applikationer men kostar mer och är mindre korrosionsbeständig. 2024 erbjuder hög utmattningshållfasthet för flygplansdelar men kräver skyddande beläggning. 5052 är bäst för marina eller kemiska miljöer. Nuote Metals kan rekommendera den optimala legeringen baserat på din belastning, miljö och budget.
F2: Hur förhindrar du grader på aluminiumsvarvade delar?
S: Förebyggande av grader börjar med verktygsgeometri och skärparametrar. Vi använder vassa, högpositiva räfflor och programmerar matningshastigheter som skär materialet rent istället för att trycka på det. För korshål och gängor använder vi kontrollerad matning och spindelhastighet för att minimera gradbildning. För interna funktioner som handverktyg inte kan nå, tillämpar vi slipande flödesfinishing eller termisk gradning. För anodiserade delar inspekterar vi för grader innan beläggning — eftersom anodisering gör dem permanenta.
F3: Kan du hålla snäva toleranser på tunnväggiga aluminiumdelar?
S: Ja – med rätt arbetshållning. Aluminiums låga styvhet gör att tunnväggiga delar avböjs under klämtryck. Vi använder mjuka backar bearbetade till detaljens ytterdiameter, lågtryckschuckar och stödringar för tunnväggiga sektioner. För väggar under 1 mm kan vi bearbeta i flera omgångar med stressavlastning mellan operationerna. Vi verifierar väggtjocklek med en ultraljudsmätare och slutmått med en CMM efter att delen har stabiliserats vid rumstemperatur.
Hot Tags: Aluminium svarvdelar
Skicka förfrågan
Lämna gärna din förfrågan i formuläret nedan. Vi kommer att svara dig inom 24 timmar.
X
Vi använder cookies för att ge dig en bättre webbupplevelse, analysera webbplatstrafik och anpassa innehåll. Genom att använda denna sida godkänner du vår användning av cookies.
Sekretesspolicy