Produkter
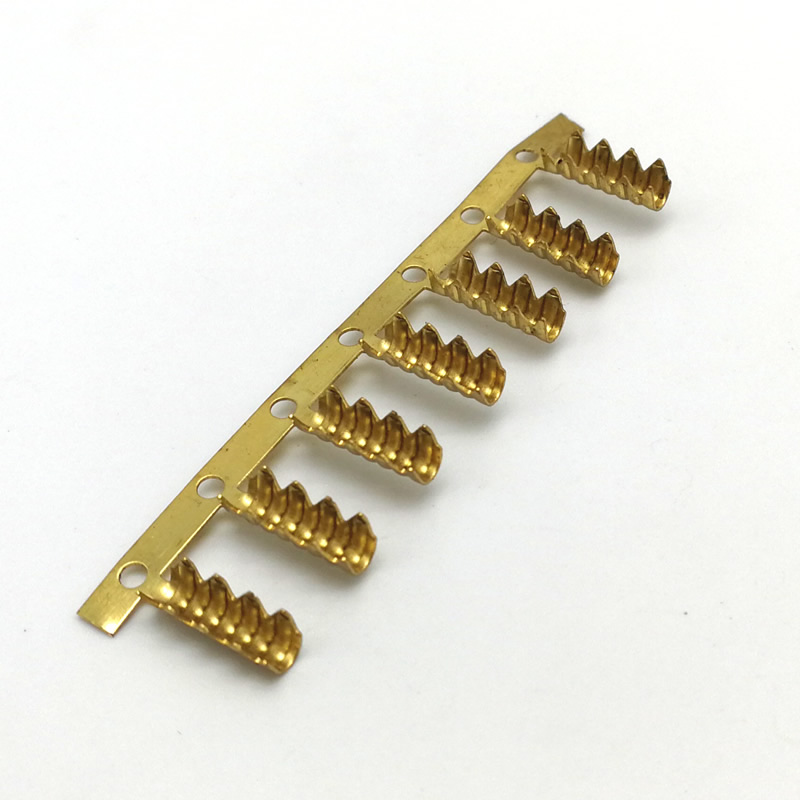
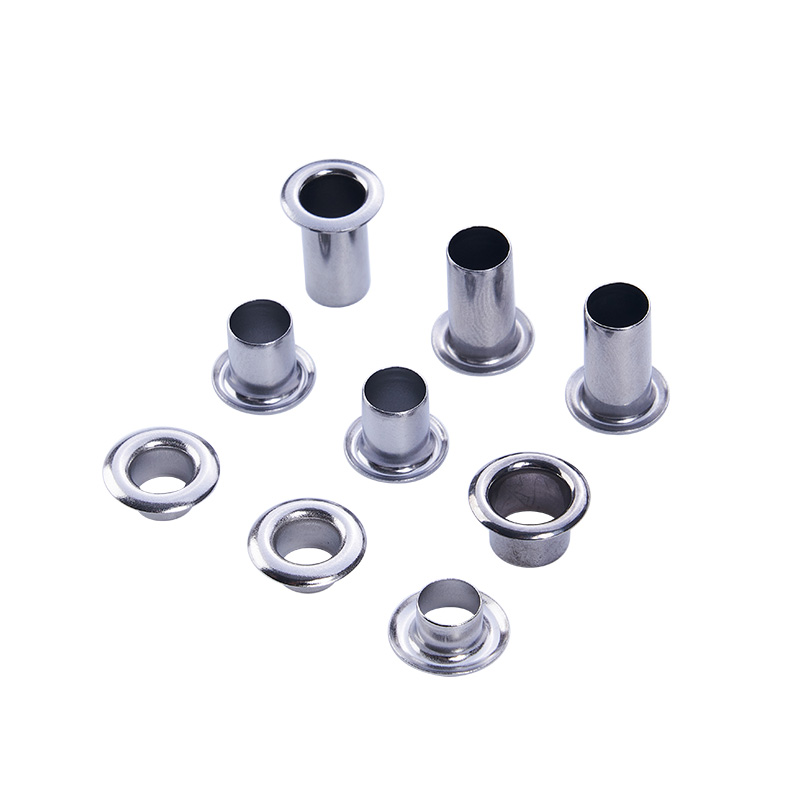
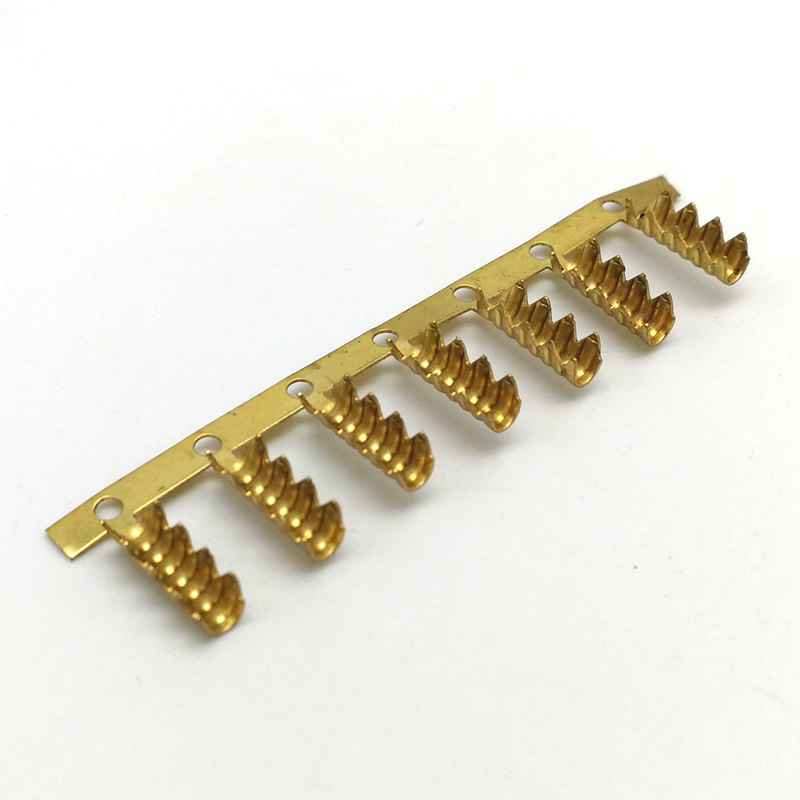
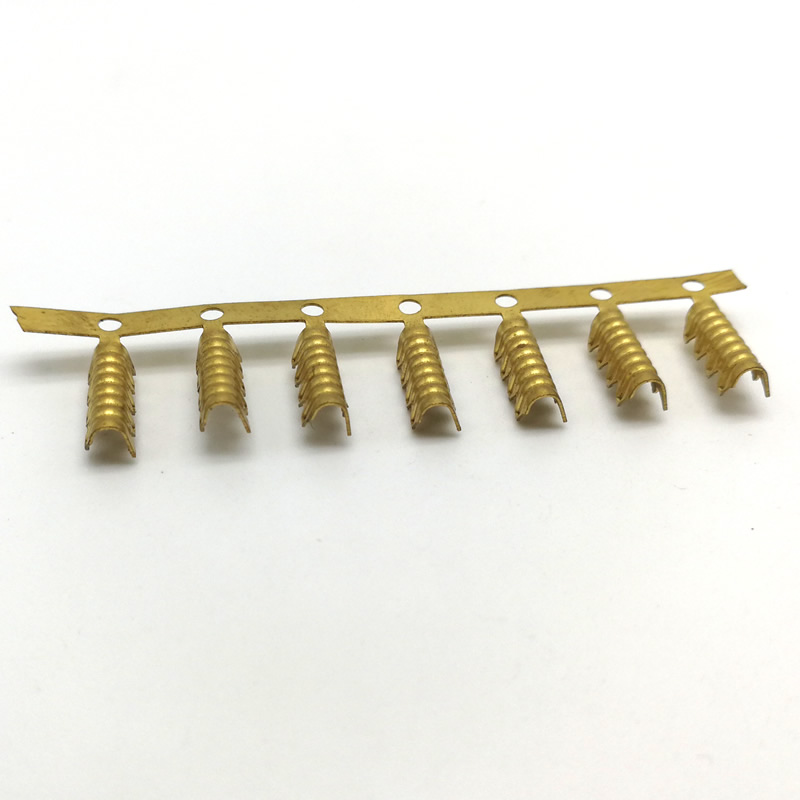
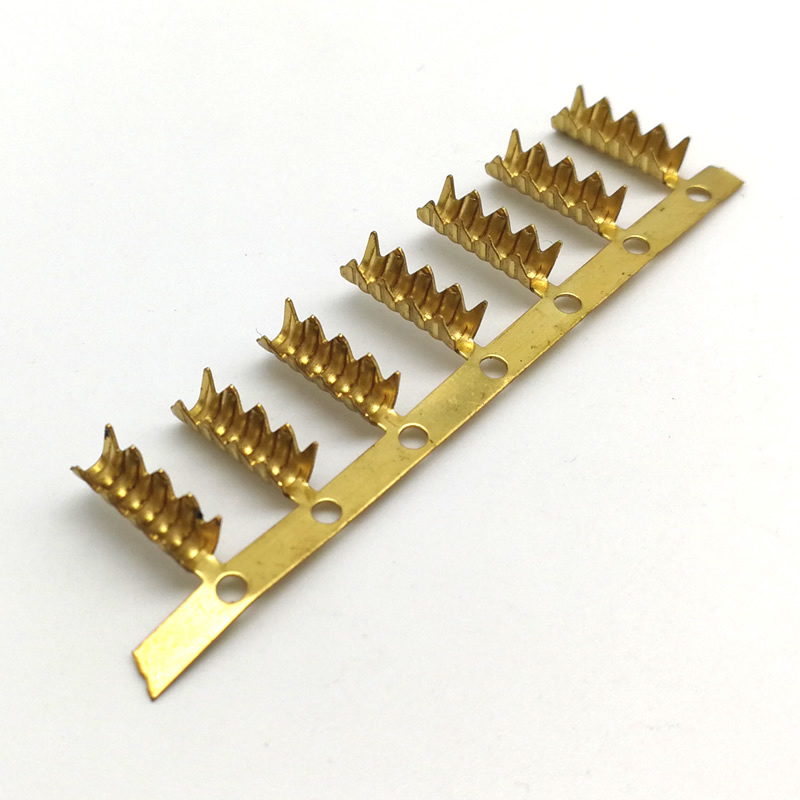
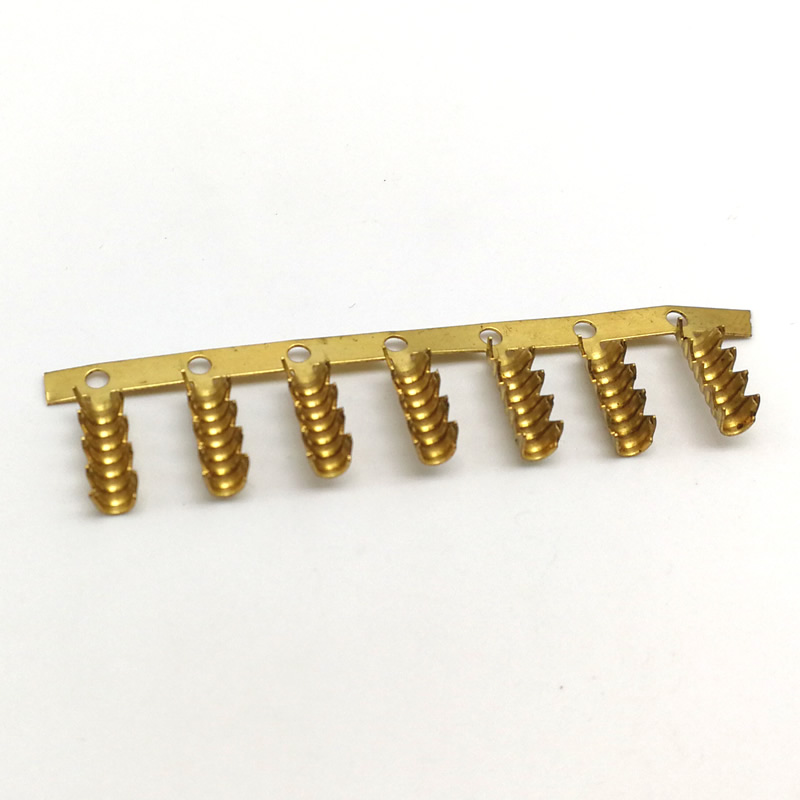
stämplingsterminaler
En terminalritning anger dimensioner – balklängd, balktjocklek, kontaktkrökning. Men terminalen bedöms av något som ritningen sällan anger: insättningskraft. En terminal som är 0,05 mm för styv kommer inte att sätta in; 0,05 mm för mjukt håller inte. Nuote Metals producerar anpassade stämplingsterminaler i Kina med normal kraft och insättningskraft mätt på den första artikeln och verifierad på varje batch – lindad på rulle för automatisk insättning. Mässing, fosforbrons och koppar. Rull-till-rulle-plätering.
Skicka förfrågan
Produktbeskrivning
Anpassade stämplingsterminaler är kontinuerliga stämplade delar – remsan matas genom en progressiv stans, terminalerna förblir fästa på bäraren och rullen skickas till kundens insättningsmaskin. Terminalen måste uppfylla tre funktionskrav: normal kraft (kontakttrycket mot det passande stiftet), insättnings- och utdragningskraft (ansträngningen att koppla ihop och lossa) och kontaktresistans (den elektriska vägen genom kontaktgränssnittet). Ingen av dessa visas på en standarddimensionell ritning - och alla tre avgör om kontakten fungerar.
På Nuote Metals producerar vi anpassade terminaler med normal kraft och insättningskraft mätt på den första artikeln och verifierad på varje batch. Den här artikeln täcker de tre funktionella kraven, geometrin som styr dem, plätering som bevarar dem och förpackningen som levererar dem.

De tre funktionskraven för en terminal
En terminal är inte en konsol med en böj. Det är en fjäder som måste avleda, återvända och uppträda – tusentals gånger.
| Funktionskrav | Vad det betyder | Styrs av | Felläge |
|---|---|---|---|
| Normal kraft | Kontakttryck mot passningsstiftet | Balklängd, balktjocklek, kontaktkrökning | För låg—intermittent kontakt; för hög – insticksskada |
| Insättnings-/uttagskraft | Ansträngning att para och avmaka | Normal kraft, införande avfasning, pläteringsfriktion | För högt – operatören kan inte sätta in; för låg – terminalutlösningar |
| Kontaktmotstånd | Elektrisk väg genom gränssnittet | Pläteringsmaterial, pläteringstjocklek, kontaktyta | För högt – spänningsfall, värme, signalförlust |
Normal kraftär det tryck som fjäderbalken utövar på passtappen. Den måste vara tillräckligt hög för att bryta igenom ytoxid och bibehålla kontakt – vanligtvis 1–3N för signalterminaler, 3–8N för kraftterminaler. För låg, och kontakten blir intermittent vid vibrationer. För hög, och insättningskraften blir oacceptabel – eller så är passningsstiftet skadat.
Insättnings- och utdragningskraftär vad operatören eller roboten känner. Det är summan av normalkraften, friktionskoefficienten för plätering och inledningsgeometrin. En terminal med 3N normalkraft och plätering kan kräva 15N införingskraft—acceptabelt för en manuell kontakt, för hög för en automatiserad montering med hög densitet.
Kontaktmotståndär den elektriska vägen genom kontaktgränssnittet. Det beror på pläteringsmaterialet, pläteringstjockleken och kontaktytan. En förtennad terminal kan ha 5–10 mΩ kontaktresistans; en guldpläterad terminal kan ha 1–3mΩ. Motståndet måste förbli stabilt under kontaktens livslängd – inte bara vid den första insättningen.
För anpassade stämplingsterminaler är de tre kraven sammanlänkade: att ändra balktjockleken ändrar normalkraften, vilket ändrar insättningskraften, vilket förändrar slitaget på plåten. Terminalen är ett system – inte en lista över dimensioner.
Geometrin som styr normalkraften
Normalkraften bestäms av tre geometriska parametrar - och var och en har en avvägning.
Strållängd.En längre stråle avböjs lättare - lägre normalkraft för samma avböjning. En kortare stråle är styvare – högre normalkraft. Strållängden ställs in av terminaldelningen – avståndet mellan terminalerna på remsan.
Stråltjocklek.En tjockare stråle är styvare – högre normalkraft. En tunnare balk är mer följsam – lägre normalkraft, men högre risk att ge efter. Stråltjockleken bestäms av remstjockleken - vilket också är krimptrummans tjocklek och bärartjockleken. Remstjockleken kan inte optimeras för enbart balken.
Kontaktpunktens krökning.En mindre radie koncentrerar kontaktkraften till en mindre yta - högre kontakttryck, lägre kontaktmotstånd. En större radie sprider kraften - lägre kontakttryck, högre kontaktmotstånd, men lägre slitage på plätering.
Avvägningen:En terminal som är tillräckligt styv för att bibehålla normal kraft kan vara för styv för att sätta in. En terminal som enkelt sätts in kanske inte bibehåller kontakt under vibrationer. Geometrin är en balans – och balansen verifieras genom att mäta normalkraften och införingskraften på den första artikeln, inte genom att bara mäta balkdimensionerna.
Standardreferens:Terminaldimensioner och toleranser följer IEC 60512 (kontakter för elektronisk utrustning) och EIA-364 (testprocedurer för elektriska anslutningar) där detta anges. Insättnings- och utdragningskraft mäts enligt EIA-364-13.
Plätering – Kontaktmotstånds- och slitageskiktet
Plätering är inte kosmetisk. Den bestämmer kontaktmotståndet, införingskraften och livslängden.
| Plätering | Kontakta motståndet | Insättningskraft (relativ) | Bär livet | Bästa applikationen |
|---|---|---|---|---|
| Tenn | 5–10 mΩ | Baslinje | Måttlig – slits igenom efter 50–100 cykler | Konsumentkontakter, låg kostnad |
| Silver | 2–5 mΩ | Något lägre än tenn | Bra – 200–500 cykler | Strömterminaler, högström |
| Guld (över nickel) | 1–3 mΩ | Lägst | Utmärkt—1 000+ cykler | Signalterminaler, hög tillförlitlighet |
Tennär standardplätering för konsument- och bilkontakter – låg kostnad, lödbar, tillräcklig kontaktresistans. Men tenn slits igenom efter 50–100 införingscykler – basmetallen exponeras och kontaktmotståndet ökar.
Silverger lägre kontaktmotstånd än tenn och bättre livslängd – används för kraftterminaler och högströmstillämpningar. Silver mattas i svavelmiljöer - ett nickelunderlag saktar ner matningen.
Guld över nickel is det högtillförlitliga valet – lägsta kontaktmotstånd, längsta livslängd. Nickelbarriären förhindrar koppardiffusion; guldskiktet upprätthåller kontaktmotståndet över 1 000+ cykler.
Hur vi tillämpar det: För anpassade stämplingsterminaler använder vi rulle-till-rulle-plätering—terminalerna förblir på bäraren och passerar genom pläteringlinjen som en kontinuerlig remsa. Rull-till-rulle-plätering är mer konsekvent än plätering i delar – strömtätheten är enhetlig, tjockleken är enhetlig och terminalerna hanteras inte individuellt. Pläteringstjockleken verifieras av XRF på varje batch.
Förpackning – varför terminaler måste vara på rulle
En terminal som är korrekt på CMM:n kan fortfarande gå sönder vid kundens insättningsmaskin – eftersom rullens stigning är fel, orienteringen är omvänd eller hållaren är för svag.
Vad insättningsmaskinen kräver:
Konsekvent tonhöjd—Avståndet mellan terminalerna på hållaren måste matcha matarstigningen. En variation på 0,1 mm orsakar felmatning.
Konsekvent orientering— terminalerna måste vara vända i samma riktning på rullen. En omvänd terminal blockerar mataren.
Bärarstyrka—Bäraren måste stödja terminalerna genom mataren utan att sträcka sig eller gå sönder.
Splits integritet—när en rulle tar slut måste skarven vara lika stark som bäraren — och stigningen måste bibehållas över skarven.
För anpassade stämplingsterminaler är förpackningen en del av specifikationen – inte en eftertanke. Vi verifierar rullens stigning, orienteringen och skarven på varje rulle innan leverans.

Ett riktigt exempel – 0,64 mm Pitch Terminal för Automotive Connector
En tysk leverantör av klass 1 behövde en anpassad stämplingsterminal för en kontakt med 0,64 mm stigning - normalkraft 2,5N ±15 %, insättningskraft under 12N, kontaktresistans under 5 mΩ och rullens stigning 4 mm ±0,05 mm.
Problemet:Deras tidigare leverantör mätte balkdimensionerna och krimphylsan – terminalerna klarade dimensionsinspektionen, men 6 % klarade inte insättningskraftstestet. Balken var 0,02 mm för tjock – normalkraften var 3,2N och insättningskraften översteg 15N.
Vad vi gjorde annorlunda:
- Mätte normalkraften på den första artikeln – inte bara balkmåtten. Stråltjockleken justerades för att få normalkraften till 2,4N.
- Verifierade insättningskraften på ett prov från varje batch—max 12N.
- Använd rulle-till-rulle plåtplätering – enhetlig tjocklek, konsekvent friktionskoefficient.
- Verifierade rullens stigning på varje rulle—4 mm ±0,03 mm.
- Skickade 5 miljoner terminaler med noll insättningsfel. Kunden eliminerade inkommande inspektion för insättningskraft.
Detta är vad anpassade stämplingsterminaler ska leverera: inte bara en terminal som matchar dess ritning, utan en terminal som sätter in, håller och leder – eftersom normalkraften och insättningskraften mättes, inte antogs.
Vanliga frågor
F1: Vad är skillnaden mellan en anpassad stämplingsterminal och en standardterminal?
S: En standardterminal väljs från en katalog – geometrin, pläteringen och rullens stigning är fasta. En anpassad stämplingsterminal är designad för en specifik anslutning – balkgeometrin anpassas till den erforderliga normalkraften, plätering anpassas till kontaktresistans och slitagelivslängd, och rullens stigning anpassas till kundens införingsmaskin. Den anpassade terminalen är inte en katalogdel med en annan etikett – det är en fjäder designad för ett specifikt kontaktkrav.
F2: Hur kontrollerar du insättningskraften på anpassade stämplingsterminaler?
S: Insättningskraften styrs av tre variabler: normalkraft (ställs in av balkgeometrin), pläteringsfriktion (ställs in av plätering av material) och införande avfasning (ställs in av formen). Vi mäter normalkraften på den första artikeln, beräknar den förväntade införingskraften och verifierar den på ett prov från varje batch. Om insättningskraften överstiger specifikationen, justeras balktjockleken eller plätering – inte monteringsproceduren. För terminaler är införingskraften ett uppmätt värde, inte en beräknad uppskattning.
F3: Varför är rulle-till-rulle-plätering bättre än plätering av delar?
S: Rulle-till-rulle-plätering håller terminalerna på bäraren genom pläteringslinjen – strömtätheten är enhetlig, tjockleken är enhetlig och terminalerna hanteras inte individuellt. Plätering av delar kräver hantering, vilket kan böja balkarna, repa kontakterna och ge ojämn tjocklek. För anpassade stämplingsterminaler med snäva kontaktresistanskrav är rulle-till-rulle-plätering standarden – pläteringtjockleken verifieras av XRF på varje batch.
F4: Kan du ge DFM-feedback om terminalgeometri innan jag gör en beställning?
A: Ja. Skicka oss en ritning med mått på passande stift, den erforderliga normalkraften, gränsen för insättningskraften och kontaktmotståndsmålet. Vårt ingenjörsteam granskar balkgeometrin för spänning och avböjning – och bekräftar om den föreslagna balklängden och tjockleken kan uppnå normalkraften utan att ge efter, och om insättningskraften kommer att uppfylla gränsen. För stämplingsterminaler förhindrar DFM-granskningen det vanligaste felet – en terminal som mäter korrekt och inte sätts in.
Skicka förfrågan
Lämna gärna din förfrågan i formuläret nedan. Vi kommer att svara dig inom 24 timmar.


X
Vi använder cookies för att ge dig en bättre webbupplevelse, analysera webbplatstrafik och anpassa innehåll. Genom att använda denna sida godkänner du vår användning av cookies.
Sekretesspolicy