Produkter
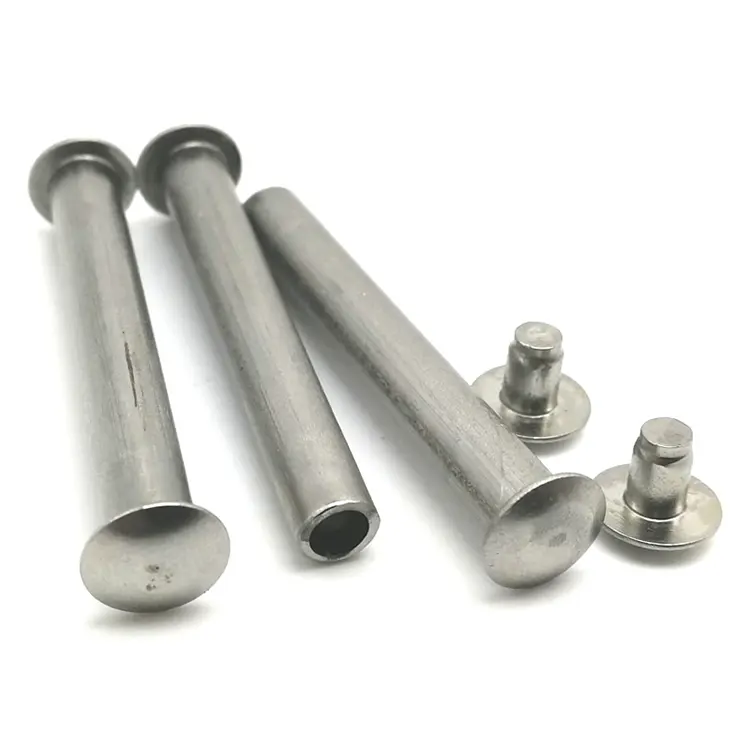
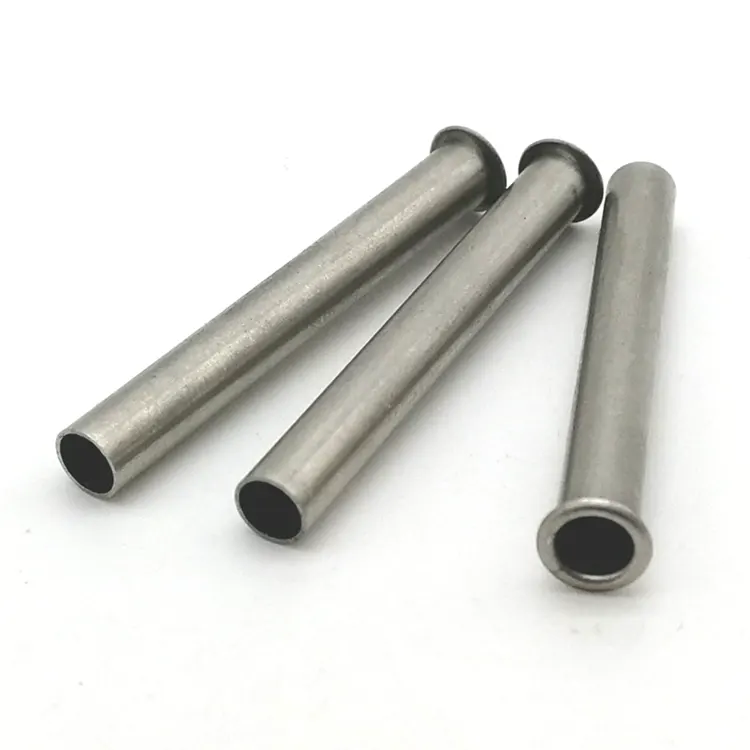
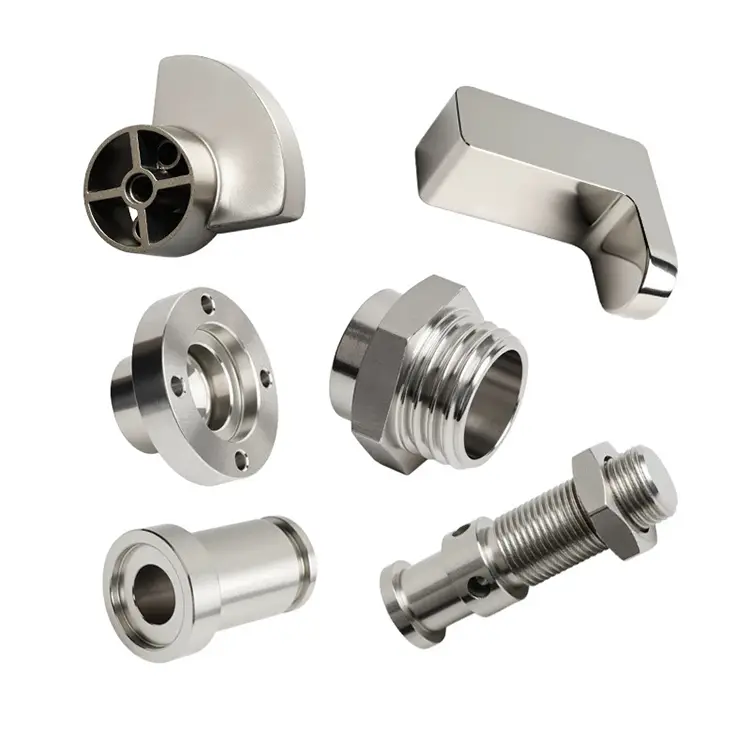
CNC-bearbetning
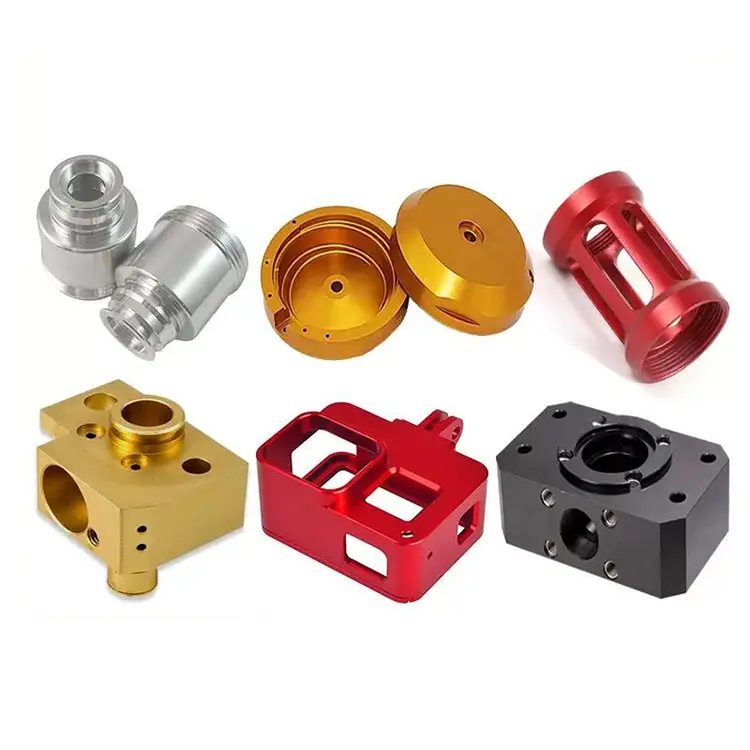
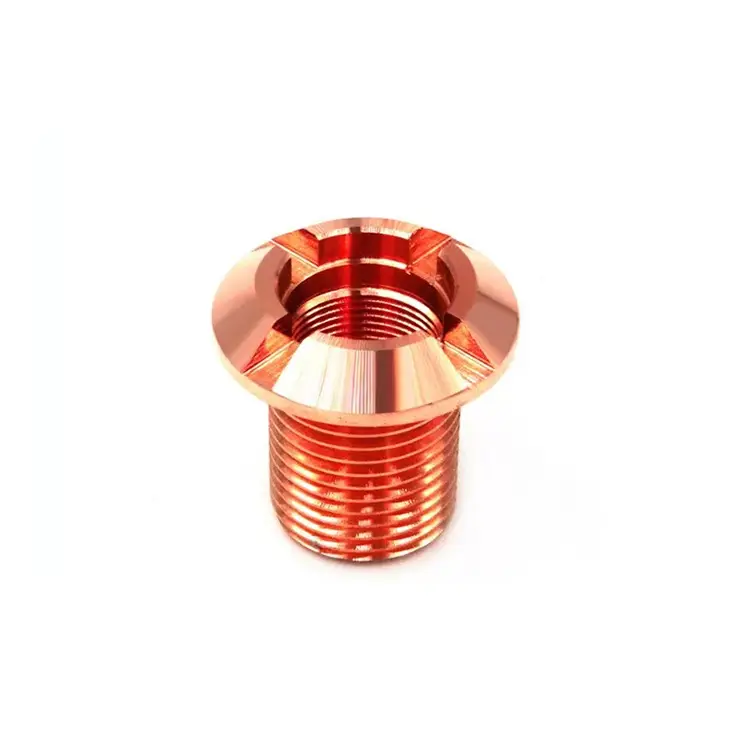
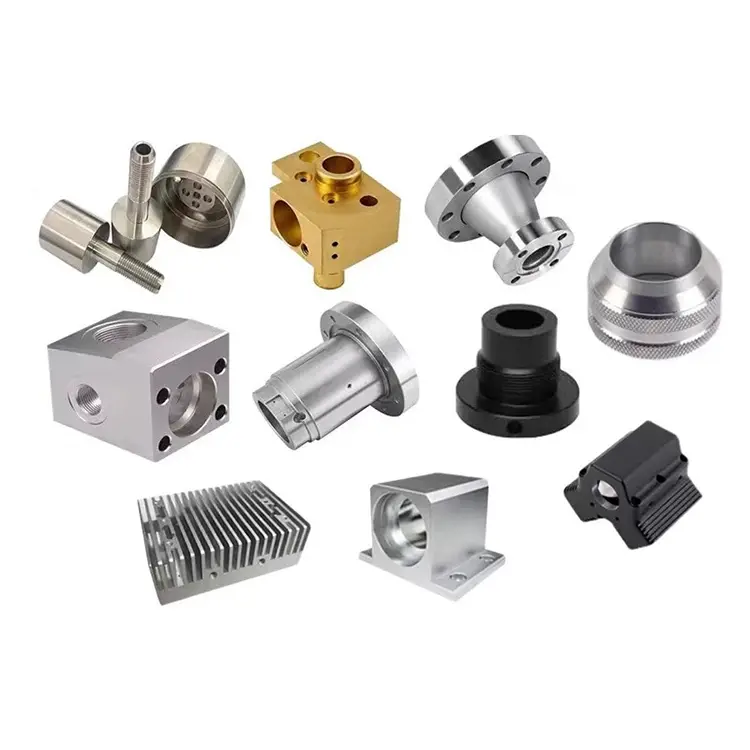
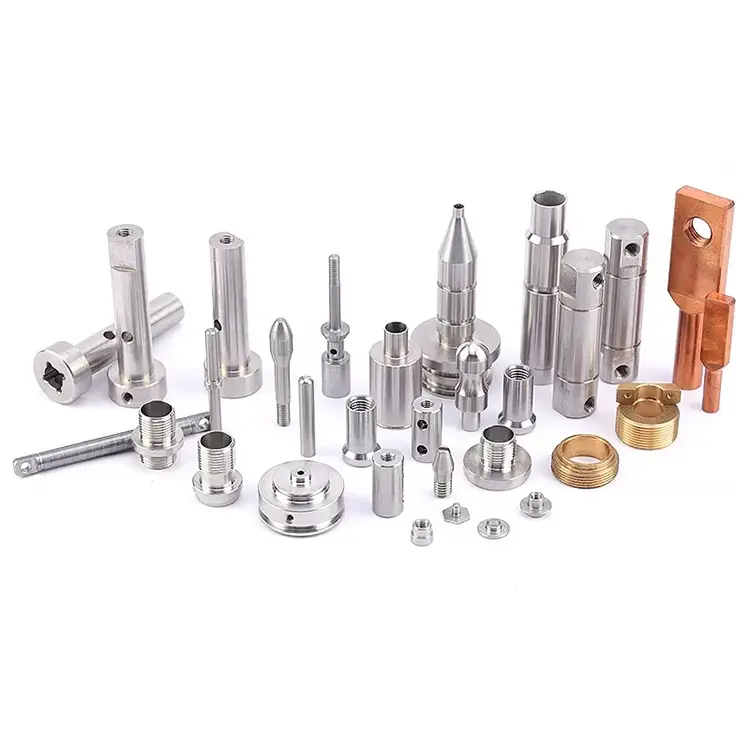
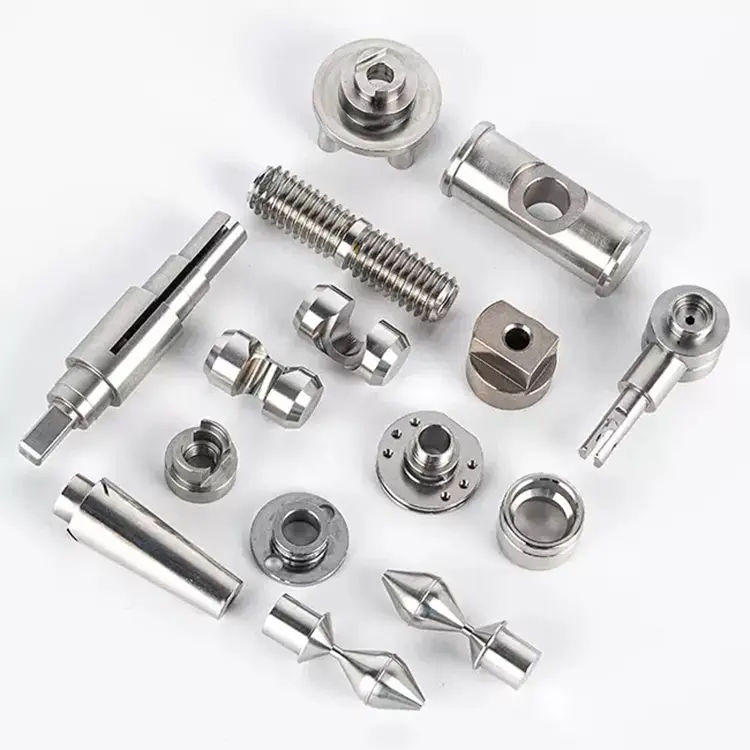
Nuote Metals erbjuder CNC-bearbetningstjänster, som möjliggör skapandet av skräddarsydda delar skräddarsydda för dina specifika behov, vilket säkerställer exakt passform och funktion. Vi tillgodoser olika material, inklusive aluminium 6061, mässing, brons, koppar, rostfritt stål, stållegeringar och andra material.
Skicka förfrågan
Produktbeskrivning
CNC-bearbetning – varför prototyper och produktionsdelar bör komma från samma process
Många företag gör samma misstag. De prototyper med 3D-utskrift eller en lokal jobbbutik och går sedan till produktion med en annan leverantör och en annan process. Delarna ser likadana ut på ritningen. Men när de kommer så passar de inte. Toleranserna är olika. Ytfinishen är annorlunda. Materialet beter sig annorlunda. Och löpande bandet stannar.
På Nuote Metals tar vi ett annat förhållningssätt. Vi använderCNC-bearbetningför både prototyper och produktion – samma process, samma kvalitetssystem, samma mätstandard. Det enda som förändras är utrustningen och volymen. Den här artikeln förklarar varför det är viktigt och hur vi hanterar övergången från 10 stycken till 500 000.
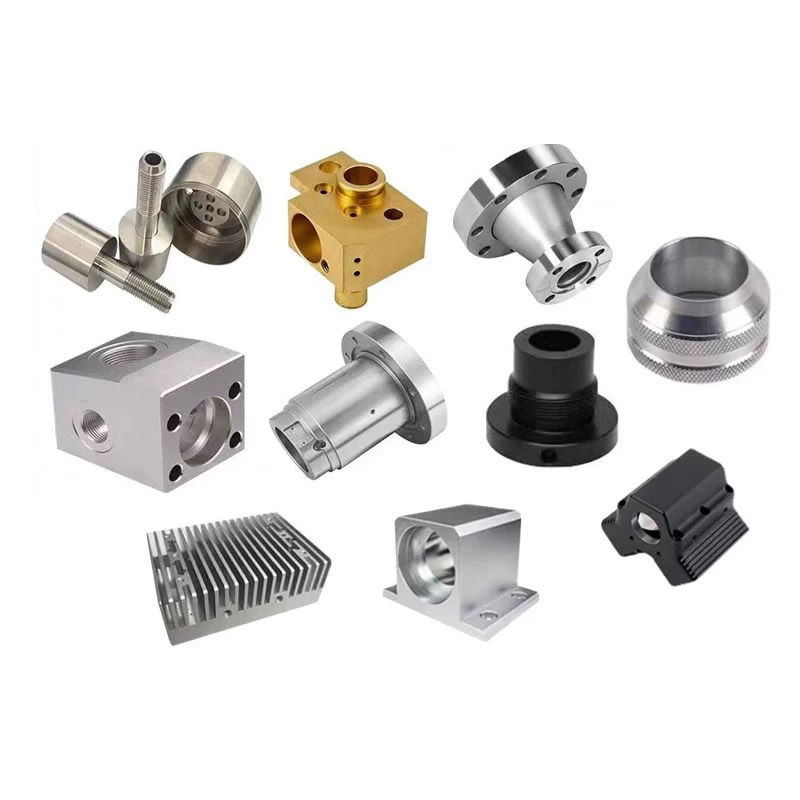
Prototyp-till-produktionsgapet – varför delar förändras när du skalar
Gapet uppstår eftersom prototypframställning och produktion ofta behandlas som separata projekt. En prototypbutik bearbetar en del i taget och kontrollerar mått med bromsok. En produktionsbutik driver en stångmatare och inspekterar genom provtagning. De två processerna ger olika resultat – även när ritningen är densamma.
Tre vanliga misslyckanden:
Datumskifte:Prototypbutiken refererar till en yta. Produktionsbutiken refererar till en annan. Funktioner passar inte ihop.
Toleransdrift:Prototypen håller ±0,01 mm eftersom maskinisten är extra försiktig. Produktionsbutiken rymmer ±0,05 mm eftersom processen är optimerad för hastighet.
Materialinkonsekvens:Prototypen använder glödgat material. Produktionen använder kalldragen. Materialet bearbetar olika, och ytfinishen förändras.
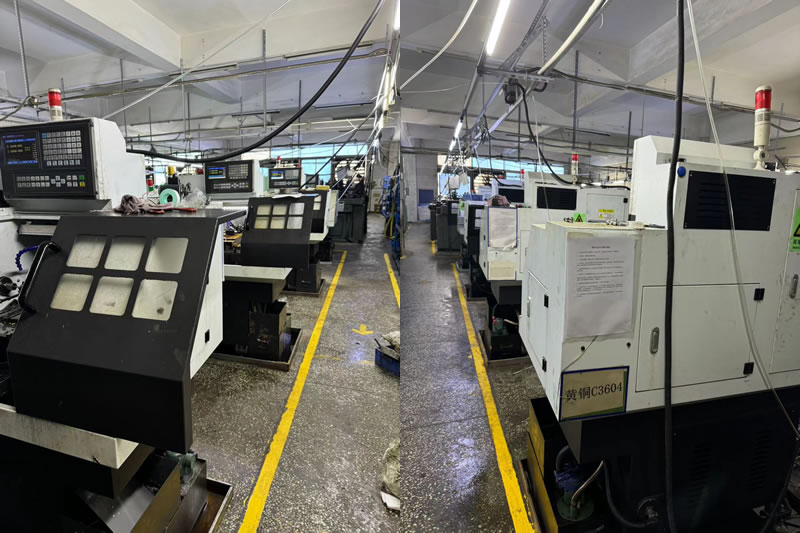
Vi eliminerar dessa fel genom att använda sammaCNC-bearbetningprocess från den första artikeln till den sista. Prototypen är bearbetad på ett 5-axligt fräs-varvcentrum. Tillverkningen sker på stångmatade svarvar och bearbetningscentra. Men datumet, verktygsstrategin och inspektionsstandarden är identiska.
Hur man väljer rätt process för din delgeometri
Alla delar ska inte vändas. Alla delar ska inte fräsas. Geometrin avgör. Här är logiken vi använder:
Cylindriska drag dominerar?Svarvningen går snabbare och håller diametertoleransen bättre. Axlar, stift, kopplingar, bussningar.
Prismatiska egenskaper dominerar?Fräsning är rätt val. Hus, konsoler, grenrör, plattor.
Krävs både svarvning och fräsning?Ett 5-axligt fräs-svarvcenter bearbetar delen komplett i en uppsättning – ingen referensöverföring, inga sekundära operationer.
Komplexa 3D-konturer?5-axlig samtidig bearbetning hanterar geometrier som skulle kräva flera inställningar på en 3-axlig fräs.
För produktionsvolymer utvärderar vi om en dedikeradCNC-bearbetningcell kan minska kostnaderna genom att kombinera operationer. För prototyper prioriterar vi flexibilitet och snabbhet. Processlogiken förblir densamma – bara utrustningen ändras.
Toleransstrategi – Prototyp vs. Produktion
En vanlig missuppfattning: prototyper behöver snävare toleranser än produktion. I verkligheten behöver båda de toleranser som monteringen kräver. Skillnaden är hur du verifierar dem.
Prototypstadium:Vi mäter varje funktion på en CMM. Den första artikelrapporten visar faktiska värden. Vi använder prototypen för att validera designen – och för att bekräfta att toleranserna är uppnåbara i produktionen.
Produktionsstadiet:Vi använder samma CMM, samma fixturer och samma temperaturkontrollerade rum. Statistisk processkontroll (SPC) övervakar kritiska dimensioner. Om processen glider, justerar vi innan delar går ur spec.
Nyckeln är konsekvens. En prototyp som uppfyller ±0,005 mm är bara användbar om produktionen kan hålla samma tolerans. Vi bekräftar det innan citat – inte efter den första batchen.
Utrustning och kapacitet – vad som förändras från prototyp till produktion
| Faktor | Prototyp (1–50 st) | Produktion (50–500 000+ st) |
|---|---|---|
| Primär utrustning | 5-axliga fräs-varvcentra | Stångmatade svarvar, bearbetningscentra |
| Inställningstid | Högre per styck | Optimerad för volym |
| Inspektion | 100 % CMM på alla funktioner | SPC + 100 % på kritiska funktioner |
| Verktyg | Standardhållare, snabbbyte | Dedikerade fixturer, förinställda verktyg |
| Ledtid | 5–10 dagar | 10–20 dagar beroende på volym |
| Enhetskostnad | Högre | Lägre – uppställning amorteras |
| Utgångspunkt | Samma | Samma |
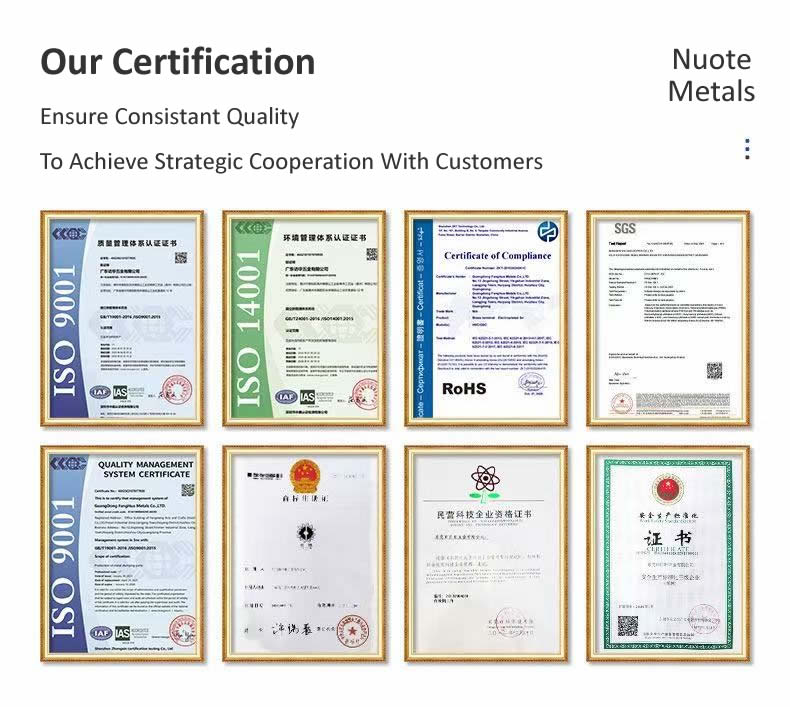
| Kvalitetssystem | ISO 9001:2015 | ISO 9001:2015 |
Kvalitetskontroll – Ett system från första artikel till slutlig leverans
För vi använder sammaCNC-bearbetningprocess för prototyper och produktion täcker vårt kvalitetssystem hela livscykeln.
Första artikelinspektion (FAI):Varje nytt artikelnummer får en fulldimensionell rapport. Vi verifierar datumet, de kritiska egenskaperna och ytfinishen.
Övervakning under process:Produktionskörningar övervakas med SPC. Kritiska dimensioner kontrolleras med definierade intervall. Verktygsoffset justeras innan drift inträffar.
Slutbesiktning:Varje försändelse inkluderar en dimensionsrapport med faktiska uppmätta värden. Materialcertifikat och värmebehandlingsjournaler ingår.
Certifieringar:ISO 9001:2015. PPAP-dokumentation på begäran.
Ett riktigt exempel – från 10 prototyper till 50 000 produktionsdelar
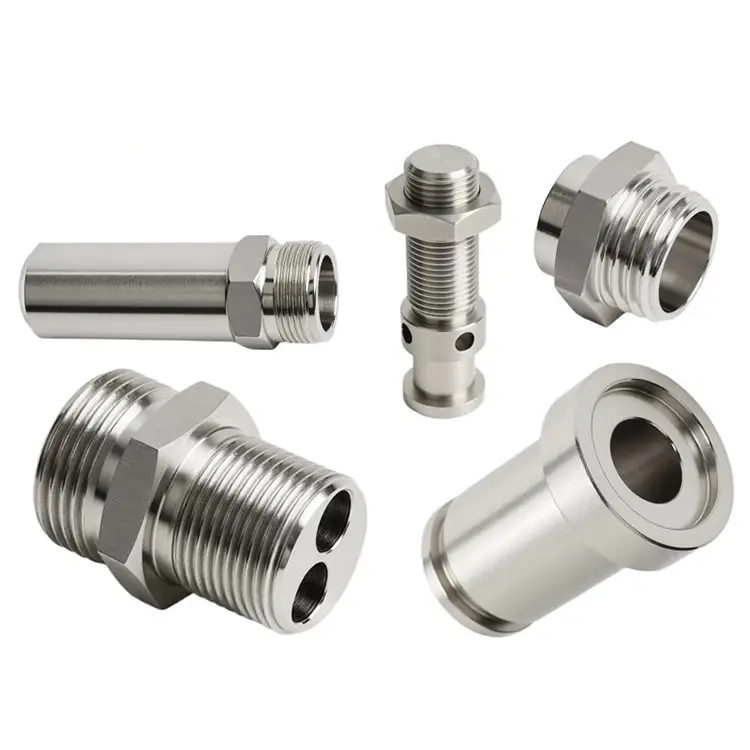
En europeisk billeverantör behövde en aktuatorkomponent i rostfritt stål. De började med 10 prototyper för designvalidering, sedan skalade de till 50 000 stycken per år. Deras tidigare leverantör använde en prototypbutik för de första 10 delarna och en annan produktionsbutik för volymen. Produktionsdelarna misslyckades med monteringen - hålet var 0,02 mm utanför mitten.
Vad vi gjorde annorlunda:
- Maskinbearbetade de 10 prototyperna på ett 5-axligt fräs-svarvcenter – samma maskinfamilj som användes för produktion.
- Använde samma datum för prototypframställning, produktion och inspektion.
- Tillämpade sammaCNC-bearbetningparametrar och verktygsstrategi från prototyp till produktion.
- Skickade 10 prototyper på 7 dagar, sedan 50 000 produktionsdelar på 6 veckor. Kunden eliminerade omvalidering och reducerade time-to-market med 4 månader.
Vanliga frågor
F1: Vad är skillnaden mellan prototyp- och produktionstoleranser?
S: Toleransen bör vara densamma om monteringen kräver det. Skillnaden är inspektion: prototyper mäts till 100 % på alla funktioner, medan produktionen använder SPC plus 100 % inspektion på kritiska funktioner. På Nuote Metals använder vi samma sakCNC-bearbetningprocess och samma datum för båda – så prototypen du godkänner är den del du får i produktionen.
F2: Hur väljer jag rätt bearbetningsprocess för att minska totalkostnaden?
S: Börja med geometri. Om delen är cylindrisk är svarvningen snabbare och billigare. Om den är prismatisk är fräsning det rätta valet. Om det kräver båda, eliminerar ett 5-axligt frässvarvcenter sekundära operationer och minskar hanteringen. För produktionsvolymer utvärderar vi om dedikerade verktyg och stångmatare kan minska enhetskostnaden. Målet är att matcha processen med delen – inte att tvinga delen in i en process.
F3: Hur säkerställer du konsekvens över flera produktionskörningar?
A: Vi använder samma sakCNC-bearbetningprogram, samma fixturer och samma inspektionsplan för varje körning. Verktyget är förinställt och spåras av skärtid. SPC övervakar kritiska dimensioner. Om en ny batch planeras månader senare, drar vi det ursprungliga installationsbladet och verifierar den första artikeln mot det godkända provet. Konsekvens är en process, inte ett löfte.
Hot Tags: CNC-bearbetning
Skicka förfrågan
Lämna gärna din förfrågan i formuläret nedan. Vi kommer att svara dig inom 24 timmar.
X
Vi använder cookies för att ge dig en bättre webbupplevelse, analysera webbplatstrafik och anpassa innehåll. Genom att använda denna sida godkänner du vår användning av cookies.
Sekretesspolicy