Produkter
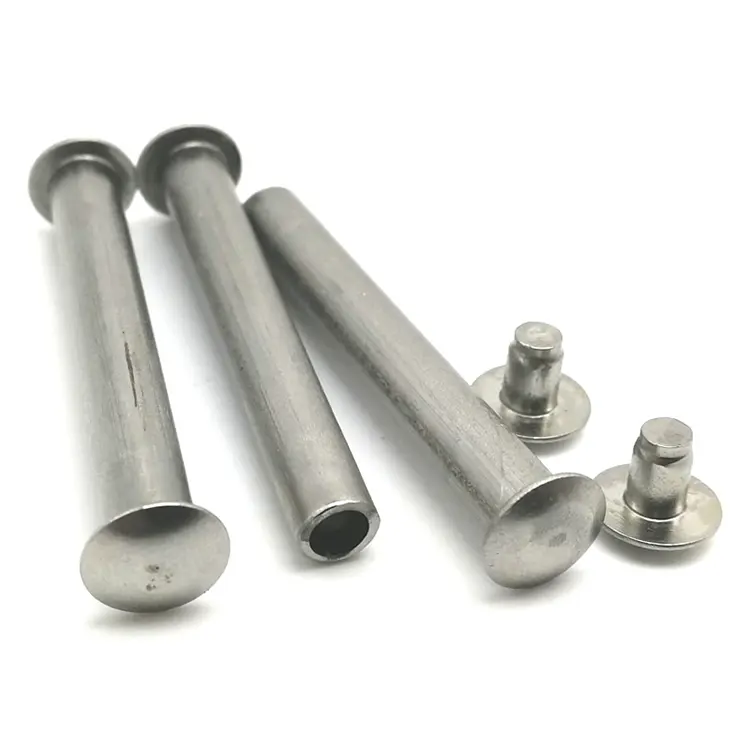
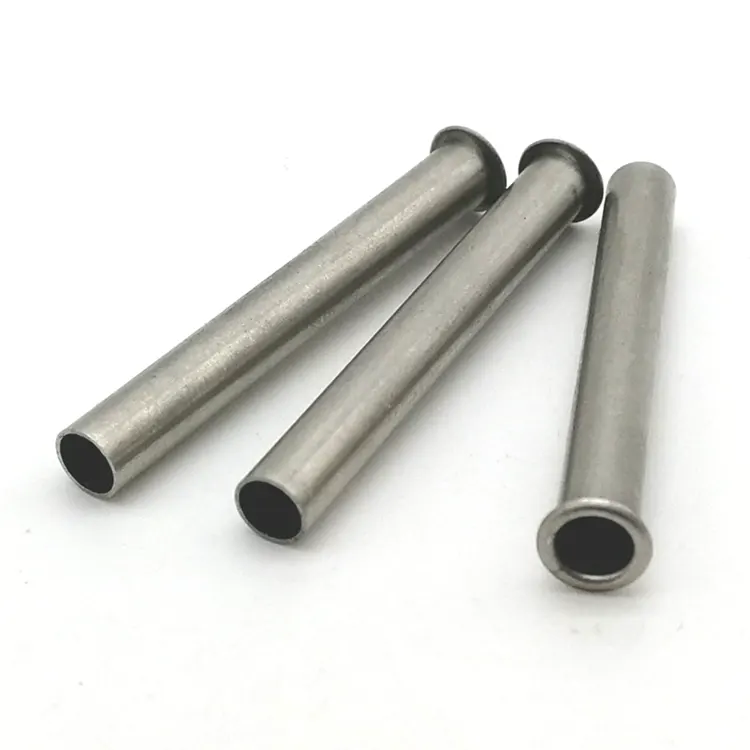
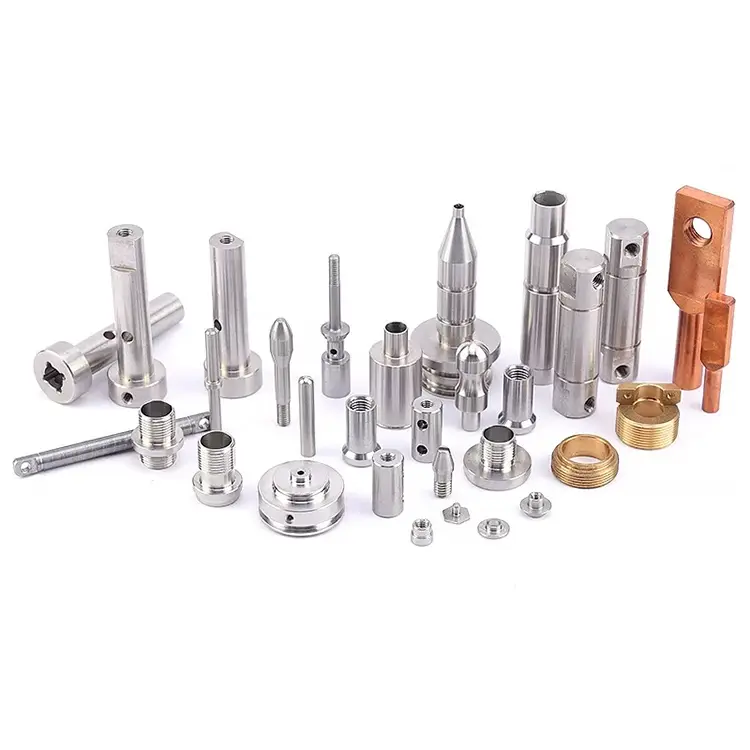
Maskinbearbetade komponenter
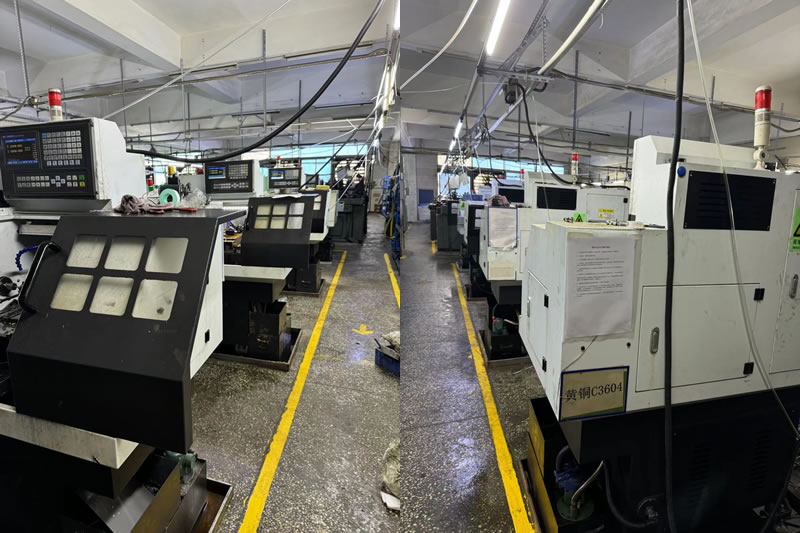
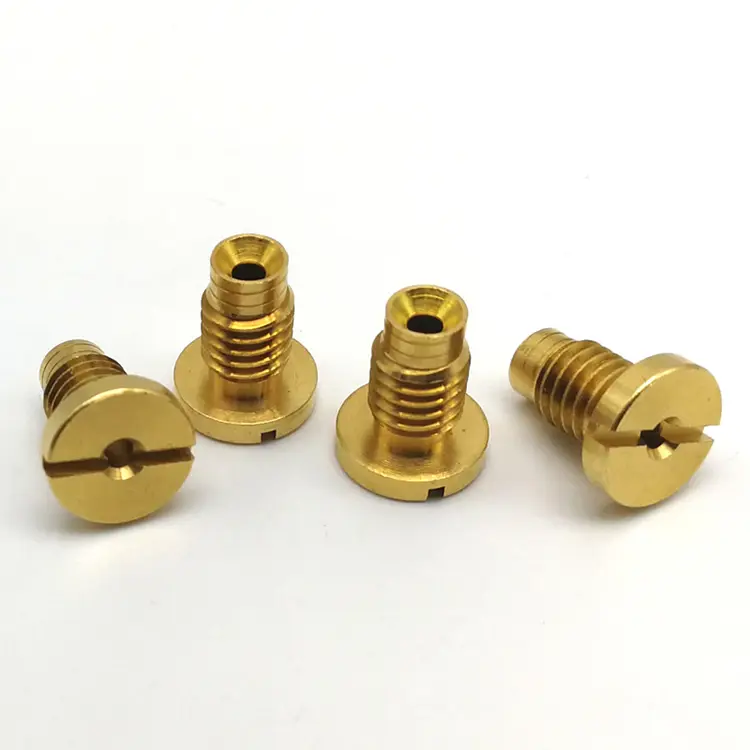
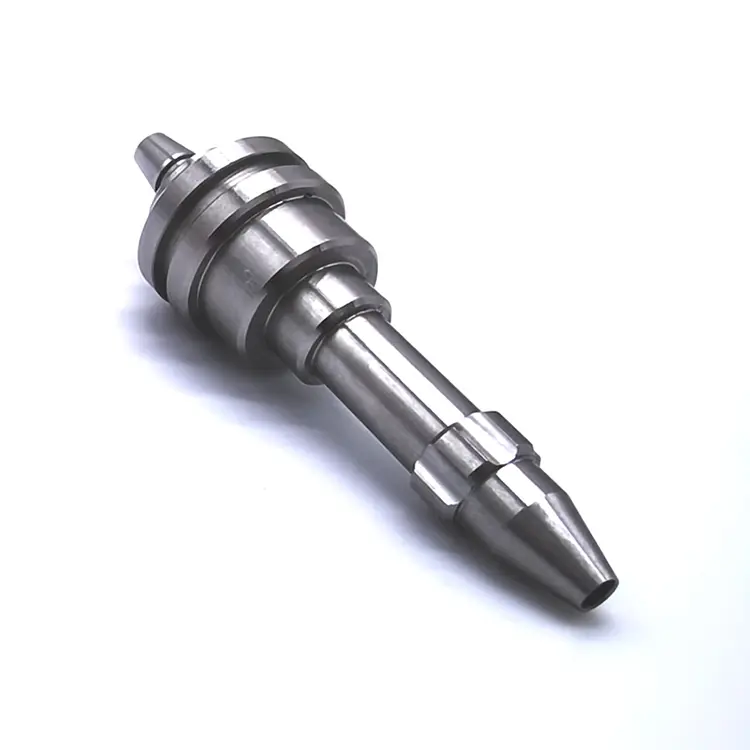
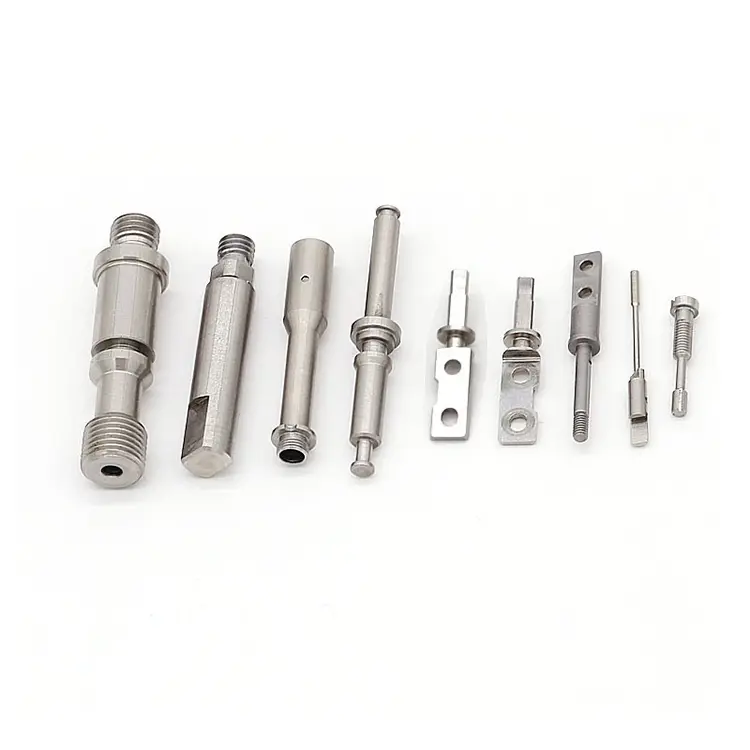
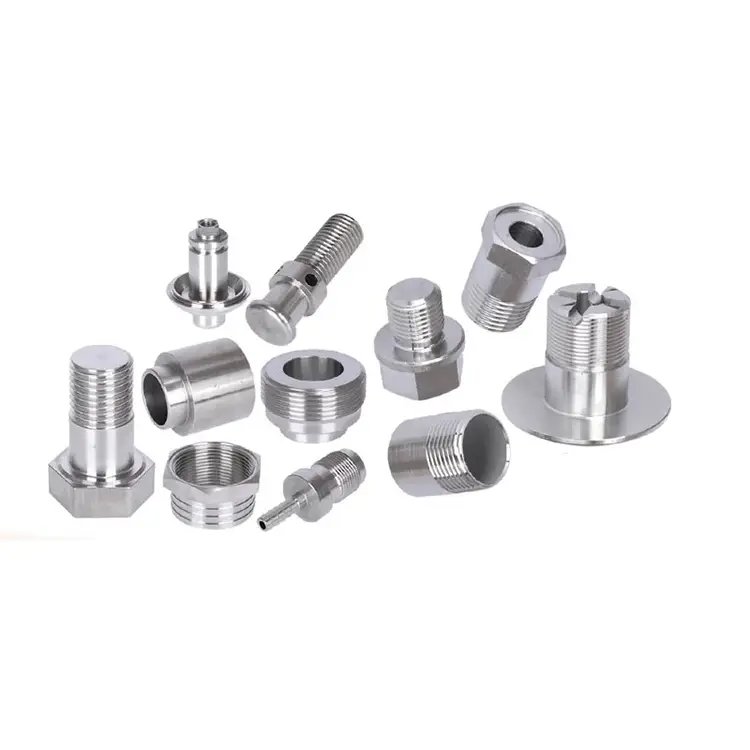
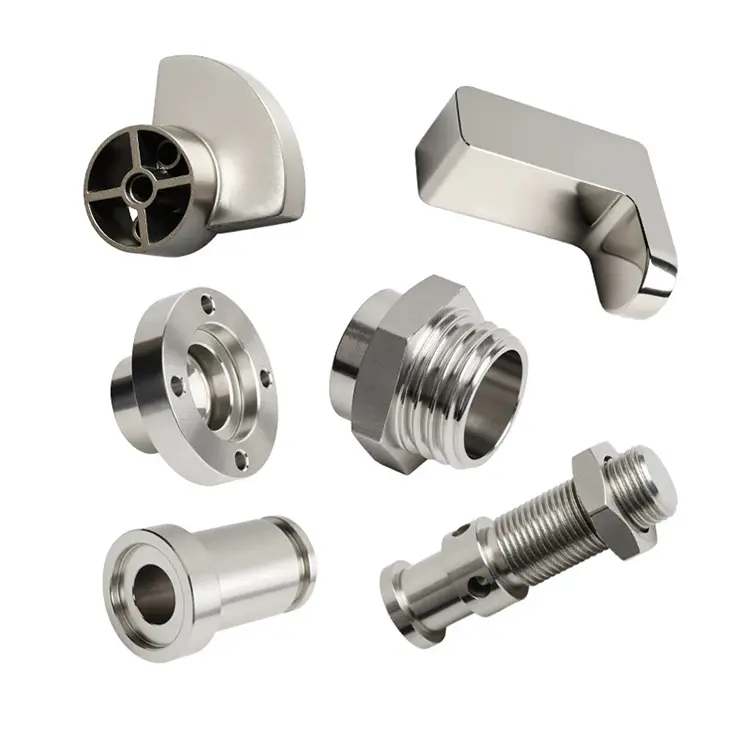
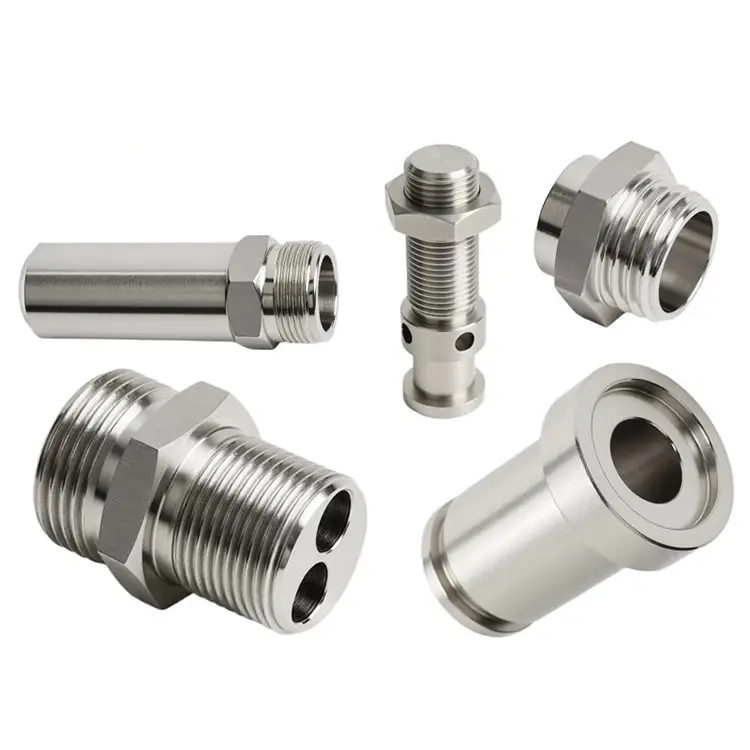
Nuote Metals specialiserar sig på bearbetade komponenter som tillverkas av olika material, inklusive aluminium, stål, rostfritt stål, mässing och titan. Med fokus på precision och effektivitet använder vi helt automatiserade CNC-maskiner för att uppnå oöverträffad dimensionell repeterbarhet och produktivitet.
Skicka förfrågan
Produktbeskrivning
Maskinbearbetade komponenter – Börja med funktionen, inte maskinen
De flesta köpare skickar en ritning och frågar: "Kan du göra det här?" Ritningen anger material, tolerans och ytfinish. Men det förklarar sällan varför. Varför 4140 istället för 1045? Varför 28–32 HRC istället för 45 HRC? Varför Ra 0,4μm på denna borrning men Ra 1,6μm på den?
När funktionen inte förstås bearbetas komponenten enligt ritningen - och fungerar inte. Ett skaft som slits i förtid. Ett hus som spricker vid vibrationer. En bussning som greppar efter tre månader. Ritningen uppfylldes. Funktionen var inte.
På Nuote Metals tillverkar vibearbetade komponentergenom att börja med funktionen: vad delen måste göra, vad den måste överleva och hur den kommer att misslyckas om något är fel. Sedan väljer vi material, värmebehandling och bearbetningsprocess som matchar. Den här artikeln förklarar hur det omvända valet fungerar och varför det producerar komponenter som håller längre än bara ritningen.
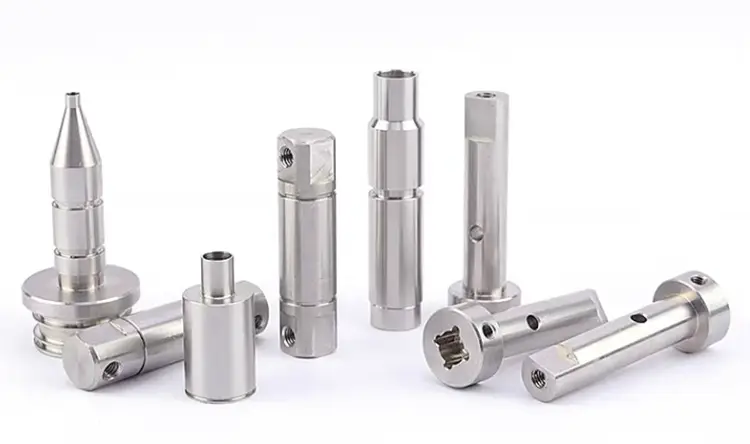
De fyra funktionerna som driver komponentvalet
Varje maskinbearbetad komponent har minst en primär funktion. Funktionen bestämmer materialet, värmebehandlingen och de kritiska inspektionspunkterna.
1. Slitstyrka.
Komponenter som glider, roterar eller kommer i kontakt med slipande media—bussningar, slitplattor, ventilsäten, kamföljare. Materialet måste motstå förlust av ytmaterial. Hårdhet och mikrostruktur betyder mer än draghållfasthet. Typiska val: 440C, D2, uppkolad 8620, nitrerad 4140.
2. Utmattningsmotstånd.
Komponenter som roterar eller cyklar under belastning — axlar, axlar, vevstakar, fjädrar. Materialet måste motstå sprickinitiering och spridning. Renlighet, kornflöde och ytfinish betyder mer än bulkhårdheten. Typiska val: 4340, 4140, 17-4 PH, kulblästrade ytor.
3. Korrosionsbeständighet.
Komponenter som utsätts för fukt, kemikalier eller salt—marindelar, delar av livsmedelsutrustning, kemiska ventilkroppar. Materialet måste motstå elektrokemiska angrepp. Legeringskemi och passivering betyder mer än styrka. Typiska val: 316, 17-4 PH, duplex rostfri, titan.
4. Precisionspassning.
Komponenter som monteras med snäva spelrum eller störningar – spolar, hylsor, optiska fästen, instrumentdelar. Materialet måste hålla dimension under termisk cykling. Termisk expansion och bearbetbarhet betyder mer än hårdhet. Typiska val: 6061, 7075, 303, mässing, brons.
En komponent kan ha mer än en funktion. En hydraulisk ventilspole måste motstå slitage (glidkontakt) och hålla precision (spel). Materialet och värmebehandlingen måste uppfylla båda – därför ser vi över funktionen innan vi rekommenderar ett betyg.
Från funktion till tillverkning – hur vi väljer omvändt
När funktionen är klar följer tillverkningsvägen. Här är logiken vi använder för gemensamtbearbetade komponenter:
| Fungera | Materialriktning | Värmebehandling | Kritisk bearbetningspunkt | Inspektionsfokus |
|---|---|---|---|---|
| Slitstyrka | Högkolhaltigt/verktygsstål | Genomhärdning eller fallhärdning | Slipa efter härdning, inte vänd | Hårdhet, höljedjup, Ra |
| Utmattningsmotstånd | Legerat stål, ren smälta | Släck & temperament | Kornflöde, inga vassa filéer | Ytfinish, restspänning |
| Korrosionsbeständighet | Rostfritt, titan | Lösning glödga / passivera | Undvik att smeta, kontrollera värmen | Passivationstest, kemi |
| Precisionspassning | Aluminium, mässing, rostfritt | Stressavlastning innan målgång | Termisk kompensation | CMM, rundhet, koncentricitet |
| Kombinerat slitage + passform | 4140 nitrerad, 17-4 PH | Nitrid eller H900 | Hård vändning eller slipning efter behandling | Hårdhet + CMM + Talyrond |
Varför denna tabell är viktig:En köpare som specificerar 4140 vid 28–32 HRC för en slitageapplikation underspecificerar komponenten. En köpare som specificerar 440C vid 58 HRC för en utmattningskritisk axel överspecificerar hårdhet och underspecificerar renlighet. Funktionen avgör den korrekta kombinationen – inte bara ritningen.
Vanliga fellägen – och hur bearbetning förhindrar dem
Varje maskinbearbetad komponent misslyckas på ett förutsägbart sätt. Varje felläge pekar tillbaka på ett bearbetnings- eller materialbeslut som togs – eller undveks – under produktionen.
Slitagefel.Förlusten av ytmaterial accelererar när hårdheten är otillräcklig eller ytfinishen är för grov. En bussning vänd till Ra 1,6 μm kommer att slitas snabbare än en slipning till Ra 0,4 μm – även med samma material och hårdhet. För slitagekritiska komponenter slipar eller hårdvarvar vi den funktionella ytan och verifierar Ra med en profilometer.
Trötthetsfel.Sprickor uppstår vid ytdefekter – verktygsmärken, slipbrännskador, skarpa kälradier. Ett skaft med en 0,2 mm kälradie kommer att gå sönder tidigare än ett med 0,5 mm, även om båda uppfyller ritningen. För utmattningskritiska komponenter anger vi generösa kälradier och inspekterar för slipbränning med ett nitaletsningstest.
Korrosionsfel.Rostfria komponenter misslyckas när bearbetning smetar ut ytan eller bäddar in järnpartiklar. Det passiva lagret kan inte bildas, och gropbildning börjar. För korrosionskritiska komponenter använder vi dedikerade verktyg, kvävekyld ytbehandling och verifierar passivering med ett ferroxyltest.
Passningsfel.Komponenter som binder eller läcker misslyckas vanligtvis på grund av att termisk expansion inte togs med i beräkningen – eller för att datumet skiftade mellan operationer. För precisionspassade komponenter bearbetar vi i en temperaturkontrollerad cell och använder samma referens för svarvning, fräsning och inspektion.
Ett riktigt exempel – 4140 nitrerad slitagebussning
En nordamerikansk tillverkare av lantbruksmaskiner behövde en 4140 stålbussning för ett verktyg som engagerar jorden. Bussningen kom i kontakt med slipande jord vid hög belastning. Deras tidigare leverantör bearbetade delen enligt ritningen – 4140, 28–32 HRC, Ra 1,6 μm – och bussningen nöts ut på sex veckor.
Problemet: Ritningen angav hårdhet men inte nitreringssteget. Vid 28–32 HRC var ytan för mjuk för abrasivt slitage. Ra 1,6 μm finish accelererade materialförlusten.
Vad vi gjorde annorlunda:
- Granskade funktionen (slipande glidslitage) och rekommenderade nitrering till 55–62 HRC höljehårdhet – inte bara genomhärdning.
- Bearbetade hålet överdimensionerat för att kompensera för nitreringstillväxt.
- Jorda hålet efter nitrering till Ra 0,4μm—ej vänd.
- Skickat 2 000 stycken. Bussningens livslängd ökade från 6 veckor till 14 månader. Kunden ändrade ritningen för att specificera nitrering och Ra 0,4μm.
Detta är vadbearbetade komponenterska leverera: inte bara en del som uppfyller ritningen, utan en del som uppfyller den funktion som ritningen var tänkt att beskriva.
Vanliga frågor om komponentval
F1: Kan du rekommendera en material- och värmebehandling baserat på min applikation?
A: Ja. Vi föredrar att börja med funktionen – vad komponenten måste motstå, hur den rör sig och vilken miljö den fungerar i. Utifrån det rekommenderar vi material, värmebehandling och kritiska inspektionspunkter. När vi granskarbearbetade komponenterför kunder kontrollerar vi om ritningens specifikationer matchar den avsedda funktionen. Om det finns en oöverensstämmelse – till exempel 4140 vid 28 HRC för en applikation med abrasivt slitage – flaggar vi det innan vi citerar. Detta förhindrar en komponent som uppfyller ritningen men inte fungerar.
F2: Vilket är det vanligaste misstaget du ser i komponentritningar?
S: Specificering av hårdhet utan att specificera värmebehandlingsprocessen. "4140, 28–32 HRC" talar om för oss bulkhårdheten men inte om ytan behöver nitreras, uppkolas eller induktionshärdas. För slitageapplikationer spelar höljets hårdhet och höljesdjup större roll än kärnhårdheten. För utmattningsapplikationer spelar renlighet och ytfinish mer än hårdhet. Vi granskar varje ritning för detta gap och rekommenderar den saknade specifikationen innan produktion.
F3: Hur verifierar du att en maskinbearbetad komponent kommer att utföra sin funktion?
S: Vi verifierar funktionerna som styr funktionen – inte bara måtten på ritningen. För en slitagekomponent verifierar vi ythårdhet, höljesdjup och Ra. För en utmattningskomponent verifierar vi kälradier, ytfinish och restspänning (där detta anges). För en korrosionskomponent verifierar vi passivering och kemi. För en precisionspassad komponent verifierar vi rundhet, koncentricitet och passform med en funktionell mätare. Besiktningsrapporten speglar funktionen, inte bara ritningen. Det är så vi säkerställer detbearbetade komponenterfrån Nuote Metals presterar i tjänst – inte bara på inspektionsbänken.
Hot Tags: Leverantör av bearbetade komponenter, tillverkare av precisionsbearbetade delar, anpassade CNC-bearbetningstjänster
Skicka förfrågan
Lämna gärna din förfrågan i formuläret nedan. Vi kommer att svara dig inom 24 timmar.
X
Vi använder cookies för att ge dig en bättre webbupplevelse, analysera webbplatstrafik och anpassa innehåll. Genom att använda denna sida godkänner du vår användning av cookies.
Sekretesspolicy