Produkter
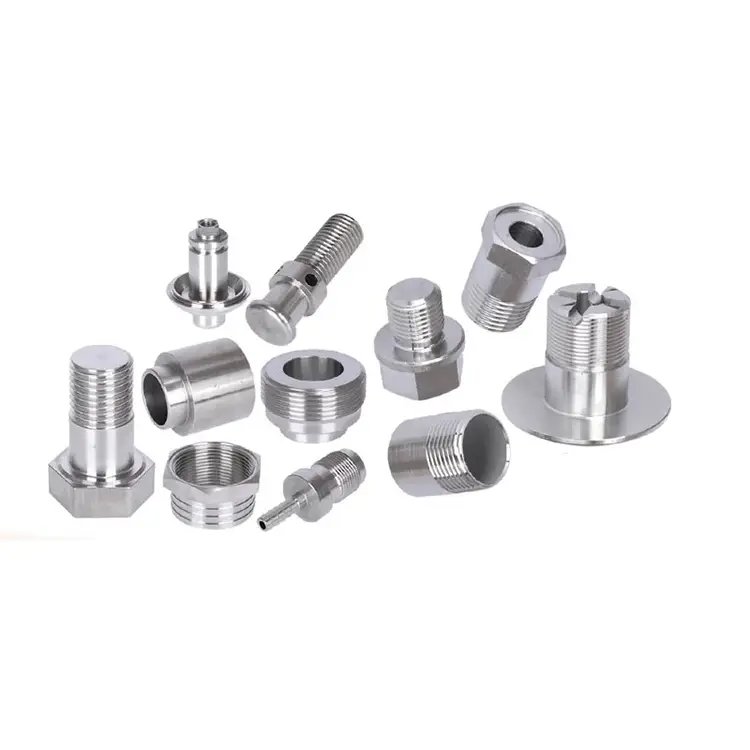
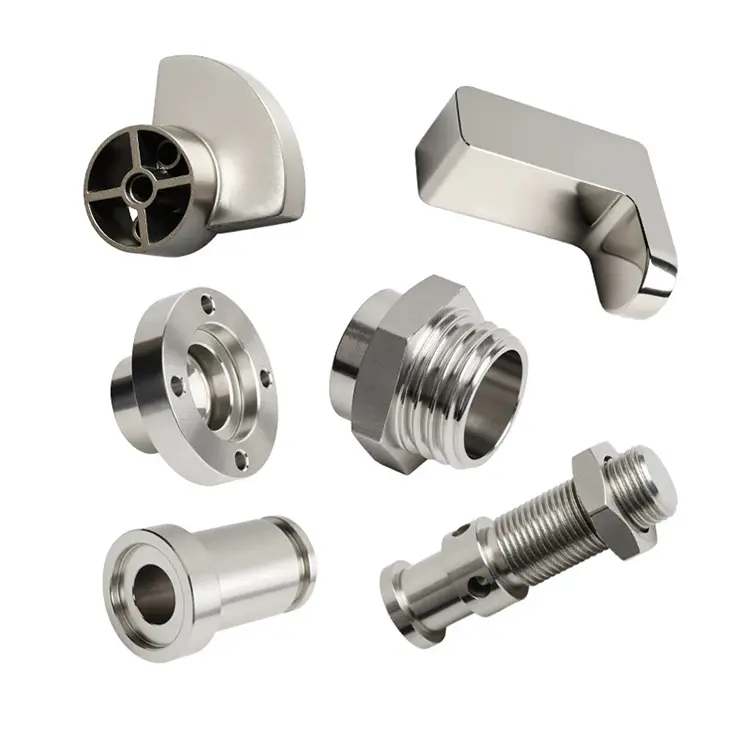
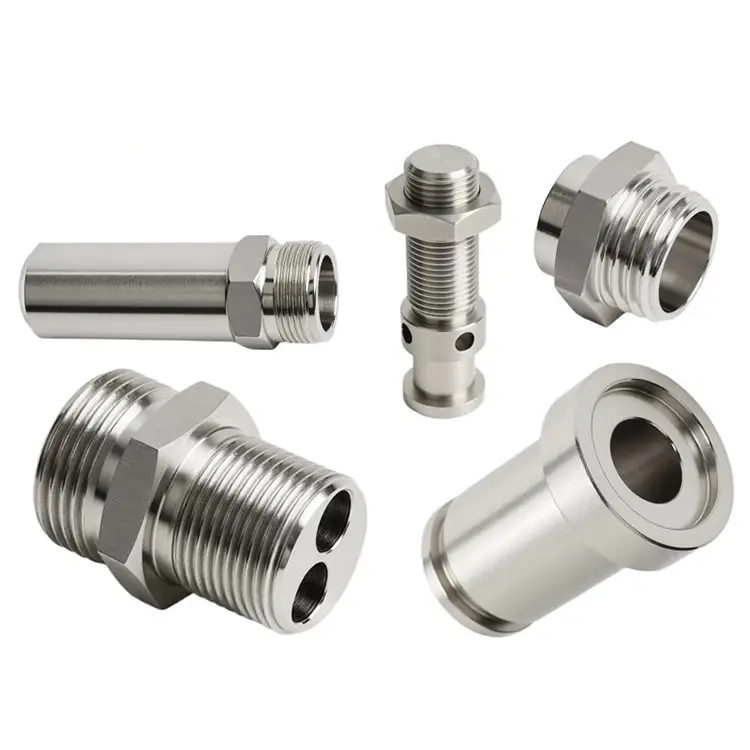
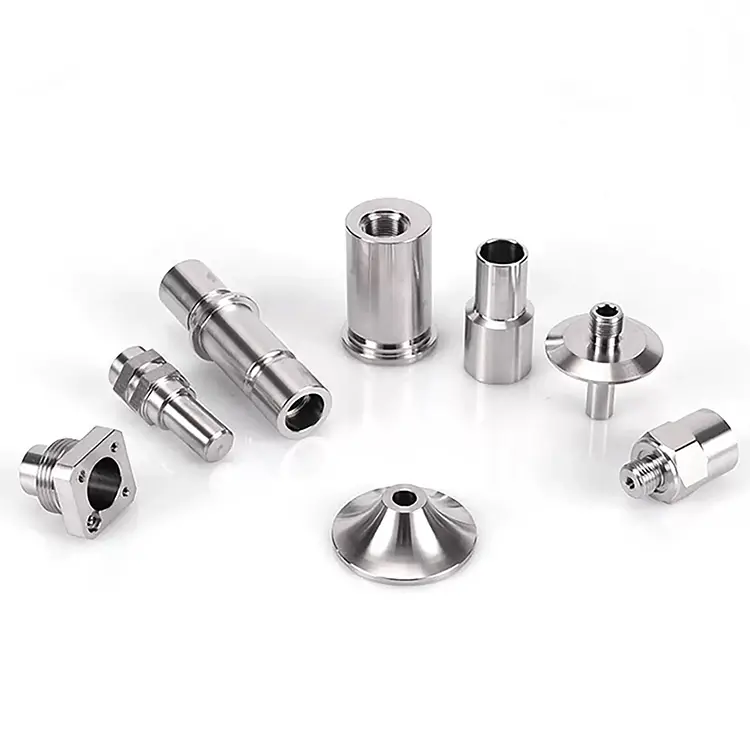
CNC precisionsbearbetning
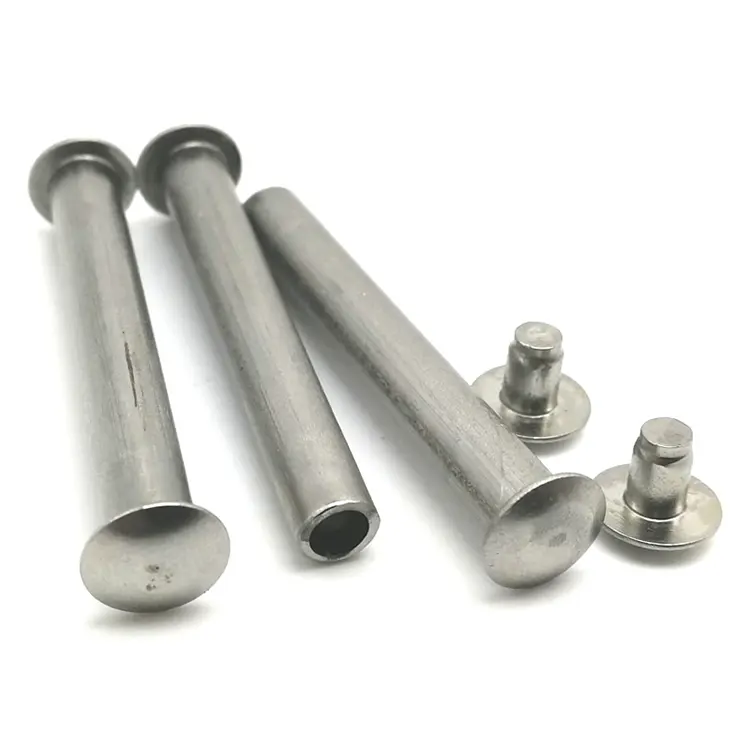
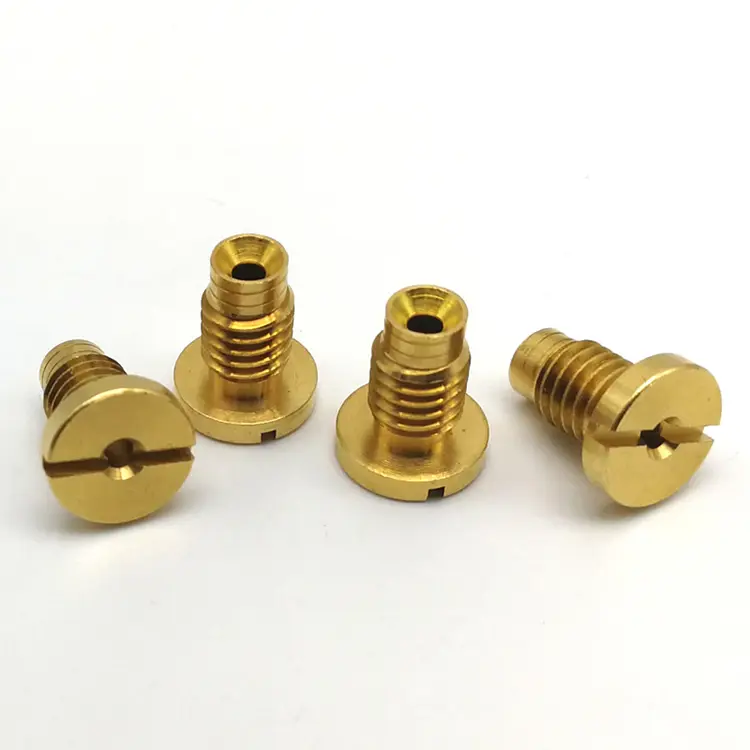
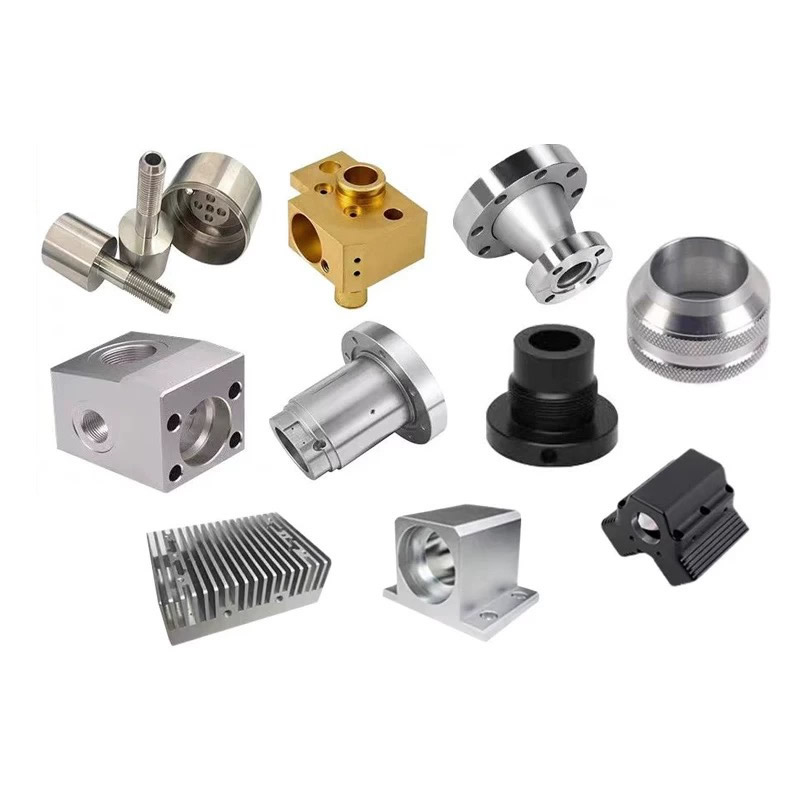
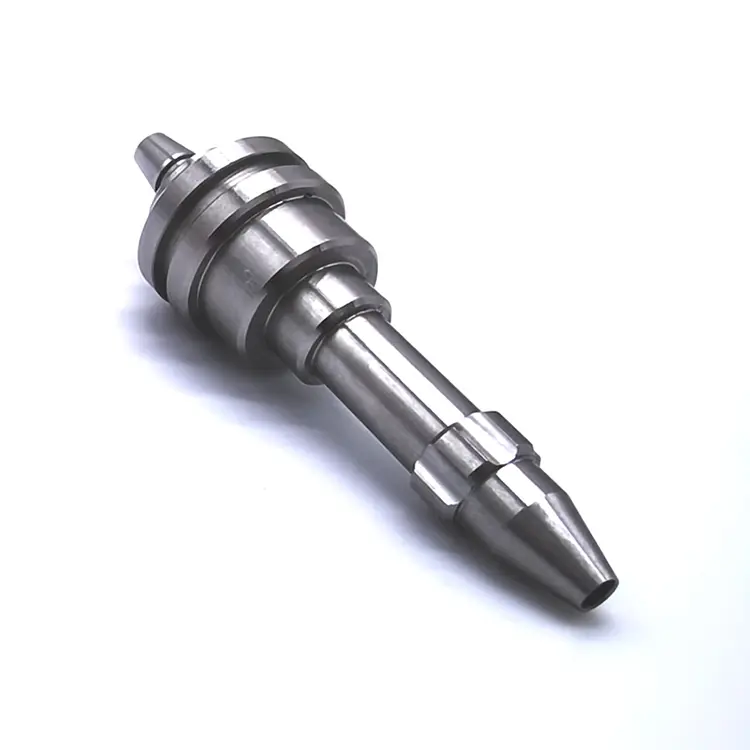
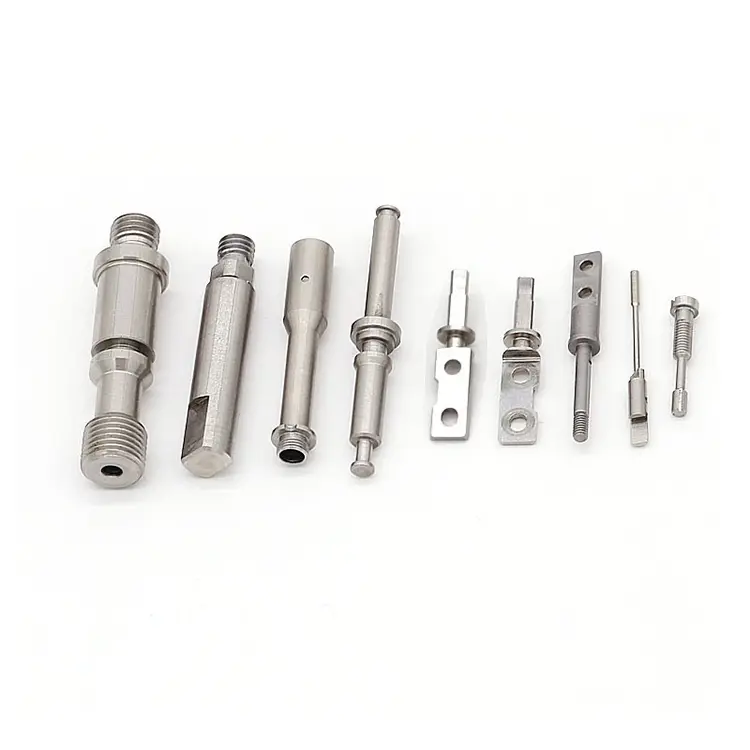
CNC-precisionsbearbetning är den vanligaste formen av verktygsmaskin som används vid högprecisionstillverkning. Nuote Metals tillverkar CNC precisionsbearbetningsdelar i Dongguan, Kina. Materialet kan vara stål, mässing, koppar, aluminium, rostfritt stål mm.
Skicka förfrågan
Produktbeskrivning
Precisionsbearbetning i flera processer – när toleranser staplas över operationer
En precisionsdel kommer sällan från en operation. Det börjar som ett vänt ämne, fräss på en andra maskin, värmebehandlas hos en tredje leverantör och mals sedan till slutlig storlek vid en fjärde. Varje steg ger tolerans. Varje leverantör lägger till en mätgräns. Och när delen misslyckas vet ingen vilken operation som orsakade det.
CNC precisionsbearbetningöver flera processer handlar inte om att köra tre maskiner. Det handlar om att kontrollera toleransen över varje operation – så att ±0,002 mm i slutet inte är en summa av fel, utan ett hanterat resultat. På Nuote Metals bearbetar, värmebehandlar och slipar vi under ett tak, med ett kvalitetssystem och en mätstandard. Det är skillnaden mellan precision som krav och precision som levererad del.
Problemet med toleransstapeln – varför flerprocessdelar misslyckas
När enCNC precisionsbearbetningdel kräver svarvning, fräsning och slipning, varje operation introducerar variation. Här samlas det:
Vridning skapar referenspunkten.
Den första operationen fastställer rotationsaxeln. Om det svarvade ämnet har 0,01 mm runout, ärver varje efterföljande fräs- och slipoperation det felet. Vi verifierar rundhet och koncentricitet omedelbart efter vändning – innan delen går till nästa operation.
Fräsning introducerar vinkelfel.
Tvärhål, plattor och slitsar är placerade i förhållande till den vända utgångspunkten. Om fräsfixturen refererar till en annan yta än svarvfixturen, stämmer inte funktionerna in. Vi använder gemensamma referensreferenser för alla operationer – samma yta refereras till för svarvning, fräsning och inspektion.
Värmebehandling flyttar allt.
Släckning förvränger. Härdning krymper. Nitrering ökar fallet. En del som mätte ±0,002 mm efter svarvning kan vara 0,02 mm ur rund efter härdning. Vi bearbetar till förvärmebehandlingsdimensioner baserat på uppmätta distorsionsdata – inte teoretiska tabeller.
Slipning är den sista korrigeringen.
Slipning tar bort förvrängningen från värmebehandlingen och ger delen till slutlig tolerans. Men slipning kan bara korrigera vad de tidigare operationerna lämnade tillräckligt med lager för. Om det vända ämnet var för långt ur rund, kan slipning inte rädda det. Vi lämnar ett beräknat lager baserat på den förväntade distorsionen av varje material och värmebehandlingscykel.
Hur vi kontrollerar toleransen över verksamheten
Ett datum, varje operation.
Den vända ytan och hålet blir det primära datumet. Fräsfixturer refererar till samma datum. Slipfixturer refererar till samma datum. Inspektion hänvisar till samma datum. Ingen re-datuming, inget ärvt fel.
Ett mätsystem.
Samma CMM, samma kalibreringsschema, samma temperaturkontrollerade rum. En del som mäts efter svarvning och efter slipning mäts på samma sätt – så vi vet exakt hur mycket värmebehandlingen har påverkat den.
Ett kvalitetsrekord.
Varje operation rapporterar till samma inspektionsfil. Du ser den svarvade dimensionen, den värmebehandlade dimensionen och markdimensionen - med faktiska uppmätta värden. När något driver vet vi vilken operation som orsakade det.
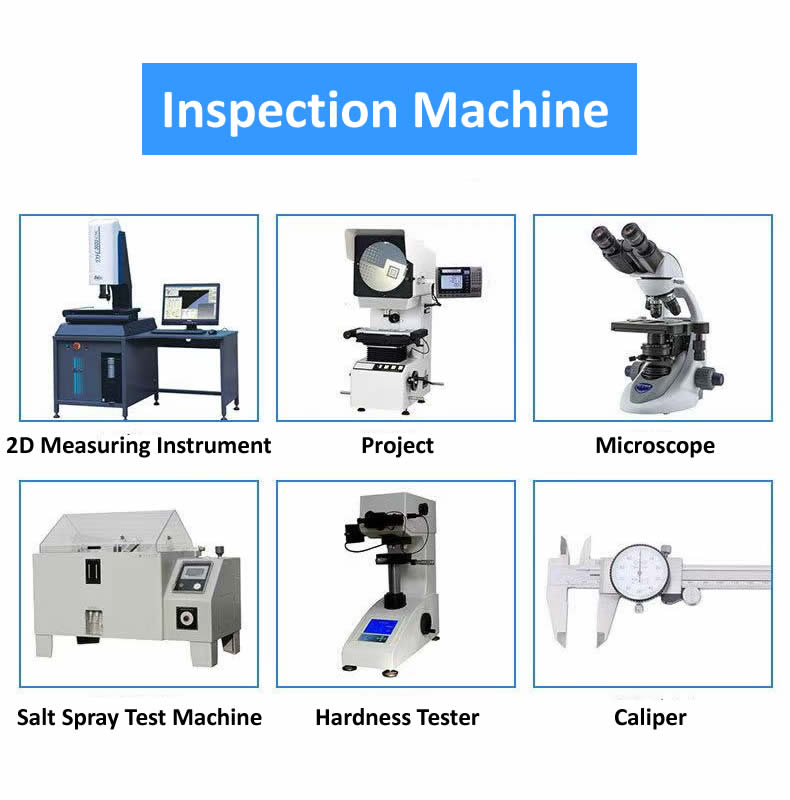
Våra CNC-precisionsbearbetningsmöjligheter för flera processer
| Behandla | Förmåga | Tolerans | Ytfinish |
|---|---|---|---|
| Precisionssvarvning | Stångmatade och chuckade svarvar, 2–300 mm | ±0,002 mm | Ra 0,2 μm |
| Precisionsfräsning | 3-, 4- och 5-axliga bearbetningscentra | ±0,005 mm | Ra 0,4 μm |
| Precisionsslipning | Cylindrisk, yta och invändig | ±0,001 mm | Ra 0,1 μm |
| Värmebehandling | Egen släckning, temperering, nitrid | Hårdhet ±1 HRC | – |
| Fleraxlig Mill-Vrid | 5-axliga fräs-varvcentra | ±0,003 mm | Ra 0,2 μm |
Material bearbetade i precisionsceller:
- Rostfritt stål (303, 304, 316, 17-4 PH, 440C)
- Legerat stål (4140, 4340, 8620)
- Aluminium (6061, 7075, 2024)
- Titan (klass 5, årskurs 2)
- Mässing och koppar (C36000, C11000, C10200)
- Plast (PEEK, POM, PTFE)
Materialspecifika strategier för multiprocessprecision
Olika material beter sig olika över verksamheten. Vi anpassar vår processplan för var och enCNC precisionsbearbetning:
- Rostfritt stål härdar vid svarvning och fräsning. Vi använder högpositiva rakverktyg och skärhastigheter över arbetshärdningsgränsen. Efter värmebehandling används CBN-verktyg för finishpass.
- Aluminium expanderar 23 μm/m·°C – dubbelt så mycket som stål. En 100 mm del växer 0,05 mm med en temperaturförändring på 20°C. Vi blötlägger delar till rumstemperatur före inspektion och använder temperaturkompenserad mätning.
- Titan leder värme dåligt och koncentrerar värmen vid skäreggen. Vi minskar ythastigheter och använder högtryckskylvätska. Att slipa titan kräver mjuka hjul och låg matningshastighet för att förhindra brännskador.
- Värmebehandlat stål (40+ HRC) kräver CBN eller keramiska verktyg för svarvning, och aluminiumoxid- eller CBN-skivor för slipning. Karbid slits för snabbt för att hålla toleransen.
- Koppar smetar ut och bildar uppbyggd kant vid svarvning. Vi använder obelagda polerade hårdmetallskär – belagda verktyg förvärrar problemet. Slipning av koppar kräver strukturer med öppna hjul för att förhindra belastning.
Ett verkligt exempel – 17-4 PH bränsleinjektorkomponent
En tysk tillverkare av bränsleinsprutningssystem behövde en 17-4 PH rostfri komponent med en 0,002 mm diametertolerans, 0,003 mm koncentricitet och Ra 0,1 μm ytfinish. Delen krävde svarvning, fräsning, värmebehandling till 42 HRC och invändig slipning.
Toleransstackutmaningen:
Deras tidigare leveranskedja använde fyra leverantörer – svarvning, fräsning, värmebehandling, slipning. Efter värmebehandling sjönk koncentriciteten till 0,015 mm. Slipning kunde inte korrigera det eftersom fräsfixturen refererade till ett annat datum än svarvfixturen.
Vad vi gjorde annorlunda:
- Maskinbearbetad svarvning och fräsning i en uppsättning på ett 5-axligt fräs-varvcentrum – eliminerar referensöverföring mellan operationer.
- Utförd intern värmebehandling med en kontrollerad cykel för att minimera distorsion.
- Jorda det inre hålet med samma referenspunkt som svarvnings- och fräsoperationerna.
- Skickade 2 800 stycken med noll avslag. Kunden minskade sin leveranskedja från fyra leverantörer till en och eliminerade inkommande inspektioner.
Vanliga frågor om multi-process precisionsbearbetning
F1: Hur förhindrar du toleransstapling när en del behöver svarva, fräsa och slipa?
S: Nyckeln är att använda ett datum för alla operationer. Vi fastställer referenspunkten under svarvning - vanligtvis den primära ytan och hålet - och refererar till samma referens för fräsfixturer, slipfixturer och slutinspektion. Ingen re-datuming betyder inget ärvt fel. Vi lämnar även beräknat lager för värmebehandlingsdistorsion baserat på uppmätta data, inte teoretiska tabeller. Varje operation rapporterar in i samma inspektionsfil, så vi vet exakt var avvikelser inträffade.
F2: Kan du hålla ±0,002 mm på en del som kräver värmebehandling?
S: Ja, men bara om processplanen tar hänsyn till distorsion. Vi bearbetar överdimensionerade, värmebehandlar, efterbearbetar eller maler till slutlig tolerans. För härdat stål (40+ HRC) använder vi CBN-verktyg för hårdsvarvning eller aluminiumoxidskivor för slipning. Den sista operationen tar bort 0,05–0,1 mm material för att uppnå toleransen. Nuote Metals granskar varje ritning och bekräftar möjliga toleranser innan citering – inklusive effekten av värmebehandling på din specifika geometri.
F3: Hur verifierar du precision över flera operationer?
S: Vi använder en Zeiss Contura CMM med skanningssond för komplexa geometrier och positioner. För rundhet och cylindricitet använder vi en Talyrond 131. Alla mätningar görs i ett 20°C ± 1°C temperaturkontrollerat rum, med korrektionsfaktorer tillämpade för materialets termiska expansion. VarjeCNC precisionsbearbetningdel levereras med en dimensionsrapport som visar faktiska uppmätta värden efter varje operation – inte bara godkänt/underkänt. Detta låter dig se exakt hur mycket delen rörde sig under värmebehandlingen och hur mycket material slipningen tog bort.
Hot Tags: CNC precisionsbearbetning
Skicka förfrågan
Lämna gärna din förfrågan i formuläret nedan. Vi kommer att svara dig inom 24 timmar.
X
Vi använder cookies för att ge dig en bättre webbupplevelse, analysera webbplatstrafik och anpassa innehåll. Genom att använda denna sida godkänner du vår användning av cookies.
Sekretesspolicy