Produkter
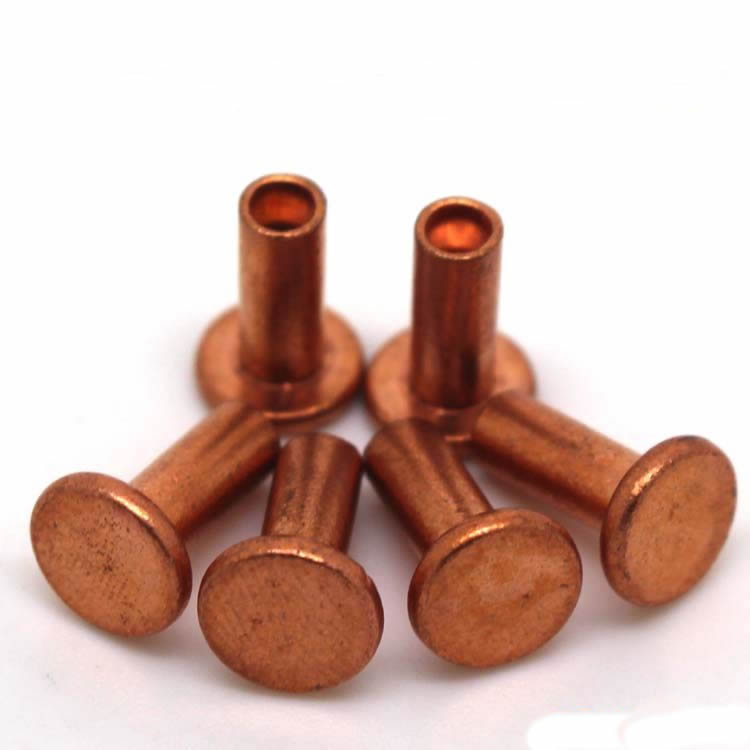
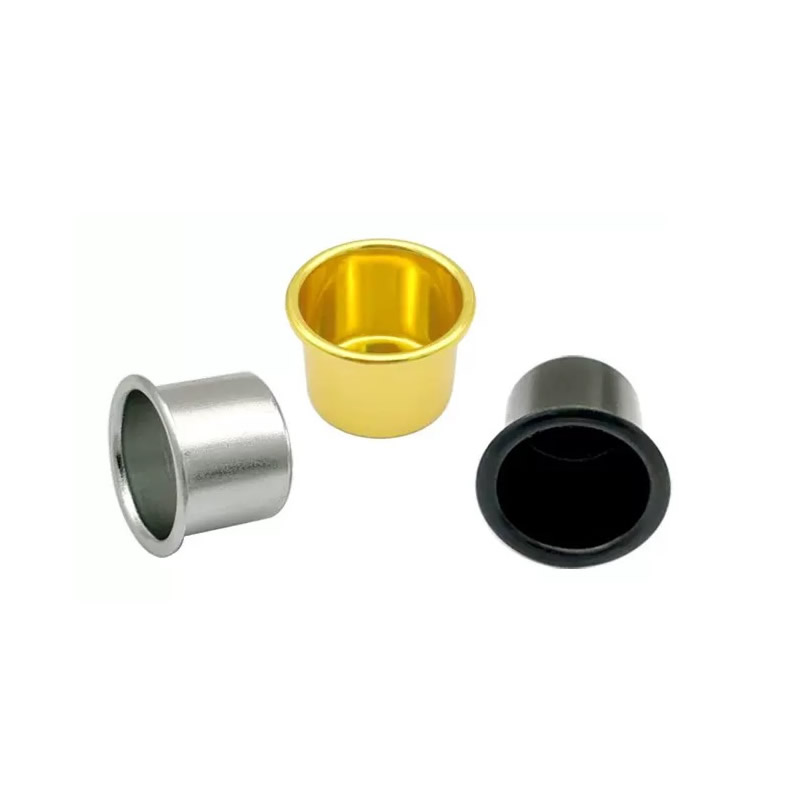
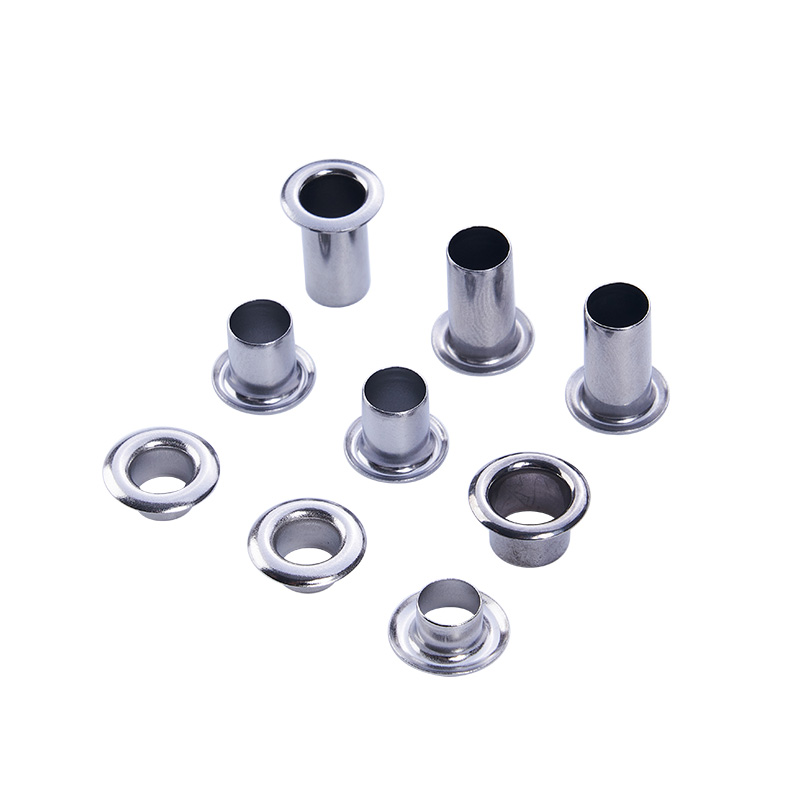
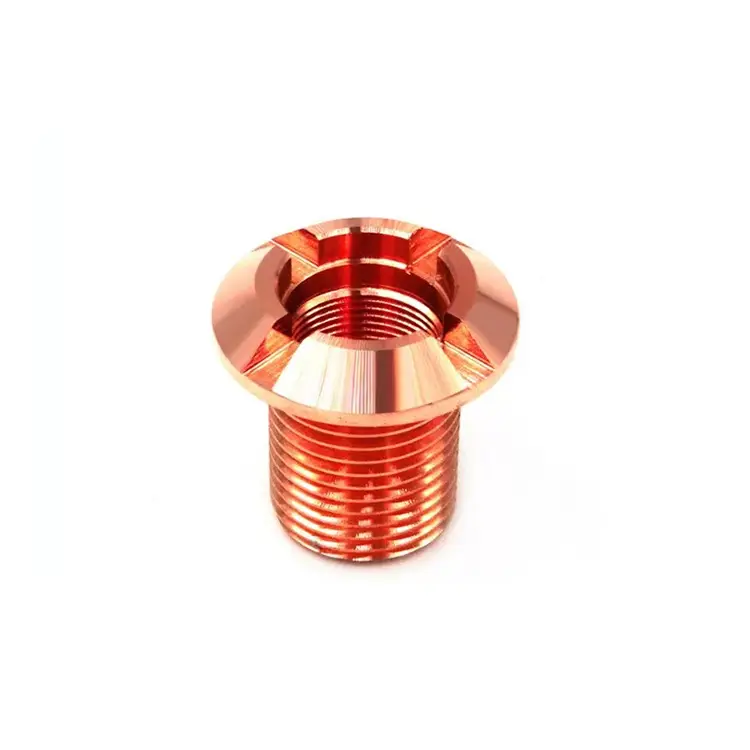
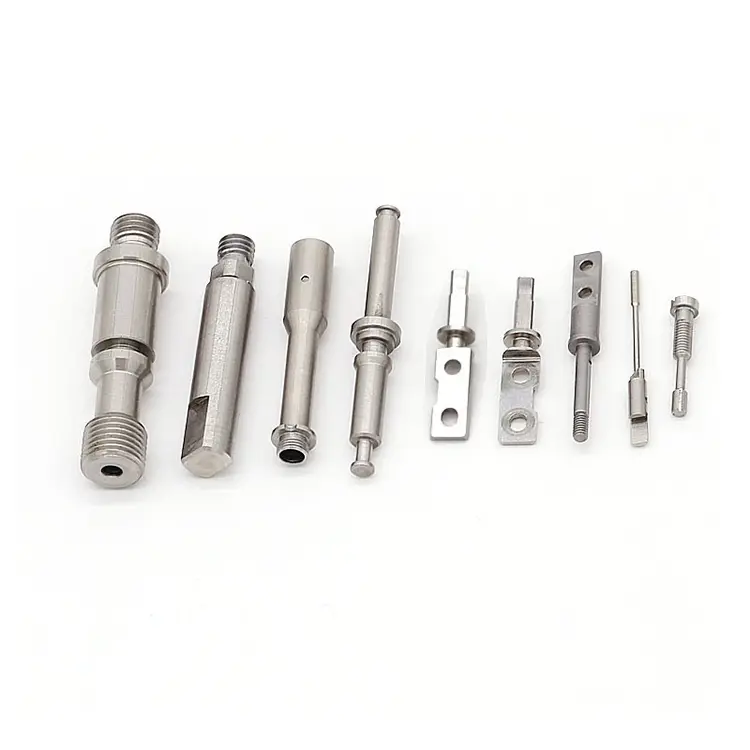
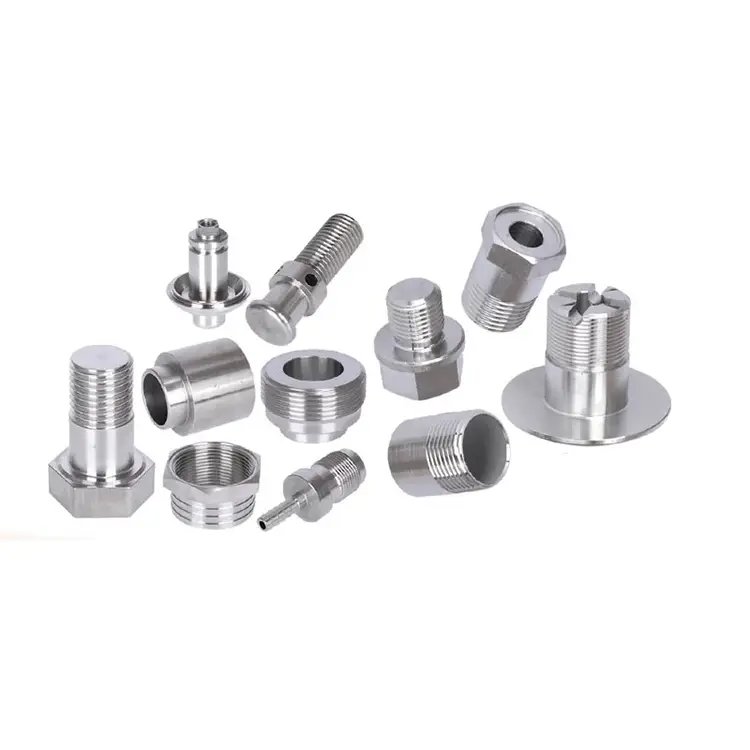
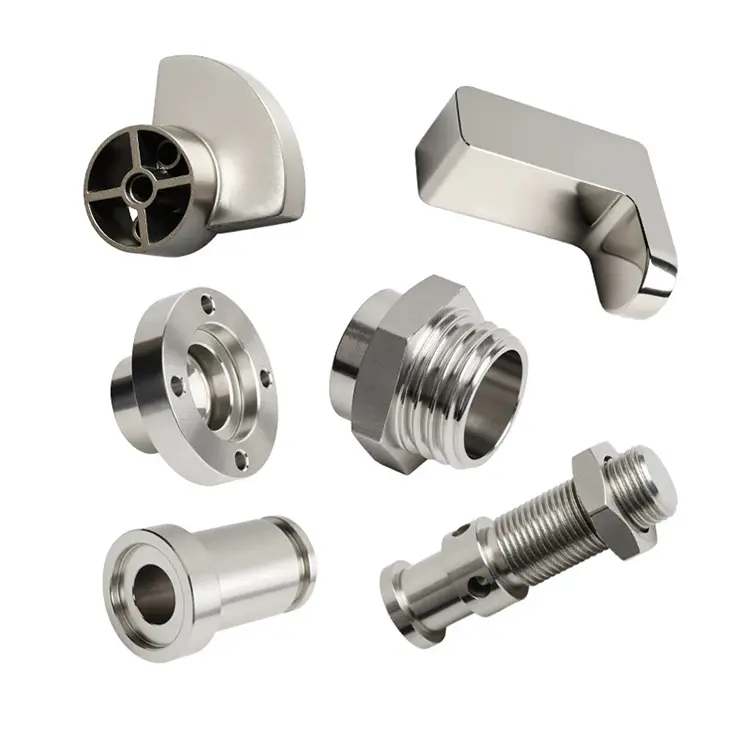
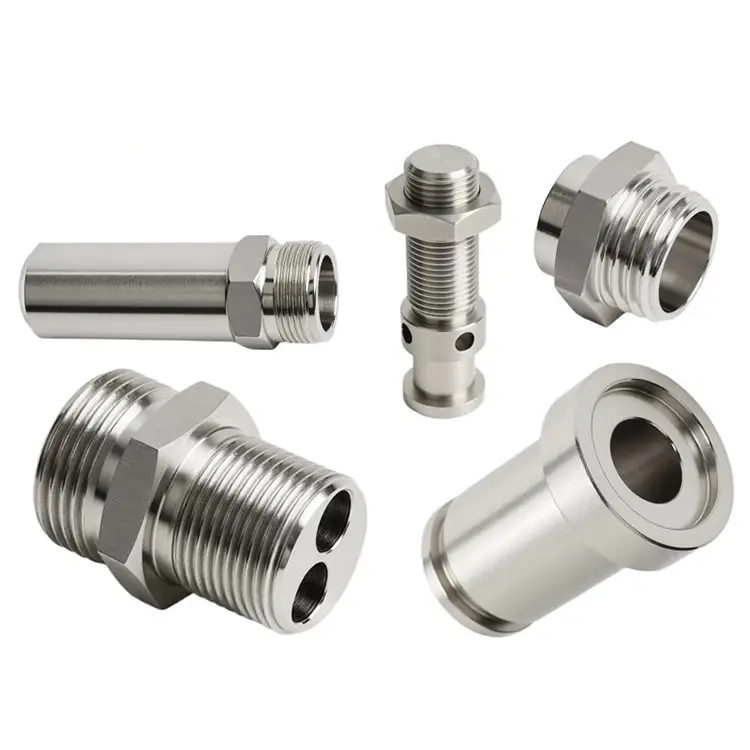
Koppar svarvdelar
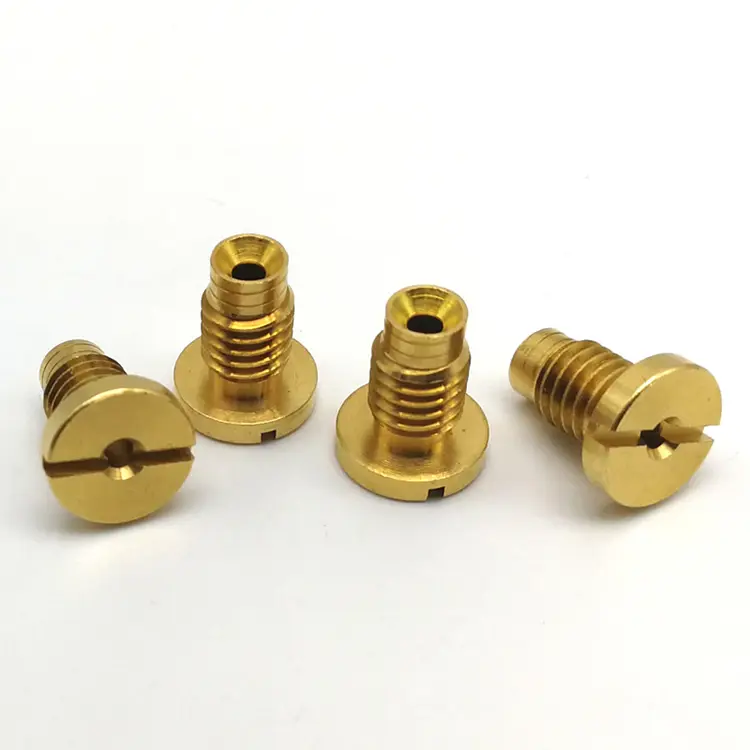
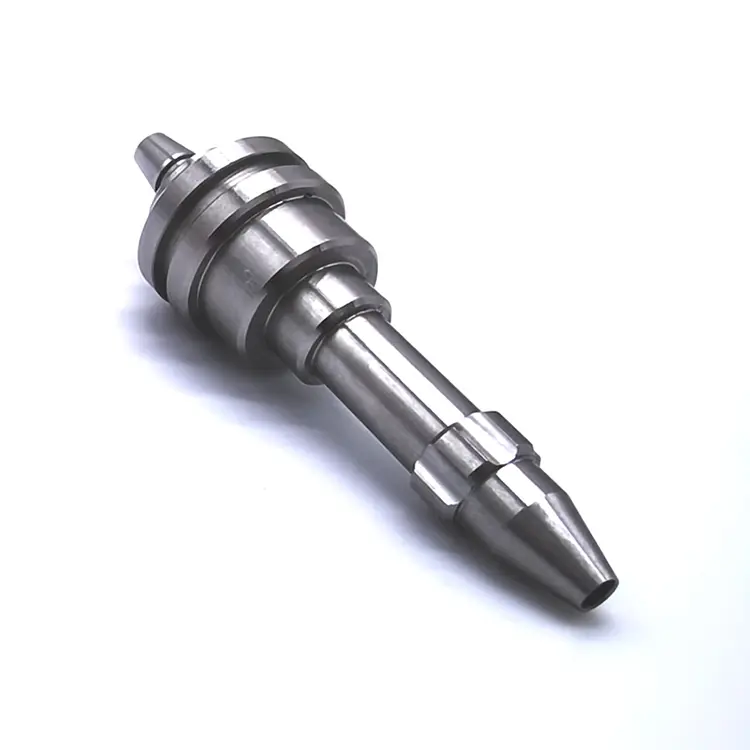
Nuote Metals har mer än 10 års erfarenhet av tillverkning och leverans av specialsvarvkomponenter, och vår CNC-listutrustning kan tillverka kopparsvarvdelar till extremt exakta mått för att uppfylla dina mest detaljerade krav. Alla kopparbearbetningsdelar tillverkas med de minsta toleranser och kommer att uppfylla även de strängaste kriterierna.
Skicka förfrågan
Produktbeskrivning
Mässing svänger lätt. Stål slår tillbaka. Aluminium kräver gradning. Koppar är annorlunda. Den är mjuk, gummiaktig och benägen att smeta. Det jobbar snabbt. Den producerar långa, trådiga spån som virar runt verktyget och skrapar ytan. Och om du bearbetar den med standardparametrar får du en del som ser acceptabel ut men som inte klarar konduktivitetstestning.
Nuote MetalsmaskinerKoppar svarvdelarför applikationer där elektrisk eller värmeledningsförmåga inte är en funktion – det är hela funktionen. Samlingsskenor, RF-skärmande komponenter, vakuumtätningar, kylflänsstift. Om din del måste bära ström, avleda värme eller upprätthålla en icke-magnetisk signalväg, är koppar materialet. Men bara om det är korrekt bearbetat.
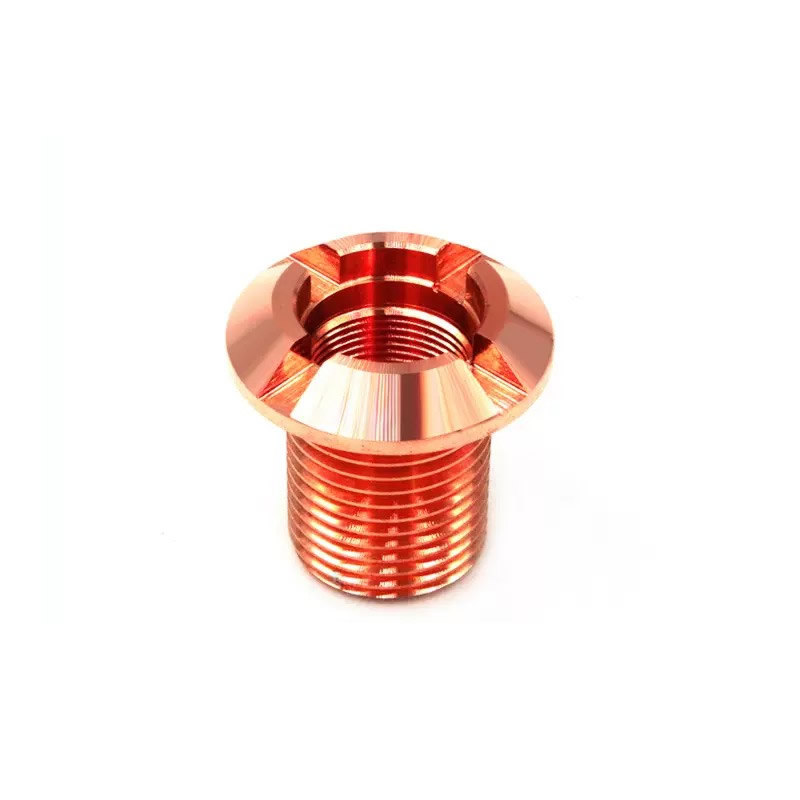
De fyra fällorna av kopparsvarvning
1. Smetande och uppbyggd kant.
Koppar är mjukt och formbart, så det tenderar att svetsas fast vid skäreggen under tryck. Detta bildar en uppbyggd kant (BUE) som bryter av oförutsägbart, vilket orsakar dålig ytfinish, dimensionell drift och inbäddade partiklar som ökar kontaktmotståndet. Vi använder högpositiva, obelagda polerade hårdmetallskär – belagda verktyg ökar friktionen och försämrar BUE i koppar. Skärhastigheterna hålls höga, matningen är måttlig och kylvätskan riktas exakt mot kanten.
2. Grader som förstör konduktiviteten.
Koppargrader är formbara och klamrar sig fast vid delen. En grad på en samlingsskenas kontaktyta skapar en högmotståndspunkt. En grad i en RF-kavitet ändrar signalens beteende. Standardgradning saknar invändiga kanter. Vi använder kontrollerade matningshastigheter för att minimera gradbildning vid källan, sedan termisk avgradning eller abrasiv flödesfinishing för interna funktioner. För kritiska elektriska ytor inspekterar vi med en profilerare innan förtenning eller plätering.
3. Arbetshärdning vid bearbetning.
Koppar härdar snabbt. Om verktyget gnuggar istället för att skära hårdnar ytan, nästa passage mattas snabbare och delen kan bli för hård för efterföljande formning eller böjning. Vi programmerar skärhastigheter över arbetshärdningsgränsen och använder skarp, positiv geometri för att klippa rent. För C10200 (OFHC) glödgar vi mellan grovbearbetning och finbearbetning vid behov.
4. Oxidation mellan operationer.
Koppar oxiderar snabbt när den utsätts för luft - speciellt efter bearbetning, när färsk metall exponeras. Oxidfilmer ökar kontaktmotståndet och stör lödning, förtenning eller plätering. Vi sköljer och torkar delar omedelbart efter bearbetning och förvarar dem i kväverensade skåp. För delar som kommer att försilvras eller förtennas planerar vi efterbearbetning inom 24 timmar efter bearbetning.
Kopparkvaliteter vi bearbetar – och varför de är viktiga
| Kvalitet | Renhet | Ledningsförmåga | Nyckelegenskap | Typisk tillämpning |
|---|---|---|---|---|
| C11000 (ETP) | ≥99,9 % | 58 MS/m | Allmänt syfte, bra balans | Samlingsskenor, plintar, kylflänsar |
| C10200 (OFHC) | ≥99,99 % | 59 MS/m | Syrefri, ingen sprödhet | Vakuumtätningar, högtemp elektronik |
| C10100 (OFE) | ≥99,99 % | 59 MS/m | Extremt låg syrehalt, högsta duktilitet | Kritisk elektronik, kryogen |
| C14500 (tellur) | ≥99,5 % | 50 MS/m | Bearbetbarheten förbättras av Te | Höghastighetsvarvade kontakter |
| C17510 (Beryllium) | – | 45 MS/m | Hög hållfasthet, bra ledningsförmåga | Fjädrar, starkströmskontakter |
En anmärkning om C11000 vs. C10200: C11000 är den vanliga elektriska kopparn. Den innehåller ~0,04 % syre, vilket är bra för de flesta samlingsskenor och terminaler. C10200 är syrefri – den motstår väteförsprödning under svetsning, hårdlödning eller högtemperaturservice. För vakuumtätningar eller kryogena delar, välj C10200 eller C10100. Nuote Metals lagerhåller alla tre och kan ge råd utifrån din ansökan.
Vår kopparsvarvlinje – byggd för ledningsförmåga och ytintegritet
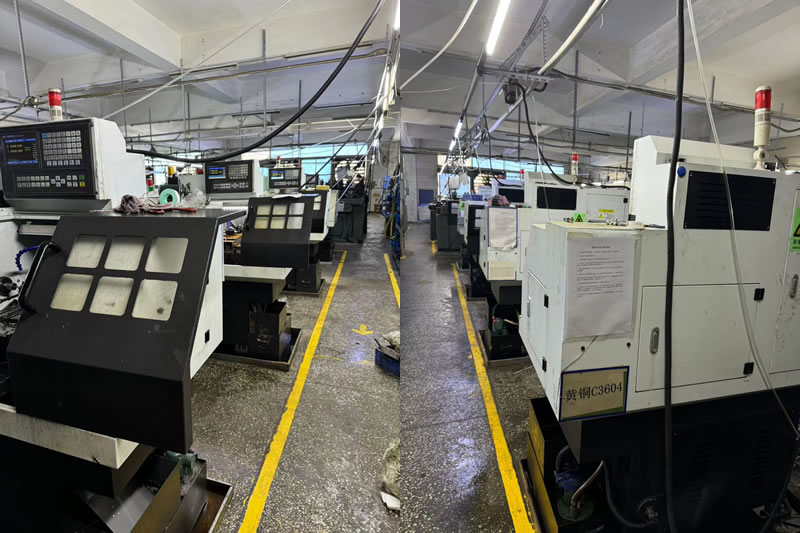
Nuote Metals driver en dedikerad kopparsvarvcell, isolerad från våra stål-, rostfria- och aluminiumlinjer. Korskontaminering är konduktivitetens fiende. Ett enda stålspån inbäddat i en kopparskena blir en hot spot.
Utrustning och processkontroll:
8 CNC-svarvartillägnad koppar och kopparlegeringar, stångkapacitet 2 mm till 60 mm.
Obelagd, polerad hårdmetallinsatser som endast är reserverade för koppar – ingen korsanvändning med andra material.
Högtryckskylvätska(70 bar) riktad mot skäreggen för att bryta spån och förhindra smetning.
Intern förtenning och silverplätering– vi styr processen från bearbetad del till färdig, lödbar yta.
Konduktivitetsverifiering:varje batch testades med en Sigma-testmätare för att bekräfta ≥58 MS/m för C11000.
Volymkapacitet:
Prototyp:1–50 stycken, 5-axliga fräs-varvcentra.
Produktion:50–200 000 stycken, stångmatade svarvar med automatiska lastare och processmätning.
Varför detta spelar roll: Kopparsvarvning kräver verktyg, kylvätska och hantering som utformats speciellt för mjukt, ledande, syrekänsligt material. Vår dedikerade cell är anledningen till att vi kan hålla ±0,005 mm toleranser på en samlingsskenas kontakt och leverera en yta som klarar konduktivitetstester efter silverplätering.
Ett verkligt exempel – C11000 Samlingsskena Connector för EV Laddstation
En europeisk elbilsladdningstillverkare behövde en C11000 samlingsskena-kontakt med 0,01 mm håltolerans, Ra 0,8 μm ytfinish och silverplätering som klarade ett 24-timmars saltspraytest. Deras tidigare leverantör levererade delar med inbäddade kopparpartiklar som orsakade motståndsfel efter plätering.
Vad vi gjorde annorlunda:
- Använde obelagda polerade hårdmetallskär för att förhindra uppbyggd egg och inbäddade partiklar.
- Bytte till slipande flödesfinishing för det inre hålet – ta bort grader som handverktyg missade.
- Verifierad ytrenhet med ett kopparsulfattest innan silverplätering.
- Skickade 8 000 stycken utan motståndsfel. Kunden eliminerade inkommande inspektion för kontaktmotstånd.
Vanliga frågor om kopparsvarvdelar
F1: Vilken är den bästa kopparkvaliteten för elektriska samlingsskenor och kontakter?
S: C11000 (ETP) är standardvalet för de flesta samlingsskenor, plintar och kontakter. Den erbjuder 58 MS/m ledningsförmåga, god bearbetbarhet och är kostnadseffektiv. För vakuumtätningar, kryogena delar eller applikationer som involverar svetsning eller lödning, välj C10200 (OFHC) eller C10100 (OFE) – de är syrefria och motstår väteförsprödning. För höghastighetsvarvning där bearbetbarhet är prioritet, bearbetar C14500 (tellurium koppar) snabbare men har något lägre konduktivitet (50 MS/m). Nuote Metals lagerför alla kvaliteter och kan ge råd utifrån dina krav.
F2: Hur förhindrar du grader på kopparsvarvdelar?
S: Koppargrader är formbara och svåra att ta bort helt med handverktyg. Förebyggande börjar med verktygsgeometri: vi använder högpositiv räfsa, obelagda polerade skär och programmerar matningshastigheter som skär materialet rent. För korshål och inre detaljer tillämpar vi abrasiv flödesfinishing eller termisk gradning. För delar som ska silverpläteras eller förtennas inspekterar vi med en profilerare innan efterbehandling — eftersom plätering inte döljer grader; det förstärker dem.
F3: Kan du bearbeta syrefri koppar utan kontaminering?
A: Ja. Vi bearbetar C10200 och C10100 på dedikerade svarvar med obelagda hårdmetallverktyg som endast är reserverade för koppar. Inget stål, aluminium eller mässingsspån kommer in i kopparcellen. Vi sköljer delarna omedelbart efter bearbetning, förvarar dem i kvävgasrenade skåp och schemalägger förtenning eller plätering inom 24 timmar. För kritiska vakuum eller kryogena delar tillhandahåller vi syreinnehållscertifikat och konduktivitetstestrapporter med varje leverans.
Hot Tags: Kopparsvarvdelar,Kina svarvdelar
Skicka förfrågan
Lämna gärna din förfrågan i formuläret nedan. Vi kommer att svara dig inom 24 timmar.
X
Vi använder cookies för att ge dig en bättre webbupplevelse, analysera webbplatstrafik och anpassa innehåll. Genom att använda denna sida godkänner du vår användning av cookies.
Sekretesspolicy