Produkter
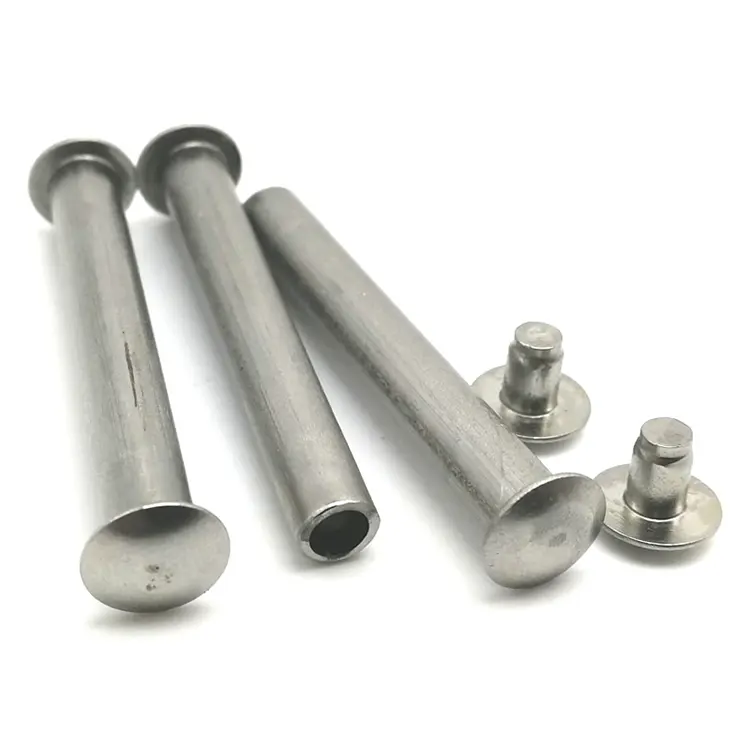
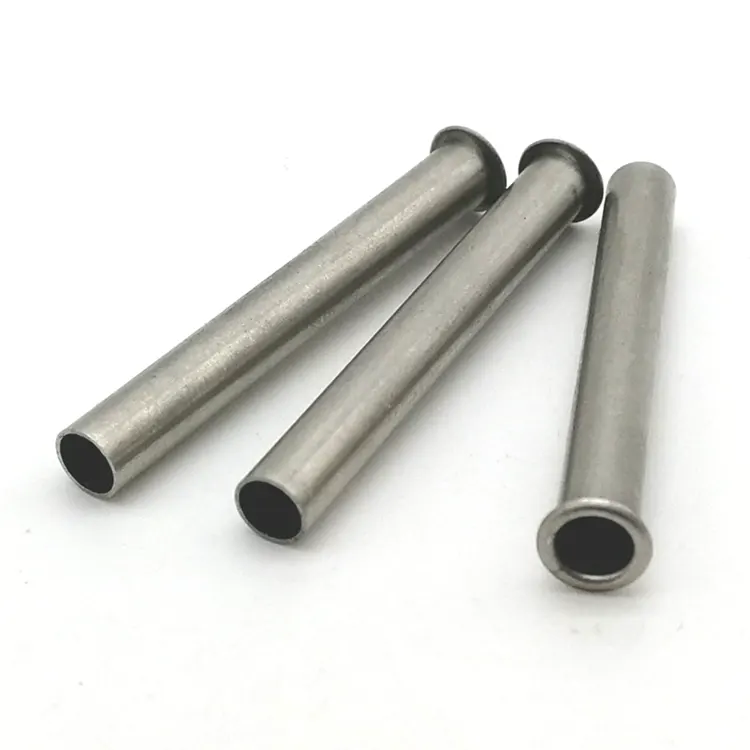
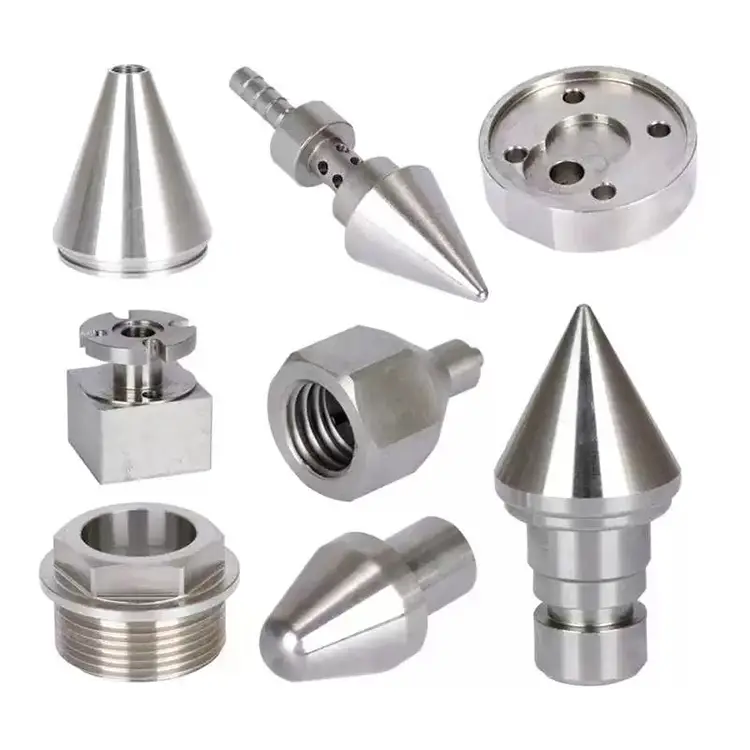
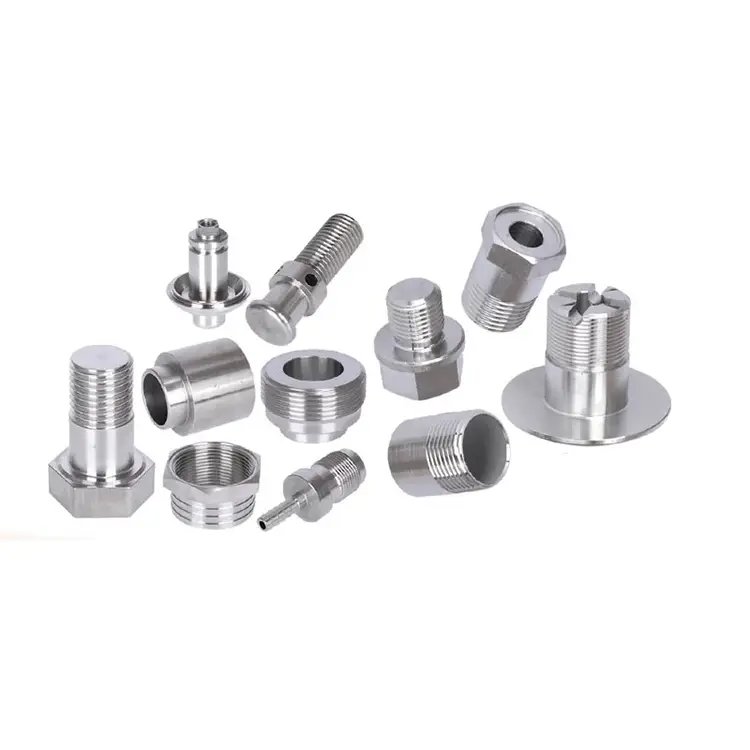
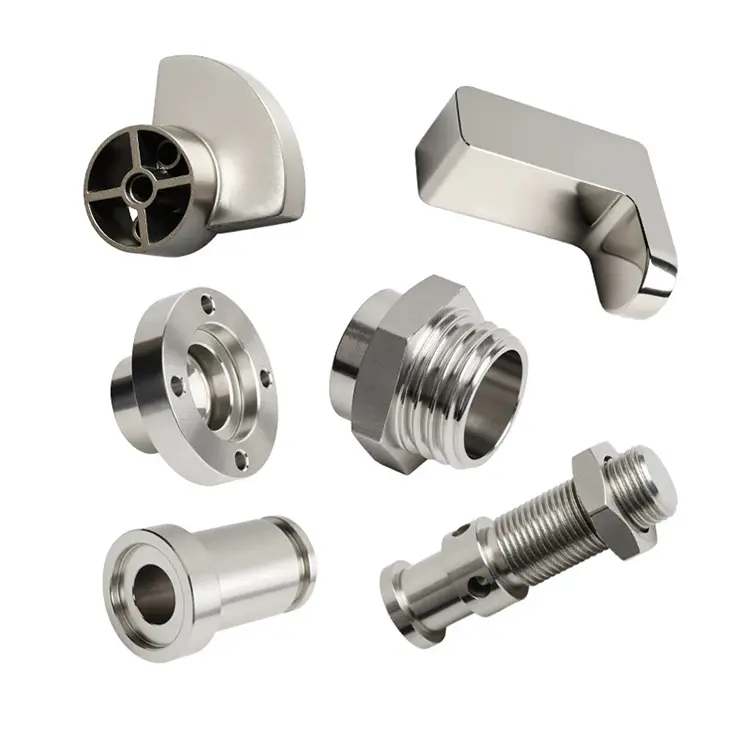
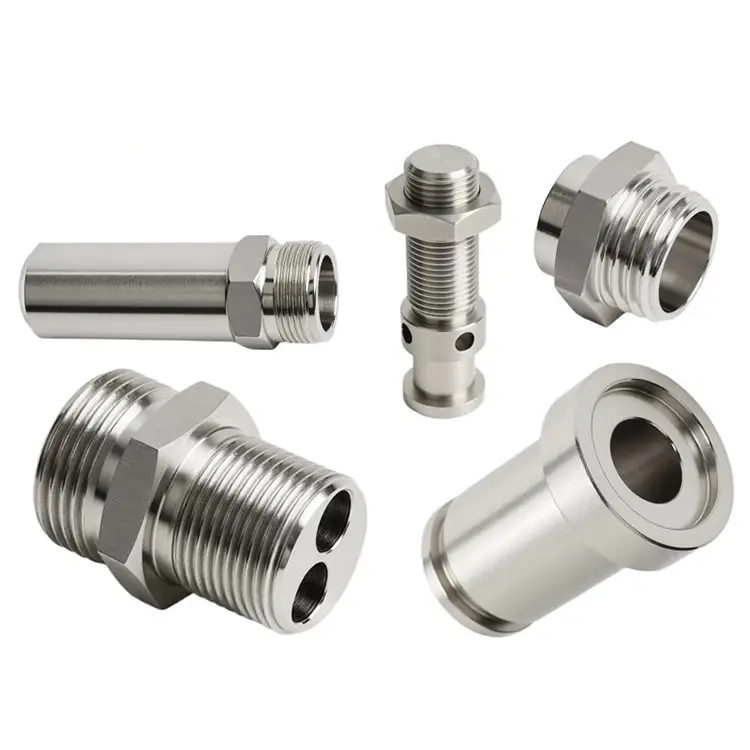
Stål svarvdelar
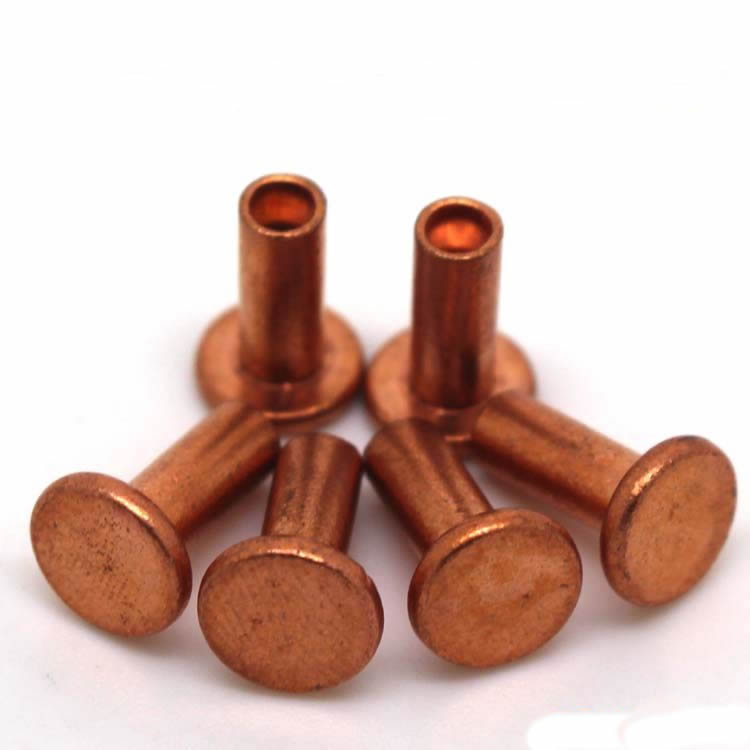
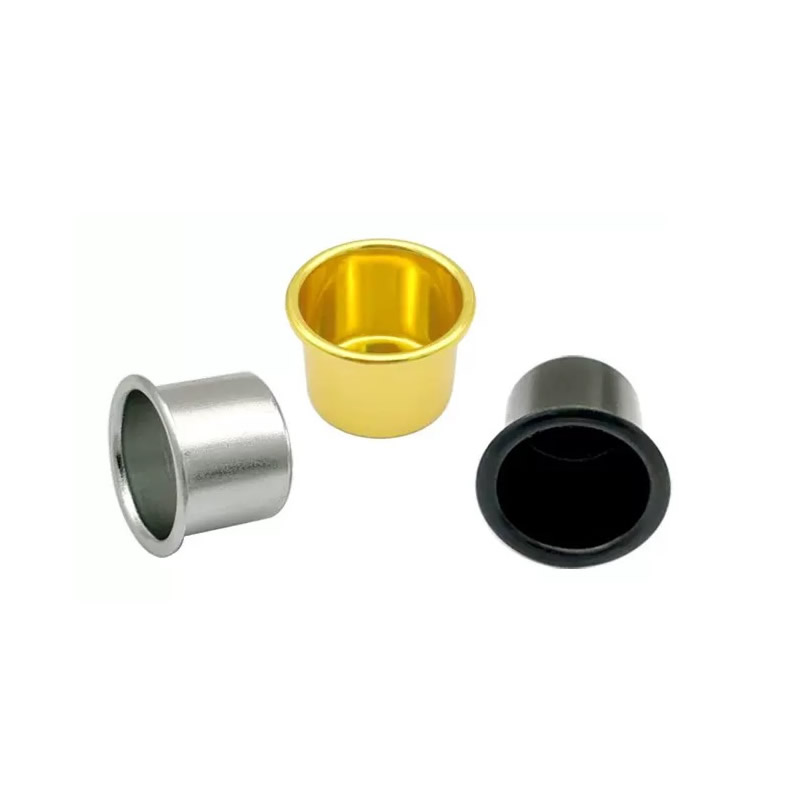
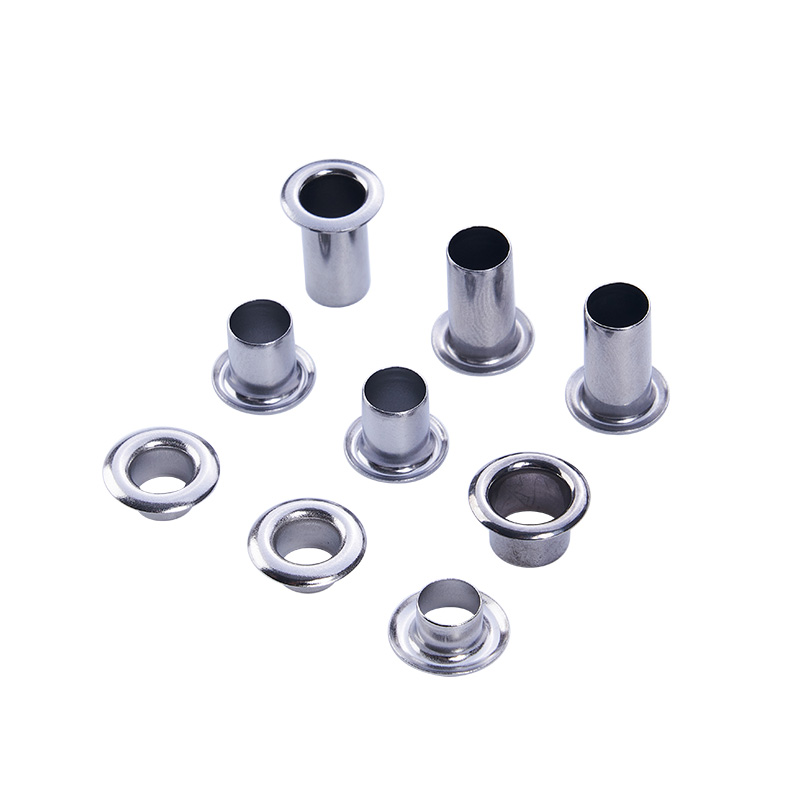
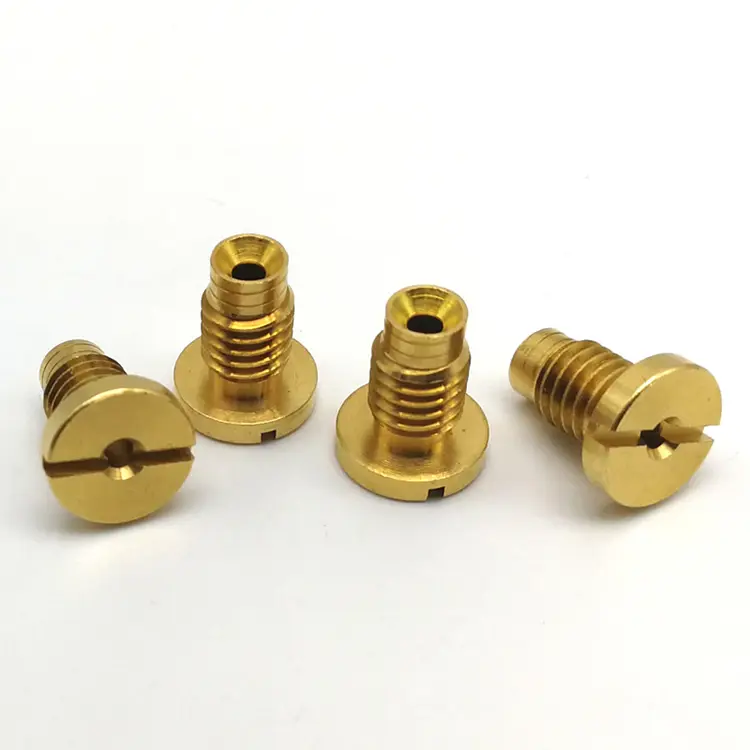
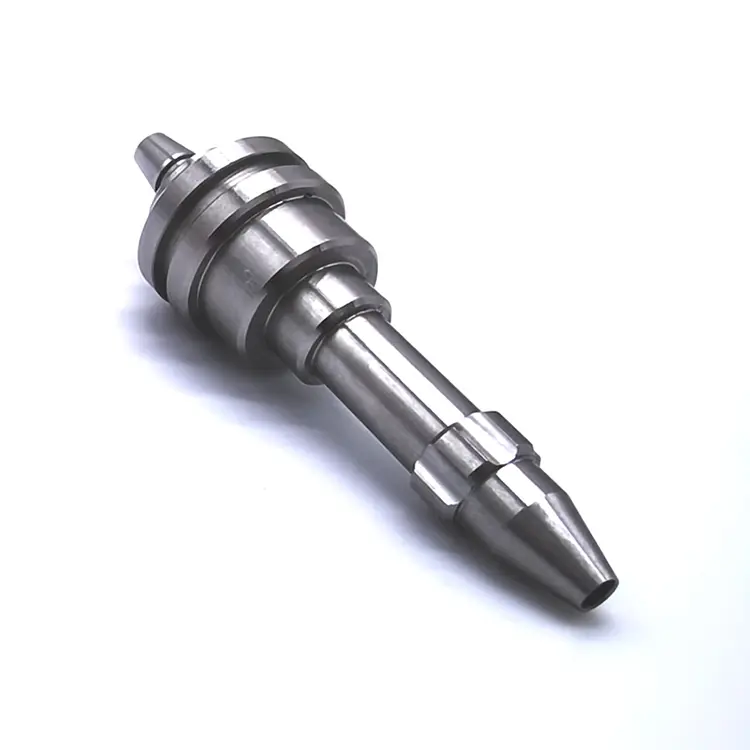
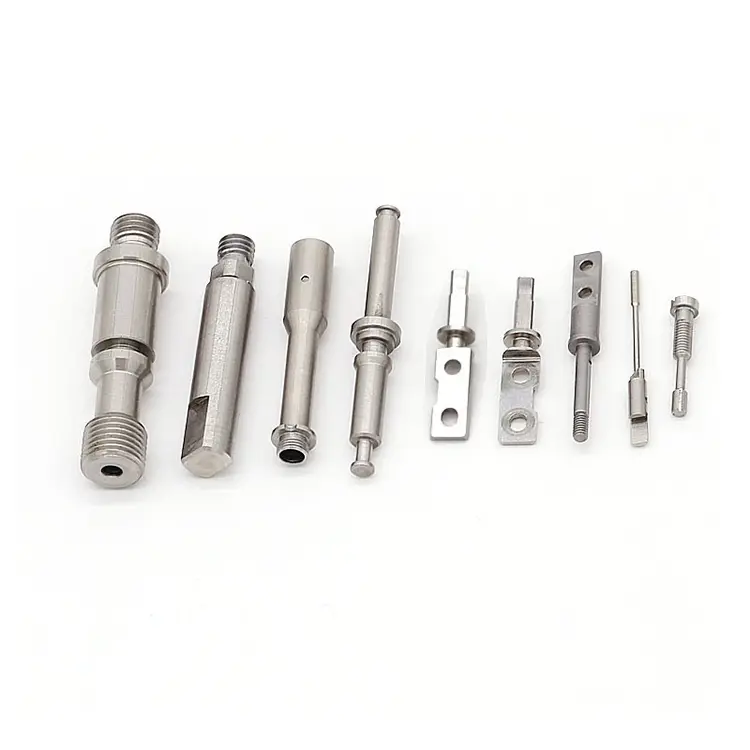
Nuote Metals erbjuder stålsvarvdelar i olika storlekar från 0,5 mm diameter till 100 mm diameter. Vi tillverkar stålsvarvade delar med hjälp av våra manuella svarvar och CNC-svarvar. Genom att använda den senaste tillverkningstekniken kan vi replikera exakta mätningar gång på gång, skicka oss bara ditt krav och sedan tar vi över nästa steg.
Skicka förfrågan
Produktbeskrivning
Mässing svänger lätt. Aluminium flödar. Stål är annorlunda. Det härdar under verktyget, sliter ut skären på några minuter och rör sig under värmebehandling. Det är därför många maskinverkstäder citerar stålsvarvningsjobb högt – eller undviker dem helt.
Nuote Metals tar det motsatta tillvägagångssättet. Vi är specialiserade påStål svarvdelarsom andra butiker tackar nej till: härdat 4140, nitrerat 1045, 17-4 PH rostfritt, D2 verktygsstål. Om din del behöver överleva belastning, slitage och utmattning kan vi bearbeta den enligt specifikation och leverera den enligt schemat.
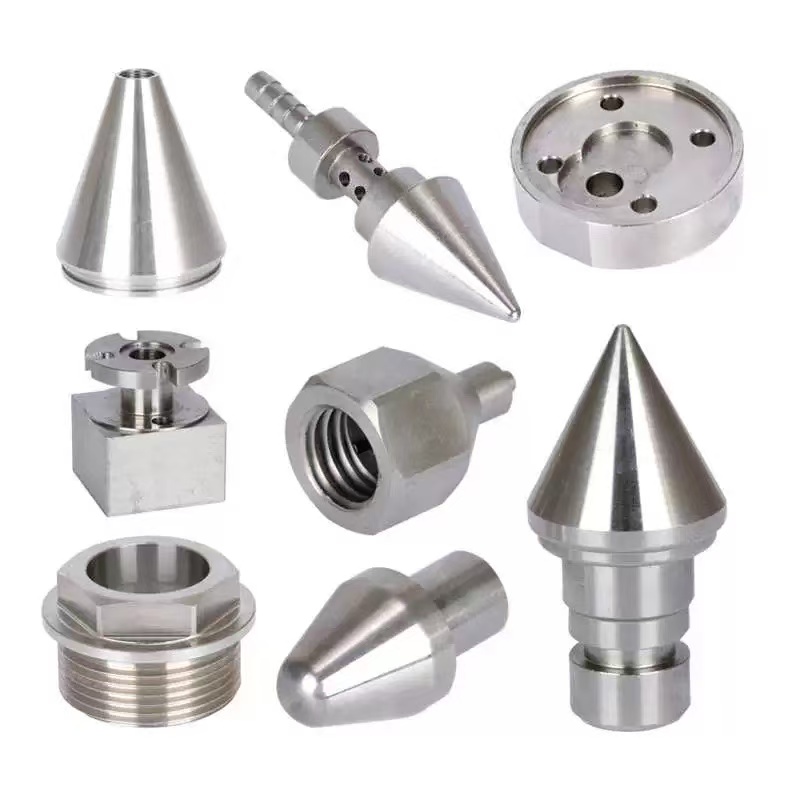
De tre problemen med stålsvarvning
1. Verktygsslitage och arbetshärdning.
Stål arbetshärdar när verktyget skaver istället för skär. Vi använder högpositiva spånverktyg med PVD-belagda hårdmetallskär (TiAlN eller AlCrN) och programmerar hastigheter över arbetshärdningsgränsen. För 304 rostfritt använder vi kvävekyld svarvning.
2. Värmebehandlingsförvrängning.
Värmebehandling flyttar delen. Ett skaft som mätte 0,005 mm före härdning kan vara 0,05 mm ur rund efter. Vi bearbetar till förvärmebehandlingsdimensioner som kompenserar för kända distorsionsmönster och lämnar lager för efterbehandlingsslipning.
3. Hårdhetsvariation inom en batch.
Hårdheten varierar från yta till kärna och ände till ände. Vi verifierar hårdheten vid flera punkter på varje inkommande stapel och avvisar partier utanför sortimentet före produktion. Under svarvning justeras verktygsoffset med definierade intervaller för att förhindra drift.
Stålkvaliteter vi bearbetar – och varför de är viktiga
| Kvalitet | Skick | Typisk hårdhet | Bearbetningsutmaning | Typisk tillämpning |
|---|---|---|---|---|
| 1045 | Varmvalsad | 170–210 HB | Måttlig – arbetshärdar vid gnidning | Axlar, stift, bultar |
| 4140 | Q&T | 28–32 HRC | Hög – kräver styv installation och belagda verktyg | Hydrauliska stänger, växlar |
| 4140 | Nitrerad | 55–62 HRC (fall) | Mycket hög – fodral är svårare än verktyg | Ventilspolar, slitdelar |
| 304 Rostfritt | Glödgat | 150–200 HB | Hög – arbetshärdar snabbt, gummiaktiga chips | Matutrustning, medicinsk |
| 17-4 PH | H900 | 40–45 HRC | Mycket hög – hård, seg, nötande | Flyg, kemiska |
| D2 Verktygsstål | Glödgat | 210–240 HB | Höga – abrasiva hårdmetaller sliter snabbt på verktyg | Formar, skärverktyg |
Vår strategi för härdat stål – bearbeta det rätt första gången
Vi citerar inte härdade ståljobb med standardhastigheter och matningar. Varje värmebehandlad del får en dedikerad processplan:
1. Materialverifiering:Hårdhetskartläggning över ribban. Om kärnan är för hård eller för mjuk, justerar vi skärparametrar eller förkastar partiet.
2. Val av verktyg:För 4140 nitrid (55–62 HRC fall) använder vi CBN (kubisk bornitrid) skär – inte karbid. CBN håller 10–20× längre och håller bättre tolerans.
3. Stel uppsättning:Minimalt verktygsöverhäng, chuckar med hög klämkraft och förbelastade kulskruvar på varje härdat jobb.
4. Pågående produktresumé:Kritiska dimensioner mäts var 10:e–20:e stycke. Verktygsförskjutningar justerade innan delen glider ur spec.
5. Slutbesiktning:CMM-verifiering av alla kritiska funktioner. Fulldimensionell rapport med varje leverans.
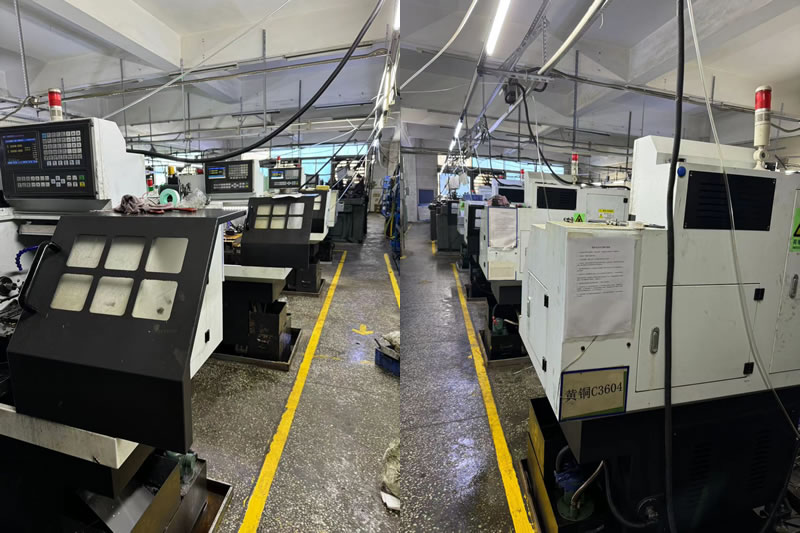
Ett riktigt exempel – 4140 nitrerad ventilspole
En nordamerikansk tillverkare av hydraulisk utrustning behövde en 4140 stålventilspole med en tolerans på 0,008 mm i diameter och en hårdhet på 55 HRC efter nitrering. Deras tidigare leverantör kunde inte hålla toleransen efter värmebehandling – spolen var 0,03 mm ur rund.
Vad vi gjorde annorlunda:
- Bearbetade spolen överdimensionerad för att kompensera för nitreringstillväxt.
- Använde CBN-verktyg för den sista finishen på det härdade höljet.
- Verifierad rundhet med en Talyrond före och efter nitrering.
- Skickade 5 000 stycken med noll avslag. Kunden eliminerade sekundär slipning och minskade ledtiden med 12 dagar.
Vanliga frågor om stålsvarvningsdelar
F1: Kan du bearbeta ståldelar som redan är värmebehandlade?
A: Ja. Vi bearbetar härdat stål upp till 62 HRC med CBN och keramiska verktyg. För mycket hårda eller komplexa geometrier kan vi rekommendera hårdsvarvning följt av slipning. Skicka oss din hårdhetsspecifikation så bekräftar vi om enbart svarvning kan uppnå din tolerans eller om slipning krävs.
F2: Hur kontrollerar du distorsion under värmebehandling?
S: Vi kontrollerar distorsion genom tre steg: (1) förvärmebehandlingsbearbetning som lämnar beräknat lager för efterbehandlingsslipning, (2) kontrollerade uppvärmnings- och kylcykler vid vår samarbetade värmebehandlingsanläggning och (3) dimensionsverifiering före och efter behandling för att validera våra kompensationskompensationer. För kritiska delar kör vi en pilotsats och justerar svarvmått baserat på faktisk uppmätt distorsion.
F3: Vilka toleranser kan du hålla på härdat stål?
S: Vår standardtolerans för härdat stål är ±0,01 mm, med precisionskapacitet ner till ±0,005 mm för kritiska diametrar. För höljehärdade delar gäller toleranser för det färdiga höljet – inte förbehandlingsdimensionen. Nuote Metals granskar varje ritning och ger DFM-feedback om möjliga toleranser innan du gör en beställning.
Hur man begär en offert för stålsvarvdelar
Skicka oss din ritning (STEP, IGES, PDF eller DWG) med:
- Stålkvalitet och värmebehandlingstillstånd (glödgat, Q&T, nitrerat, uppkolat)
- Hårdhetsspecifikation och höljedjup om tillämpligt
- Toleranskrav för kritiska dimensioner
- Årlig volym och batchstorlekar
- Alla sekundära operationer (slipning, plätering, montering)
Vårt ingenjörsteam granskar varje förfrågan inom 24 timmar och returnerar en detaljerad offert med DFM-feedback om bearbetbarhet, värmebehandlingsrisk och genomförbarhet med tolerans.
Hot Tags: Stål svarvdelar, Kina svarvdelar tillverkare
Skicka förfrågan
Lämna gärna din förfrågan i formuläret nedan. Vi kommer att svara dig inom 24 timmar.
X
Vi använder cookies för att ge dig en bättre webbupplevelse, analysera webbplatstrafik och anpassa innehåll. Genom att använda denna sida godkänner du vår användning av cookies.
Sekretesspolicy