Produkter
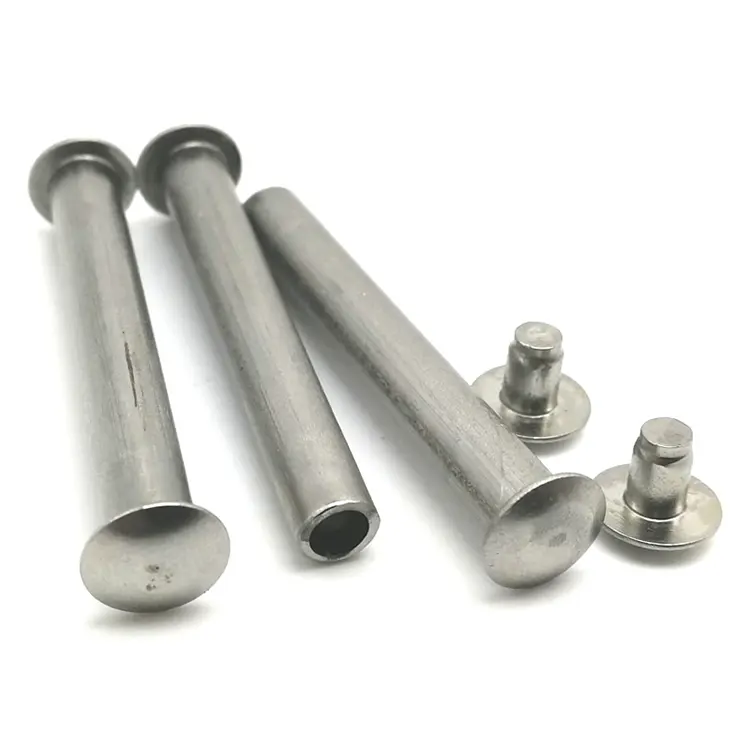
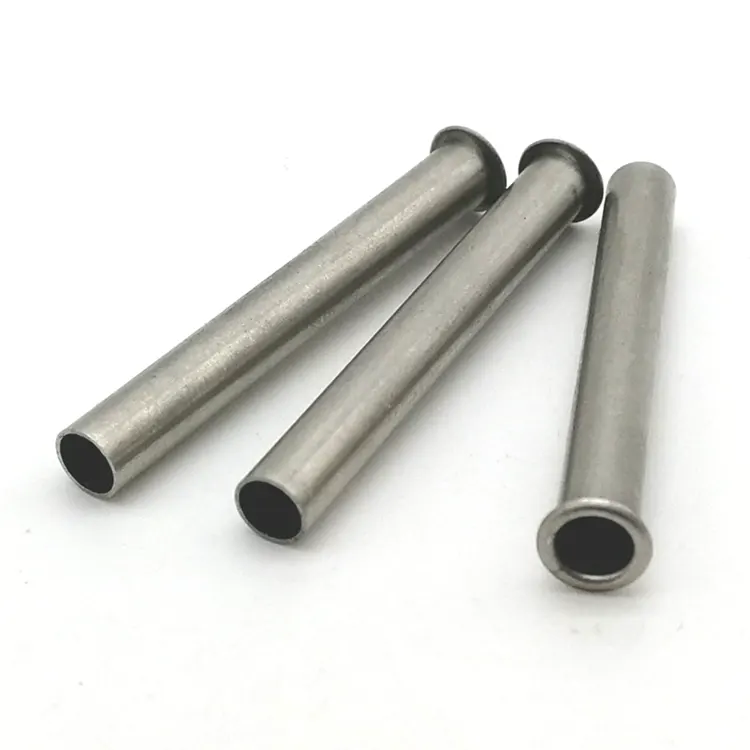
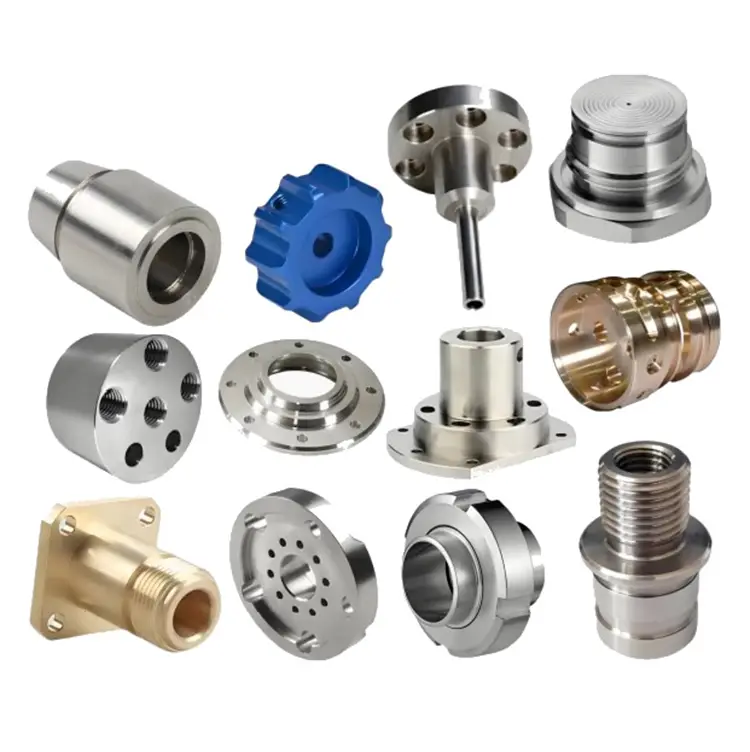
Precisionsbearbetningstjänst
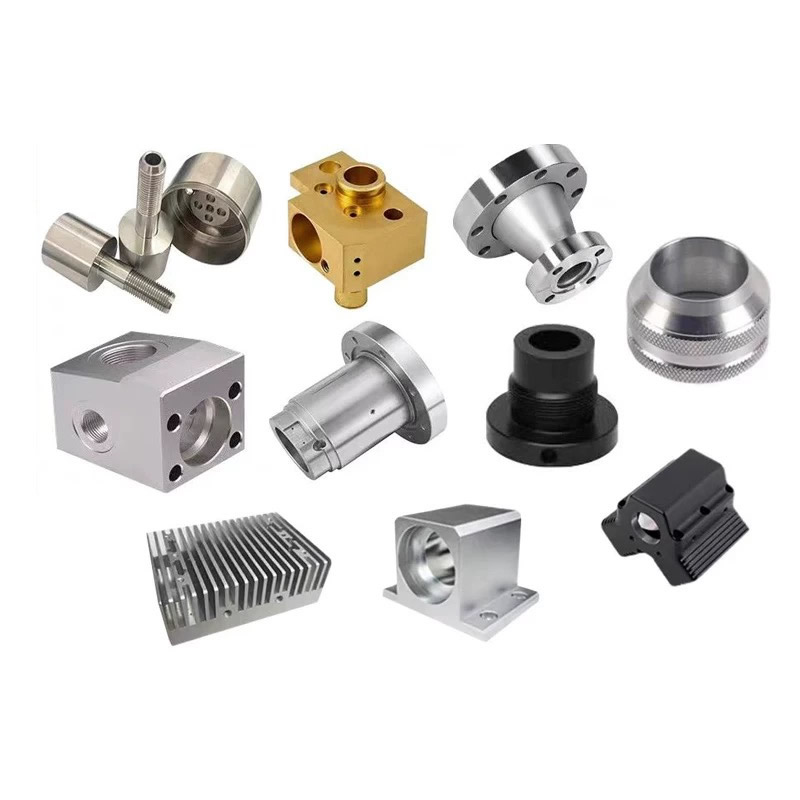
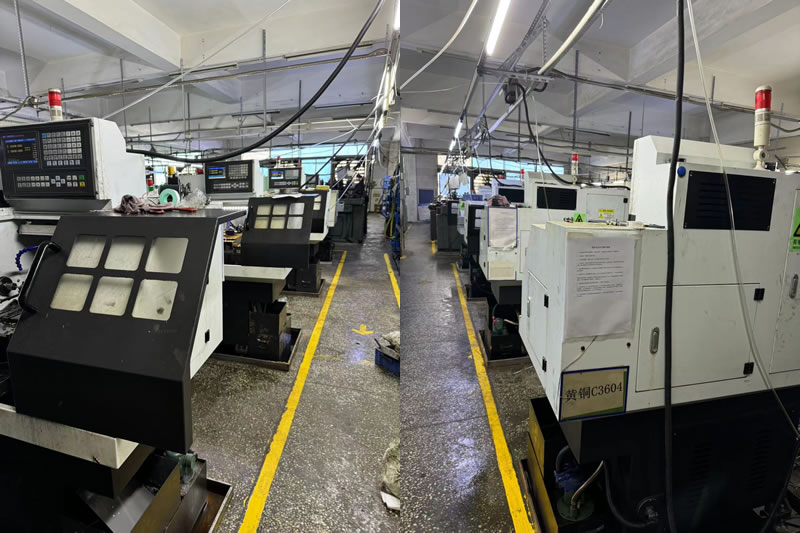
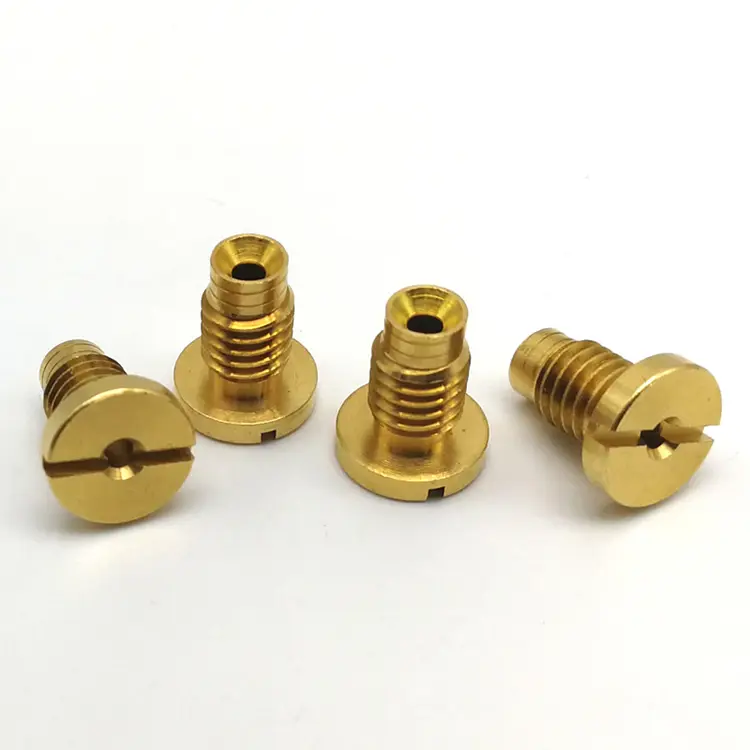
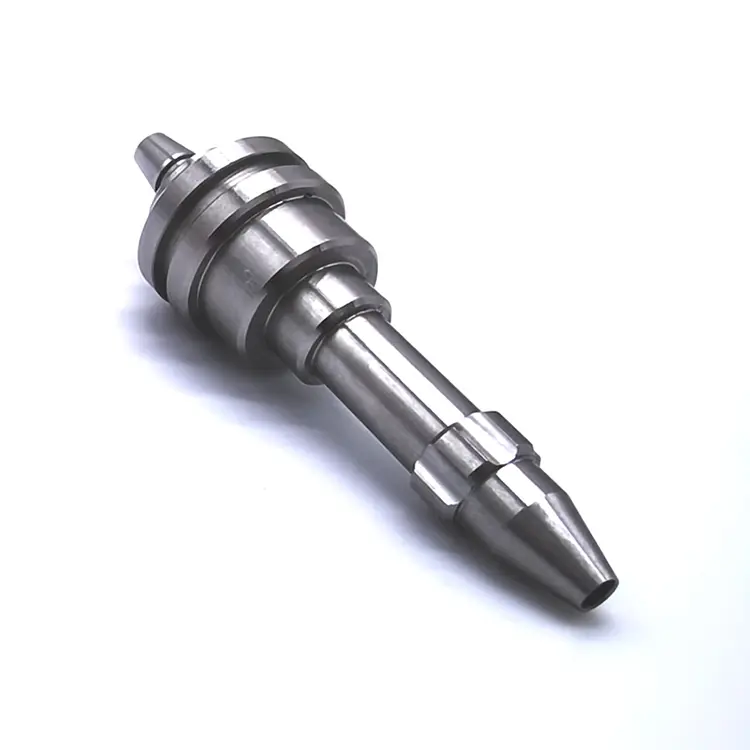
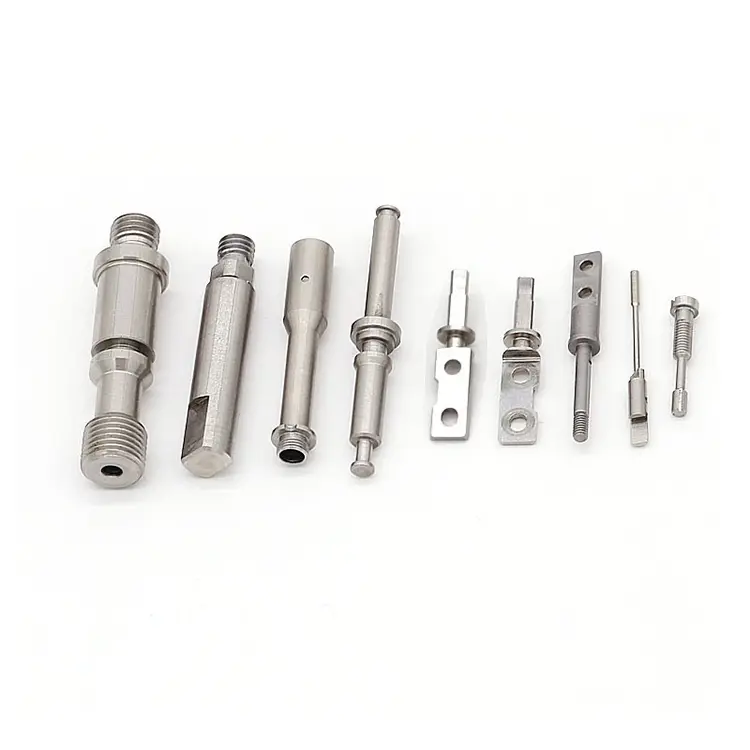
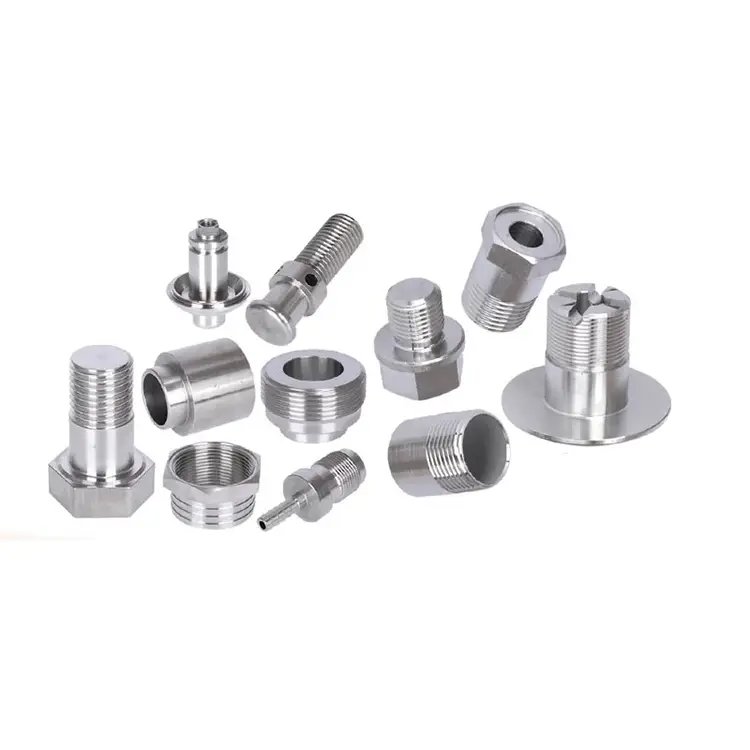
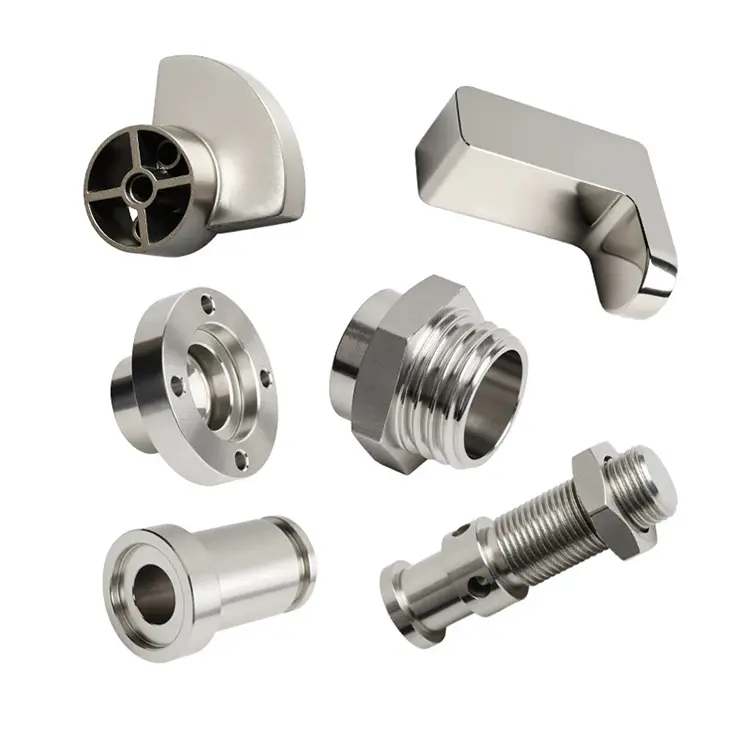
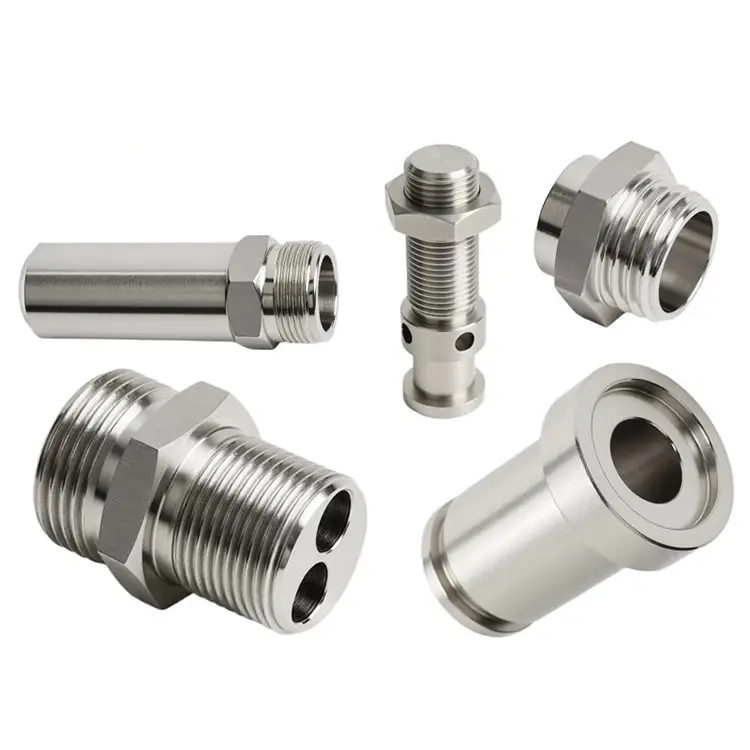
Nuote Metals erbjuder precisionsbearbetningstjänster i Dongguan, Kina, de CNC-bearbetade delarna som tillverkas av Nuote är exakta komponenter formade av datorstyrda maskiner som följer programmerade instruktioner.
Skicka förfrågan
Produktbeskrivning
Precisionsbearbetningstjänster – Det verkliga arbetet börjar mellan verksamheterna
En precisionsdel misslyckas sällan eftersom en operation gjordes dåligt. Det misslyckas eftersom två operationer inte stämde överens. Svarvverkstaden refererade till ett datum. Fräsverkstaden refererade till en annan. Värmebehandlaren flyttade delen och kvarnen kunde inte korrigera den. Varje försäljare levererade vad den efterfrågades. Monteringen fungerade fortfarande inte.
Precisionsbearbetningstjänsterhandlar inte om att köra fler maskiner. De handlar om att hantera utrymmet mellan operationerna – datumöverföringarna, lagertillstånden, inspektionsöverlåtelserna och toleranskedjan som ansluter ett steg till nästa. På Nuote Metals koordinerar vi varje operation under en datumstrategi och en inspektionsfil. Den här artikeln förklarar hur den samordningen fungerar och varför den är viktigare än någon enskild maskinspecifikation.
Toleransproblemet för flera processer – varför leverantörer inte håller med
När en detalj kräver svarvning, fräsning, värmebehandling och slipning, introducerar varje operation variation. Problemet är inte variationen i sig – det är bristen på koordination mellan människorna som orsakar den.
Datum missmatch.Den vändande leverantören refererar till ansiktet och borrningen. Fräsleverantören refererar till den yttre diametern. Inspektionsleverantören hänvisar till vilken yta som är lättast att klämma fast. Funktioner som bör anpassas inte, eftersom ingen var överens om samma ursprung.
Gissning på lagerbidrag.Svarvleverantören lämnar 0,3 mm för värmebehandlingsförvrängning. Värmebehandlaren flyttar delen med 0,5 mm. Kvarnen kan inte återställa toleransen eftersom det inte finns tillräckligt med lager kvar. Varje leverantör gjorde vad de trodde var rätt - men ingen mätte den faktiska förvrängningen innan de satte ersättningen.
Inspektionsavlämningsluckor.Svarvleverantören mäter före värmebehandling. Kvarnen mäter efter. Ingen mäter dimensionen däremellan, så ingen vet hur mycket delen rörde sig – eller vilken operation som orsakade driften.
En precisionsbearbetningstjänst som hanterar flera processer måste lösa dessa tre problem innan den första spånan skärs. Det är det som skiljer en samordnad tjänst från en lista över maskinkapacitet.
Vår servicetäckning – vad vi samordnar internt kontra partnerskap
Vi gör inte anspråk på att göra allt själva. Vi hävdar att vi kontrollerar allt under ett kvalitetssystem – oavsett om verksamheten sker på vårt golv eller hos en partners.
| Behandla | Där det körs | Vad vi kontrollerar |
|---|---|---|
| CNC-svarvning | In-house | Datum, verktyg, in-process SPC |
| CNC-fräsning | In-house | Datum, fixturdesign, funktionsverifiering |
| 5-axlig kvarn-sväng | In-house | Single-setup datum, komplex geometri |
| Värmebehandling | Samarbetade | Cykelparametrar, distorsionsmätning, lagerkompensation |
| Slipning | In-house | Samma datum som svarvning/fräsning, slutlig tolerans |
| Efterbehandling | Internt/partner | Beläggningstjocklek, efterbeläggningsinspektion |
| Slutbesiktning | In-house | CMM, Talyrond, dimensionsrapport |
Varför skillnaden är viktig:En leverantör som lägger ut värmebehandling utan att mäta distorsion gissar. En leverantör som lägger ut det men mäter före och efter kan kompensera. Vi mäter distorsion på varje värmebehandlingssats och justerar förbehandlingens svarvdimensioner baserat på faktiska data – inte teoretiska krympningstabeller.
Toleransöverföring – vad som faktiskt händer mellan operationer
Det bästa sättet att förstå en precisionsbearbetningstjänst är att titta på dimensionerna, inte utrustningen. Här är en riktig toleransöverföringssekvens för ett 440C rostfritt ventilsäte som kräver svarvning, härdning och invändig slipning.
| Drift | Borrdimension | Koncentrisitet | Vad förändrades |
|---|---|---|---|
| Svarvning (förvärmebehandling) | 12,00 ±0,01 mm | 0,005 mm | Baslinje – bearbetad överdimension |
| Efter härdning (58–60 HRC) | 11,97 mm (mätt) | 0,018 mm | Borrning krympte 0,03 mm; koncentriciteten gled |
| Efter invändig slipning | 11,99 ±0,002 mm | 0,003 mm | Slipning återställd tolerans med samma datum |
Vad den här tabellen visar:Värmebehandlingen flyttade hålet med 0,03 mm och tredubblade koncentricitetsfelet. Om vi hade bearbetat till slutlig storlek innan härdning, skulle delen vara skrot. Om kvarnen hade hänvisat till ett annat datum, skulle koncentriciteten inte ha kunnat återställas. Precisionsbearbetningstjänsten är inte svarvningen eller slipningen – det är beslutet att lämna 0,03 mm lager och att använda samma datum för alla tre operationerna.
Ett riktigt exempel – 440C ventilsäte för analytiskt instrument
En schweizisk tillverkare av analytiska instrument behövde ett 440C rostfritt ventilsäte med 0,002 mm håltolerans, 0,003 mm koncentricitet och 58–60 HRC-hårdhet. Delen krävde svarvning, härdning och invändig slipning.
Deras tidigare leveranskedja använde tre leverantörer. Efter härdning sjönk koncentriciteten till 0,02 mm. Slipmaskinen kunde inte korrigera det eftersom slipfixturen refererade till ytterdiametern, medan svarvfixturen refererade till hålet. Delarna skrotades.
Vad vi gjorde annorlunda:
- Fastställde hålet som det primära datumet för svarvning, slipning och inspektion.
- Uppmätt distorsion på en pilotsats och ställ in förbehandlingens håldimension till 12,00 mm – vilket ger exakt 0,03 mm för slipning.
- Jorda hålet med samma utgångspunkt som fastställdes under svarvningen.
- Skickade 1 500 stycken med noll avslag. Kunden eliminerade inkommande inspektion och minskade ledtiden med 12 dagar.
Detta är vadprecisionsbearbetningstjänsterska leverera: en process som förutser rörelse mellan operationer, inte en samling maskiner som var och en gör sitt eget jobb.
Vanliga frågor om precisionsbearbetningstjänster
F1: Vad är skillnaden mellan precisionsbearbetning och precisionsbearbetningstjänster?
S: Precisionsbearbetning är handlingen att skära metall till snäva toleranser.Precisionsbearbetningstjänsterinkludera samordningen kring den handlingen: DFM-granskning, datumstrategi, hantering av värmebehandlingsdistorsion, beräkning av slipmaterial, inspektionsöverlämningar och dokumentation. En precisionsmaskinverkstad kan hålla ±0,002 mm på en operation. En precisionsbearbetningstjänst säkerställer att delen fortfarande möter ±0,002 mm efter värmebehandling, slipning och beläggning – över varje operation i kedjan.
F2: Kan du koordinera ett projekt där vissa verksamheter är outsourcade?
A: Ja. Vi lägger ut värmebehandling och vissa efterbehandlingsoperationer på partneranläggningar – men vi kontrollerar processen. Vi specificerar cykelparametrarna, mäter distorsion före och efter och justerar förbehandlingens bearbetningsdimensioner baserat på faktiska data. Delen lämnar aldrig vårt kvalitetssystem. Varje utlagd verksamhet rapporterar till samma inspektionsfil, och varje försändelse inkluderar en dimensionsrapport som täcker alla operationer – internt och i partnerskap.
F3: Hur hanterar du ett projekt med flera delar som monteras ihop?
S: Vi identifierar de kritiska gränssnitten under DFM-granskning och upprättar ett gemensamt datum för alla delar i sammansättningen. Varje del bearbetas och inspekteras mot det datumet – inte mot dess eget individuella ritorigin. För kritiska gränssnitt bygger vi funktionella mätare som simulerar den passande delen och inspekterar 100 % av produktionen. Målet är inte bara att varje del uppfyller sin ritning, utan att monteringen fungerar när delarna går ihop. Detta är kärnvärdet för en samordnadprecisionsbearbetningstjänsterpartnerskap.
Hot Tags: Precisionsbearbetningstjänst
Skicka förfrågan
Lämna gärna din förfrågan i formuläret nedan. Vi kommer att svara dig inom 24 timmar.
X
Vi använder cookies för att ge dig en bättre webbupplevelse, analysera webbplatstrafik och anpassa innehåll. Genom att använda denna sida godkänner du vår användning av cookies.
Sekretesspolicy