Produkter
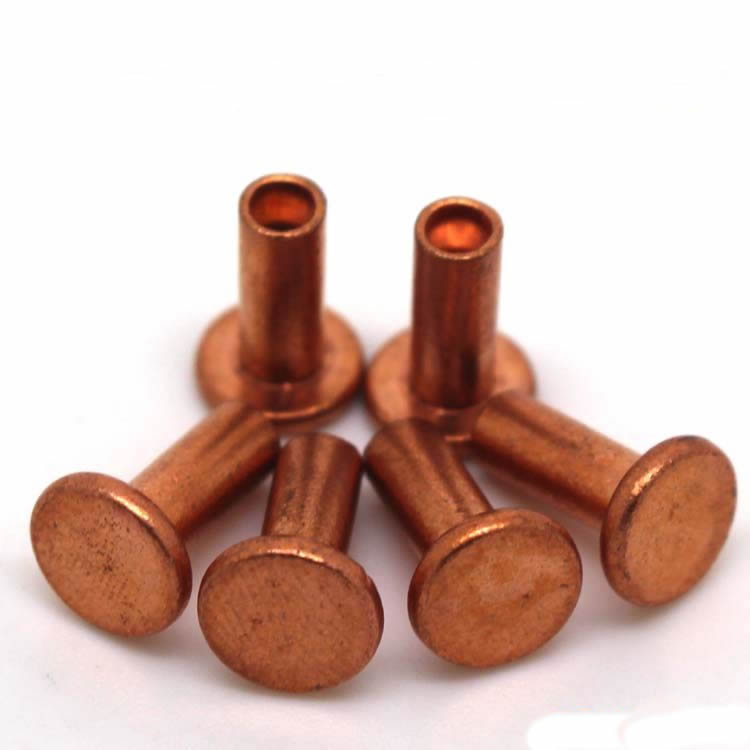
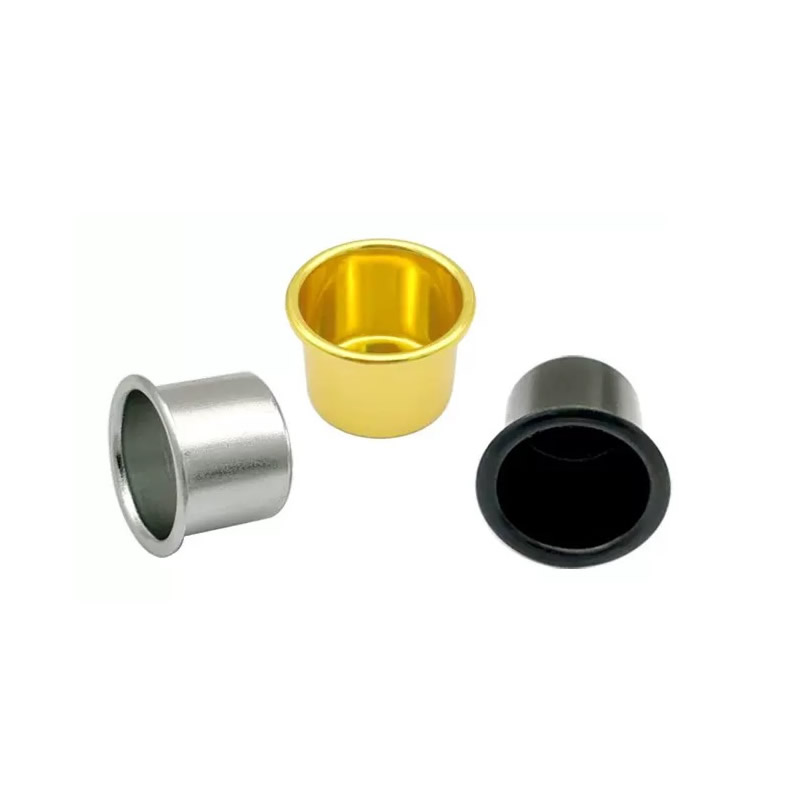
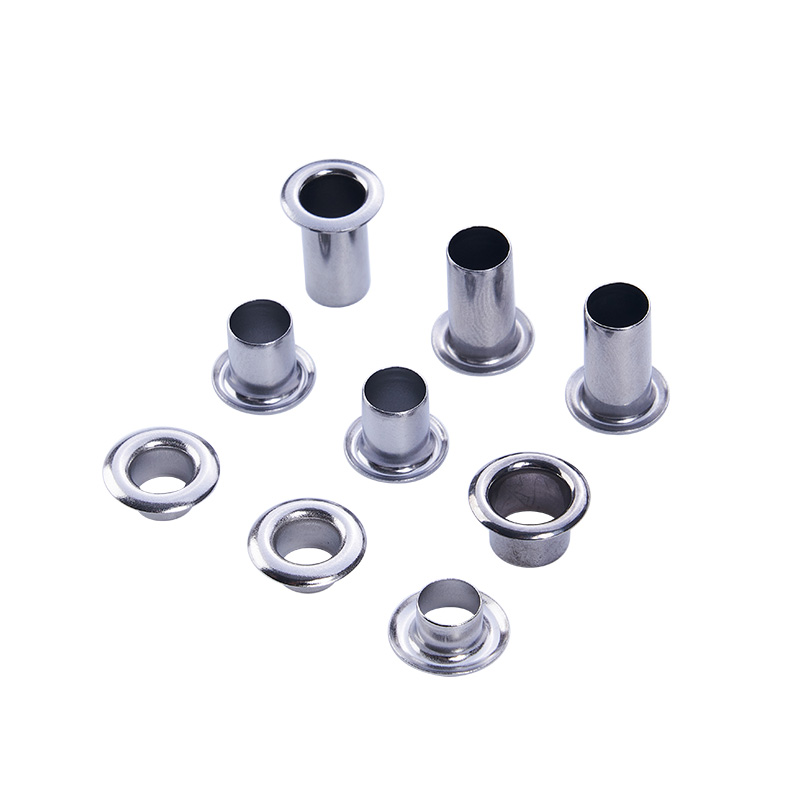
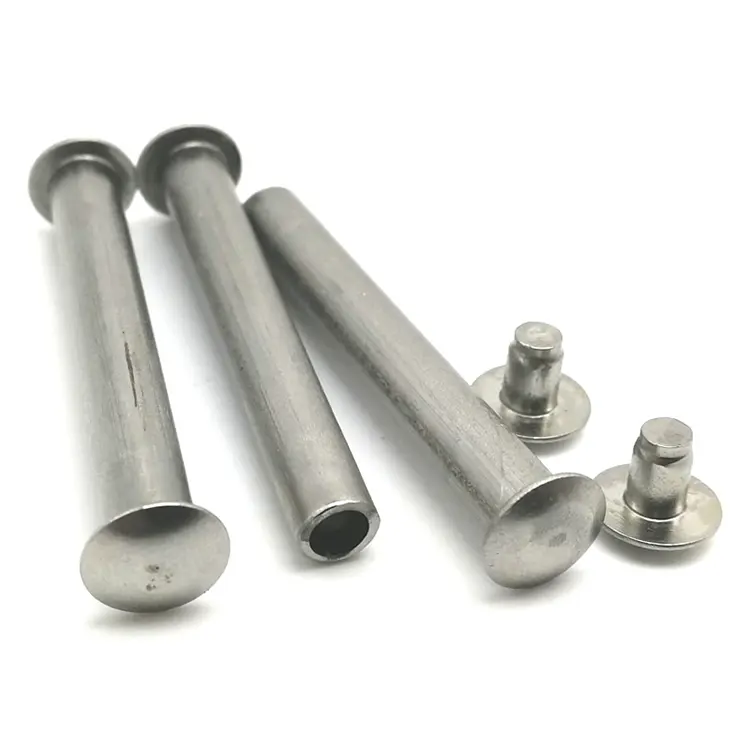
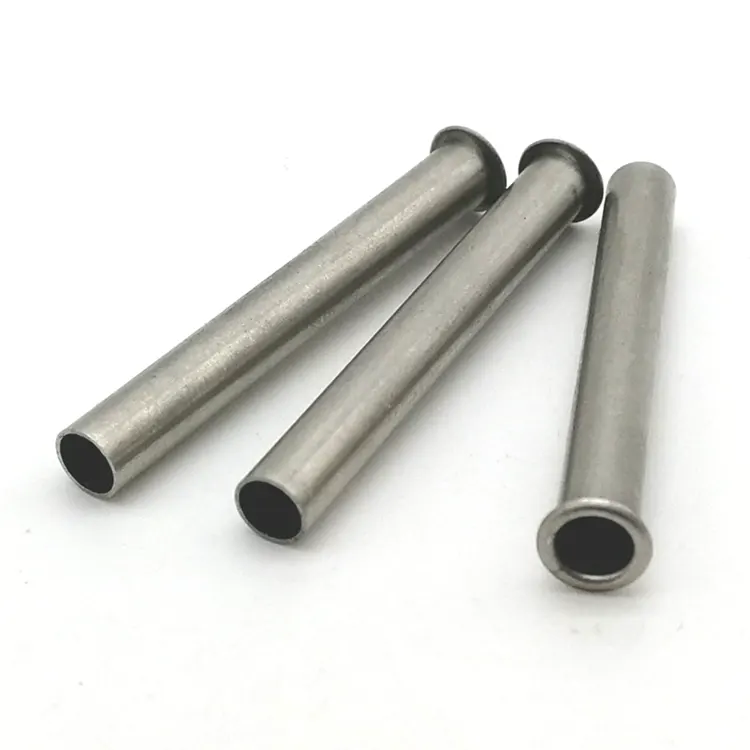
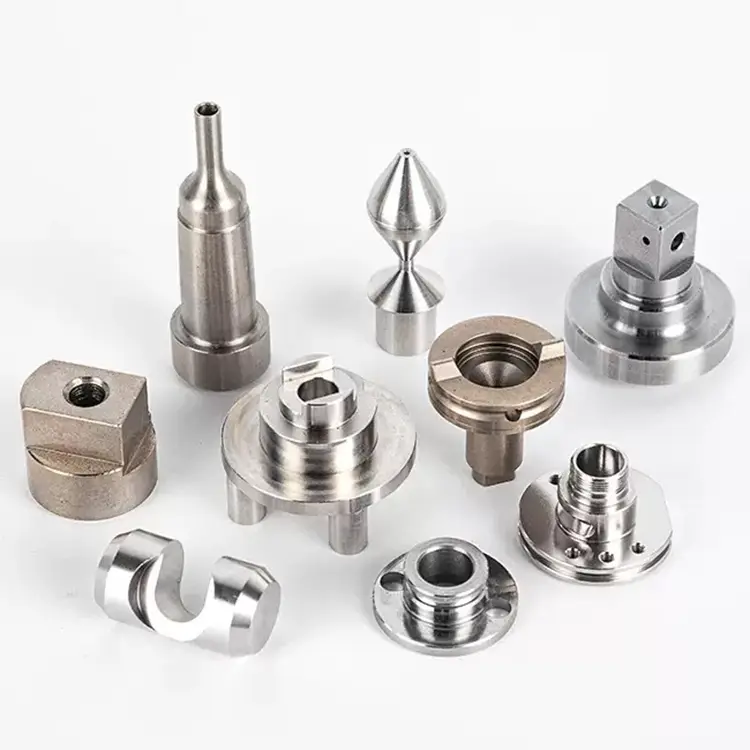
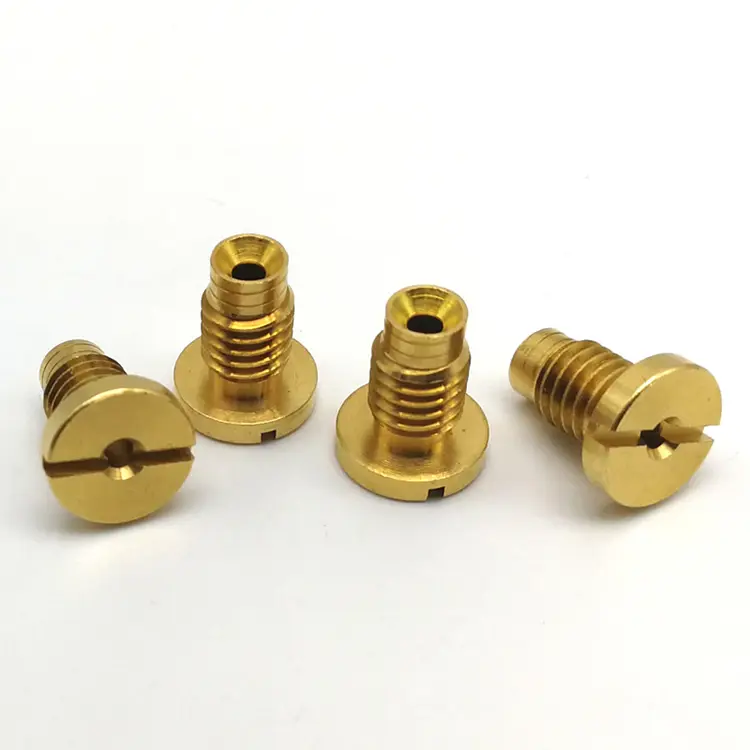
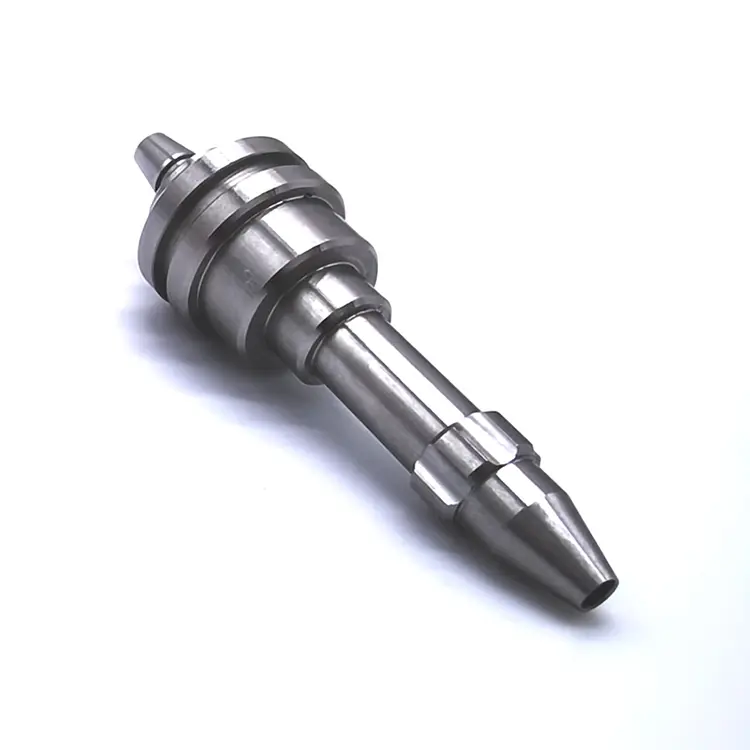
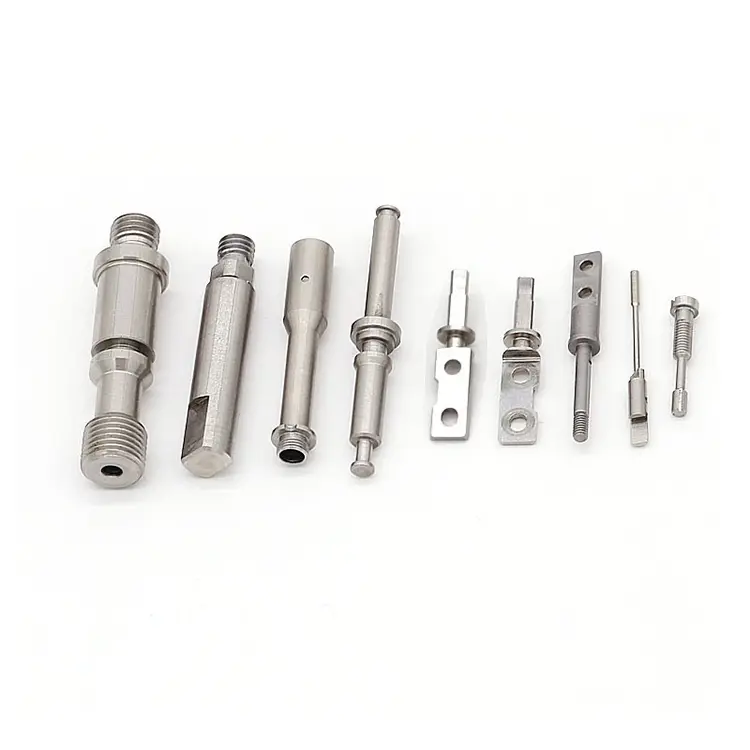
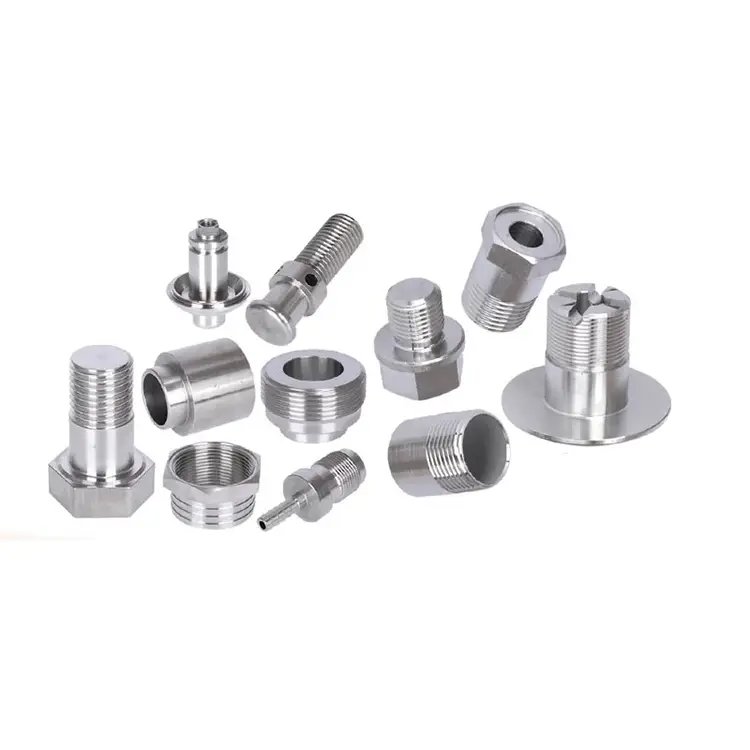
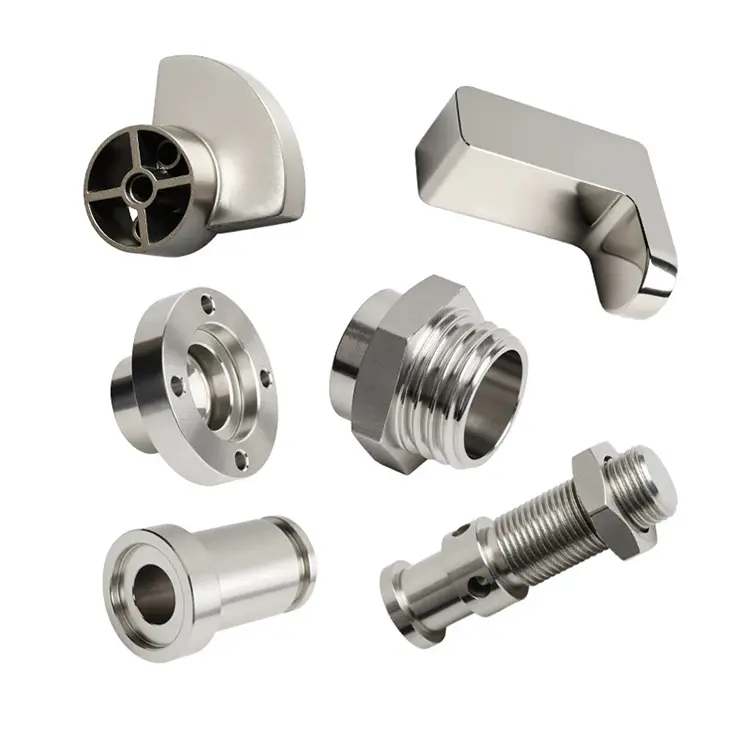
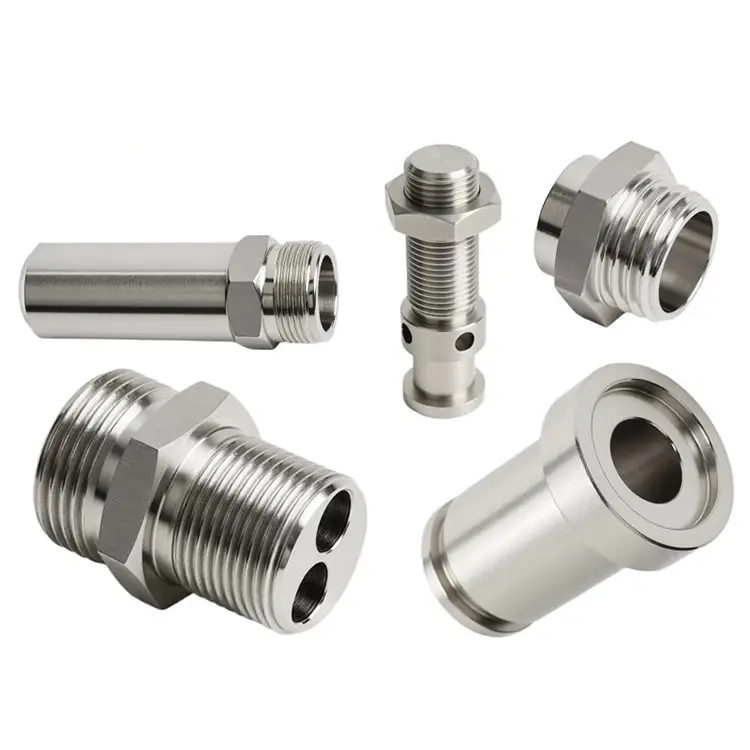
CNC-svarvmaskindelar
cnc-svarvmaskinsdelar tillverkas efter specifika mått. Som ett resultat betyder detta att delarna passar ihop exakt och fungerar som avsett utan mellanrum eller felinställning. Snäva toleranser är avgörande i industrier som flyg-, fordons- och medicintekniska produkter, där även en liten avvikelse kan påverka prestanda eller säkerhet. Nuote Metals och vårt team har ägnat oss åt detta CNC-svarvningsfält i mer än 10 år, välkomna att skicka oss dina svarvkrav.
Skicka förfrågan
Produktbeskrivning
En maskinbearbetad del bedöms efter hur väl den uppfyller sin ritning. En CNC-svarvmaskinsdel bedöms efter hur väl maskinen uppfyller sin ritning efter att delen har installerats. En spindel som löper ut med 0,005 mm överför detta till varje arbetsstycke som svarven producerar. Ett revolver som växlar under skärbelastning tappar position vid varje verktygsbyte. En stjärtpinne som expanderar med värme trycker arbetsstycket från centrum när maskinen värms upp.
Maskindelar lever under belastning, värme och vibrationer – och de måste stå emot alla tre utan att röra sig. På Nuote Metals bearbetar viCNC-svarv maskindelarmed styvhet och termisk stabilitet som de primära kraven – inte bara dimensionell tolerans. Den här artikeln förklarar vad det betyder och var skillnaden visar sig.
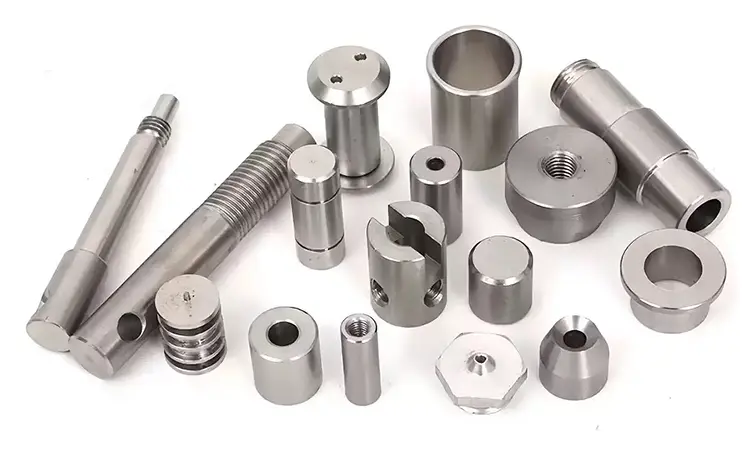
Vad som skiljer maskindelar från arbetsstyckesdelar
De flesta bearbetade delar är komponenter i en produkt - en hydraulisk koppling, ett sensorhus, en konsol. De måste uppfylla tolerans och fungera i tjänst. Maskindelar är olika: de är komponenter i verktyget som gör andra delar. Deras fel multipliceras över varje arbetsstycke som maskinen producerar.
Stelhet.En verktygshållare som böjer 0,01 mm under skärbelastning ger ett arbetsstycke som är 0,01 mm ur position. Avböjningen kanske inte visas vid en statisk CMM-inspektion – den visas endast under belastning. Vi verifierar styvheten genom att simulera skärkrafter på ett provbänk.
Termisk stabilitet.Ett spindelhus som växer 0,02 mm när maskinen värms upp flyttar verktyget i förhållande till arbetsstycket. Den första delen av skiftet är i tolerans; den 50:e delen är det inte. Vi specificerar lågexpansionsmaterial och verifierar dimensionsstabilitet över ett intervall på 20–40°C.
Bär livet.En revolverindexmekanism som slits 0,005 mm efter 10 000 verktygsbyten förlorar positionsnoggrannhet över tiden. Vi specificerar härdade, nitrerade ytor och utbytbara slitinsatser.
En maskindel som uppfyller sin ritning men böjer sig under belastning är en defekt del. Vi mäter styvhet, termisk stabilitet och livslängd tillsammans med dimensionstolerans.
Maskindelar vi tillverkar
| Del typ | Material | Nyckelkrav | Inspektionsfokus |
|---|---|---|---|
| Spindelhus | Gjutjärn / 4140 | Termisk stabilitet, borrkoncentricitet | Koncentricitet, rundhet, termisk tillväxt |
| Tornhus | 4140 / 8620 | Indexeringsnoggrannhet, slitstyrka | Positionens repeterbarhet, hårdhet, ytfinish |
| Verktygshållare (VDI/BMT) | 4140 / 4340 | Styvhet, avsmalnande kontakt | Avsmalningsvinkel, utlopp, nedböjning under belastning |
| Stjärtpenna | 1045 / 4140 | Rakhet, termisk tillväxt | Rakhet, diametertolerans, ytfinish |
| Chuck käkar | 8620 uppkolad / aluminium | Slitstyrka, greppnoggrannhet | Hårdhet, käkparallellitet, tandningsprofil |
| Kulskruv stödblock | 4140 / aluminium | Inriktning av lagerhål, styvhet | Borrningsposition, planhet, inriktning av monteringshål |
En anmärkning om spindelhus:Hålet måste vara koncentriskt med monteringsytan inom 0,003 mm – inte bara runt och inte bara i storlek. Vi bearbetar spindelhus i en temperaturkontrollerad cell och verifierar koncentriciteten med en Talyrond efter att delen stabiliserats vid 20°C. Ett hus uppmätt varmt kommer att se annorlunda ut än ett uppmätt kallt — och maskinen kommer att ta slut på grund av det.
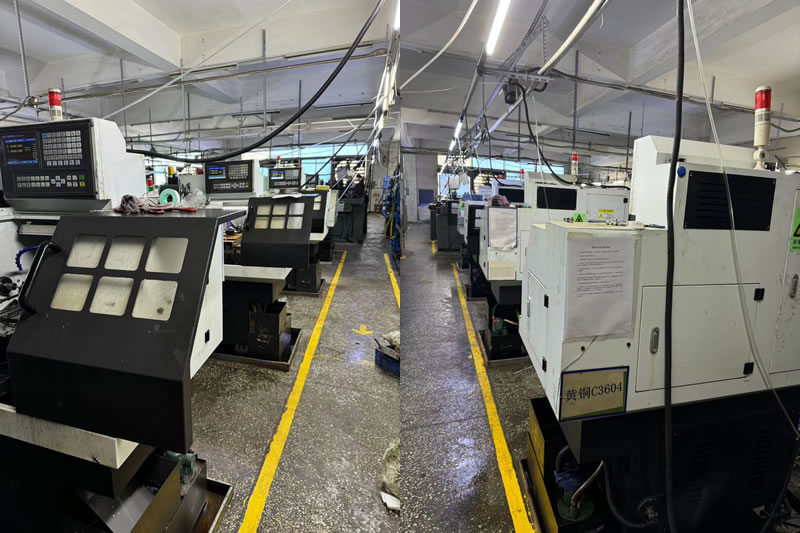
Hur vi bearbetar delar på olika sätt
Processplanen för en maskindel är inte densamma som för en arbetsstyckesdel. Tre skillnader betyder mest.
1. Avspänning före slutbearbetning.
Gjutgods och tungt stångmaterial bär inre spänningar. Om delen bearbetas till slutlig dimension innan spänningen släpps, kommer den att röra sig efter installationen – och maskinen kommer att förlora noggrannhet. Vi grovbearbetar, avstressar och efterbearbetar. FörCNC-svarv maskindelarsåsom spindelhus och revolverkroppar, är detta steg inte valfritt.
2. Styvhet verifierad under simulerad belastning.
En verktygshållare som mäter perfekt i vila kan avböjas under skärkraft. Vi laddar testfixturer för att simulera skärkrafter och mäter sedan nedböjning. En hållare som böjer sig mer än 0,005 mm under en 500N belastning avvisas, även om dess statiska dimensioner är korrekta.
3. Termisk tillväxt kartlagd över driftsområdet.
Vi mäter kritiska dimensioner vid 20°C, 30°C och 40°C – beräkna sedan den termiska expansionskoefficienten och jämför den med designkravet. För spindelhus och ändstockspennor måste termisk tillväxt vara förutsägbar och inom maskinbyggarens kompensationsområde.
Ett riktigt exempel – Spindelhus för precisionssvarvbyggare
En taiwanesisk svarvbyggare behövde ett spindelhus med 0,003 mm hålkoncentricitet, 0,005 mm rundhet och termisk tillväxt under 0,01 mm över ett intervall på 20–40°C. Deras tidigare leverantör bearbetade huset av gjutjärn utan avspänning. Hålet var koncentriskt vid inspektion – men efter installation och uppvärmning tog det slut med 0,02 mm. Svarven kunde inte hålla toleransen på sina arbetsstycken.
Vad vi gjorde annorlunda:
- Grovbearbetad, spänningsavlastad och sedan färdigbearbetad hålet – släpper gjutspänningen innan de slutliga skärningarna.
- Maskinbearbetad i en 20°C ± 1°C cell—ingen termisk drift under efterbehandling.
- Verifierad koncentricitet med en Talyrond efter 24-timmars stabilisering.
- Kartlagd termisk tillväxt vid 20°C, 30°C och 40°C – bekräftade 0,008 mm tillväxt, inom specifikationen.
- Skickade 200 höljen med noll avslag efter installation.
Detta är vadCNC-svarv maskindelarska leverera:inte bara en del som mäter rätt i besiktningsrummet, utan en del som håller maskinens noggrannhet efter installation och uppvärmning.
Vanliga frågor
F1: Varför är avspänning nödvändig för CNC-svarvmaskindelar?
S: Gjutgods och tungt stångmaterial bär inre spänningar från kylning och valsning. Bearbetning tar bort material och omfördelar den spänningen - delen mäter korrekt och rör sig sedan efter installationen. För ett spindelhus blir en rörelse på 0,01 mm efter installationen 0,01 mm utlopp på varje arbetsstycke. Vi grovbearbetar, avstressar och efterbearbetar. Detta är standard förCNC-svarv maskindelarsom måste hålla noggrannhet under belastning och temperatur.
F2: Hur verifierar du styvheten på verktygshållare och revolverkomponenter?
S: Vi simulerar skärkrafter på ett belastningstestställ – applicerar en känd kraft på verktygsspetsen eller revolverytan och mäter nedböjning med en mätklocka eller laserförskjutningssensor. En verktygshållare som böjer sig mer än 0,005 mm under en 500N belastning förkastas, även om dess statiska dimensioner ligger inom toleransen. Statisk inspektion kan inte förutsäga nedböjning under belastning. FörCNC-svarv maskindelar,vi mäter båda.
F3: Kan du matcha den termiska expansionen av en maskindel till maskinbyggarens specifikation?
A: Ja. Vi mäter kritiska dimensioner vid 20°C, 30°C och 40°C, beräknar den termiska expansionskoefficienten och jämför den med konstruktionskravet. Om materialets naturliga expansion ligger utanför specifikationen rekommenderar vi ett alternativt material eller justerar geometrin för att kompensera. För spindelhus och ändstockspennor måste termisk tillväxt vara förutsägbar – inte bara liten. Nuote Metals tillhandahåller en termisk tillväxtrapport med varjeCNC-svarv maskindelarbeställa.
Hot Tags: Leverantör av CNC-svarvningsdelar, precisionssvarvningskomponenter, anpassade CNC-bearbetade delar
Skicka förfrågan
Lämna gärna din förfrågan i formuläret nedan. Vi kommer att svara dig inom 24 timmar.
X
Vi använder cookies för att ge dig en bättre webbupplevelse, analysera webbplatstrafik och anpassa innehåll. Genom att använda denna sida godkänner du vår användning av cookies.
Sekretesspolicy