Produkter
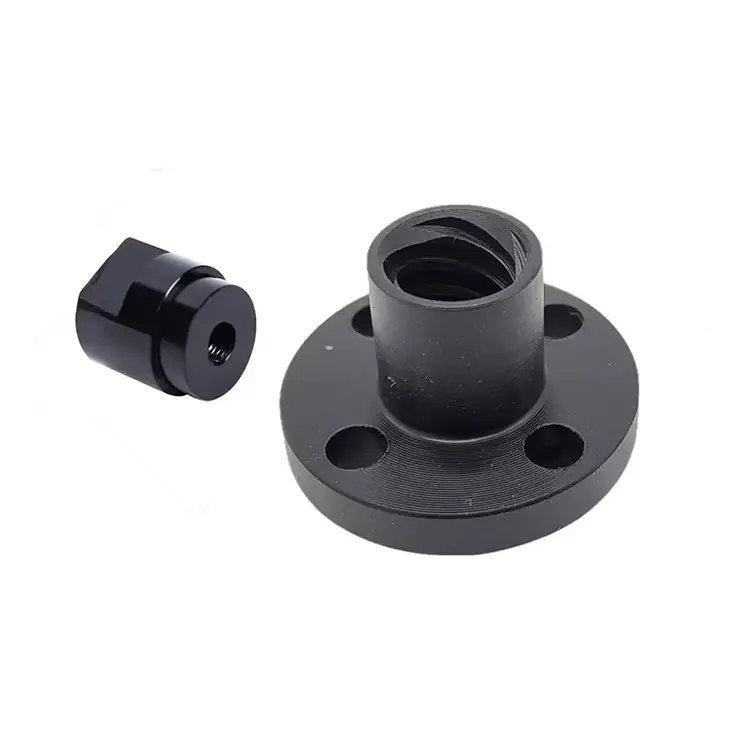
CNC plastbearbetning
Med mer än 10 års erfarenhet av CNC-plastbearbetning kan Nuote Metals erbjuda skräddarsydd produktion enligt ritningar. Vi bearbetar PE, POM, PET plastsvarvade delar från vår egen produktion samt en mängd andra tekniska plaster och erbjuder flexibel bearbetning av enskild produktion, små kvantiteter och serier. Vårt toppmoderna maskineri säkerställer de snästa toleransintervallen och våra kvalificerade medarbetare garanterar den konsekvent höga kvaliteten på dina projekt.
Skicka förfrågan
Produktbeskrivning
CNC-plastbearbetning – varför metallskärningsparametrar förstör plastdelar
Plast leder inte bort värme från skäreggen. Det spricker inte – det smälter eller smetar ut. Den håller inte toleransen efter att klämningen släppts. Och varje plast beter sig annorlunda: en strategi som fungerar för POM kommer att misslyckas på PEEK, och en strategi som fungerar för PTFE kommer att smälta akryl.
Det är därförCNC-plastbearbetningkan inte behandlas som metallbearbetning med en annan materialetikett. En butik som kör plast på samma utrustning, med samma verktyg och samma parametrar som aluminium kommer att producera delar som ser acceptabla ut den dagen de skickas - och deformeras, krymper eller spricker efter att de når monteringslinjen.
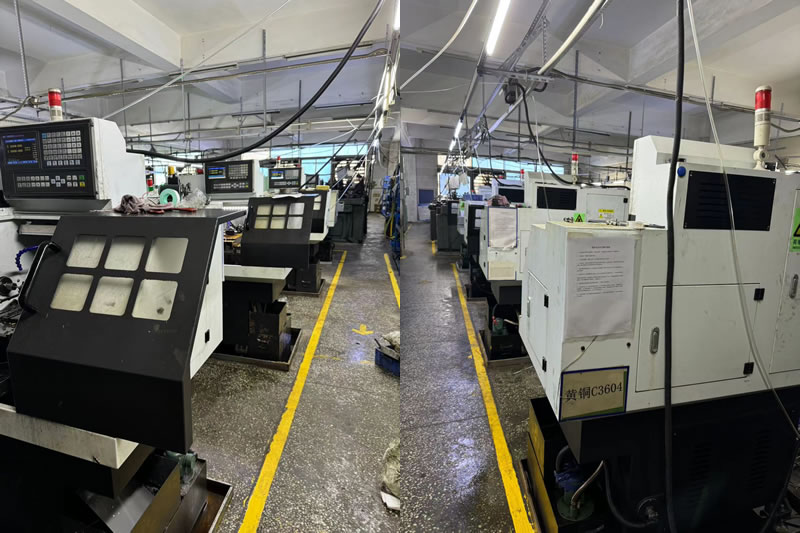
På Nuote Metals driver vi en dedikerad plastbearbetningscell, skild från våra metalllinjer. Cellen kör skarpa obelagda verktyg, luftblästringskylning, lågtrycksfixtur och glödgningsugnar för avspänning. Med över 20 års erfarenhet av export till medicin-, elektronik- och industrikunder har vi lärt oss att plastbearbetning är en annan disciplin – inte en materialsubstitution.
Plast vs metall – tre skillnader som förändrar processplanen
1. Värmen stannar vid skärkanten.
Metall leder bort värme genom spånet och arbetsstycket. Plast gör det inte. Värmen mjukar upp materialet och ger en smält, gummiaktig yta istället för ett rent spån. POM och akryl är särskilt känsliga. Vi kontrollerar värmen med skarpa, högpositiva spånverktyg, höga spindelhastigheter med måttliga matningar, och luftblästring eller dimkylning – plast behöver kylas, inte smörjning.
2. Klämning deformerar delen.
Plast är elastiskt. Ett standardskruvstäd av metall komprimerar delen under bearbetning och fjädrar tillbaka efter släppning - ändrar dimensioner. Vi använder mjuka käftar bearbetade efter detaljens kontur, lågtrycksklämning och vakuumfixtur för tunna delar. Kritiska dimensioner mäts efter att detaljen stabiliserats vid rumstemperatur.
3. Inre stress förvränger delen dagar senare.
Plaststångsmaterial bär påfrestningar från extrudering. Bearbetning omfördelar den stressen. Delen mäter korrekt på CMM, förvrängs sedan två dagar senare. För PEEK-, PTFE- och stora POM-delar glödgar vi materialet före bearbetning och avlastar mellan grovbearbetning och finbearbetning. Detta är inte valfritt – det är skillnaden mellan en del som skickas korrekt och en del som monteras korrekt.
Plastkvaliteter vi bearbetar – och hur var och en beter sig
| Material | Viktig bearbetningsrisk | Verktygsstrategi | Typisk tillämpning |
|---|---|---|---|
| POM (Delrin) | Smältning, chip wrap | Skarp positiv rake, luftblåsning | Kugghjul, bussningar, isolatorer |
| TITT | Stressvridning, kostnad | Glödga före bearbetning, vass hårdmetall | Medicinska implantat, flyg |
| PTFE (teflon) | Kallflöde, dimensionell instabilitet | Mycket skarpt verktyg, lätt fastspänning | Tätningar, kemiska beslag |
| Nylon | Fuktupptagning, deformation | Torrt material före bearbetning, låg klämma | Kugghjul, slitkuddar |
| Akryl (PMMA) | Sprickbildning, smältning | Hög hastighet, luftblåsning, ingen kylvätska | Displayer, flytande celler |
| ABS | Smetande, låg styrka | Skarpa verktyg, måttlig hastighet | Bostäder, prototyper |
En anteckning om PEEK:PEEK är den mest krävande plasten vi bearbetar. Det är dyrt, utsatt för spänningsförvrängning och känsligt för värme. Vi glödgar PEEK stånglager före bearbetning och efterbearbetar efter spänningsavlastning – annars flyttas delen efter leverans. FörCNC-plastbearbetningav PEEK är glödgningssteget inte valfritt.
Ett riktigt exempel – PEEK-isolator för medicinsk utrustning
En tysk medicinteknisk tillverkare behövde en PEEK-isolator med 0,01 mm håltolerans, 0,02 mm planhet och inga smälta kanter. Deras tidigare leverantör bearbetade delen från PEEK stånglager utan glödgning. Borrningen mätte korrekt vid inspektionen - men tre dagar senare hade den krympt med 0,04 mm.
Vad vi gjorde annorlunda:
- Glödgade PEEK-stångbeståndet före bearbetning – vilket avlastade extruderingsspänningar.
- Grovbearbetad, avlastade sedan delen innan bearbetningen avslutades.
- Använda vassa, högpositiva hårdmetallskär med luftblästrad kylning – inga smälta kanter.
- Mät hålet efter 48 timmars stabilisering – inte omedelbart efter bearbetning.
- Skickade 2 500 stycken med noll dimensionsdrift efter leverans.
Detta är vadCNC-plastbearbetningska leverera: inte bara en del som mäter korrekt den dagen den skickas, utan en del som förblir korrekt efter att den når din monteringslinje.
Vanliga frågor
F1: Varför blev min plastdel skev efter bearbetning?
S: Vridning kommer från inre stress. Plaststångsmaterial bär påfrestningar från extrudering. Bearbetning tar bort material och omfördelar den spänningen - delen mäter korrekt och flyttas sedan dagar senare. Lösningen är att glödga materialet före bearbetning och avlasta mellan grovbearbetning och finbearbetning. För PEEK-, PTFE- och stora POM-delar är glödgning inte valfritt. Om din leverantör bearbetar plast utan avspänning kommer delen att flytta sig efter leverans.
F2: Vilken kylvätska ska användas för CNC-plastbearbetning?
S: De flesta plaster behöver inte smörjas – de behöver kylas. Översvämningskylvätska kan absorberas av nylon, fläckar POM eller lämna rester på PEEK. Vi använder luftblästring eller dimkylning för de flesta plaster. Undantaget är akryl, som kan spricka under termisk chock — för akryl använder vi endast höghastighets- och luftblästring. FörCNC-plastbearbetning, kylvätskestrategin beror på materialet, inte på en universell regel.
F3: Kan du hålla snäva toleranser på PEEK- och PTFE-delar?
S: Ja – men med olika strategier för var och en. PEEK håller toleransen bra efter glödgning och avspänning, och vi håller rutinmässigt ±0,01 mm. PTFE är mjukare och kryper under belastning – det håller toleransen vid inspektion men kan röra sig under drift. För PTFE bearbetar vi till den nedre änden av toleransbandet och råder kunderna att tillåta kallflöde i sin design. FörCNC-plastbearbetningav båda materialen är nyckeln att bearbeta, stabilisera och mäta – inte att mäta direkt efter att verktyget har stannat.
Hot Tags: CNC-plastbearbetningstillverkare, leverantör av anpassade plastdelar, högprecisions-plastbearbetning
Skicka förfrågan
Lämna gärna din förfrågan i formuläret nedan. Vi kommer att svara dig inom 24 timmar.
X
Vi använder cookies för att ge dig en bättre webbupplevelse, analysera webbplatstrafik och anpassa innehåll. Genom att använda denna sida godkänner du vår användning av cookies.
Sekretesspolicy