Produkter
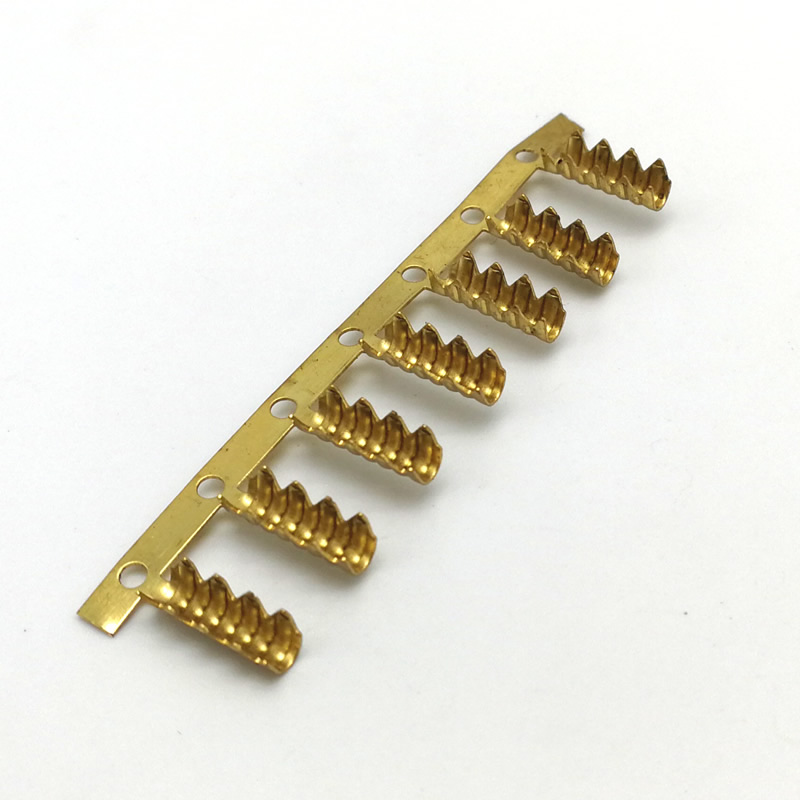
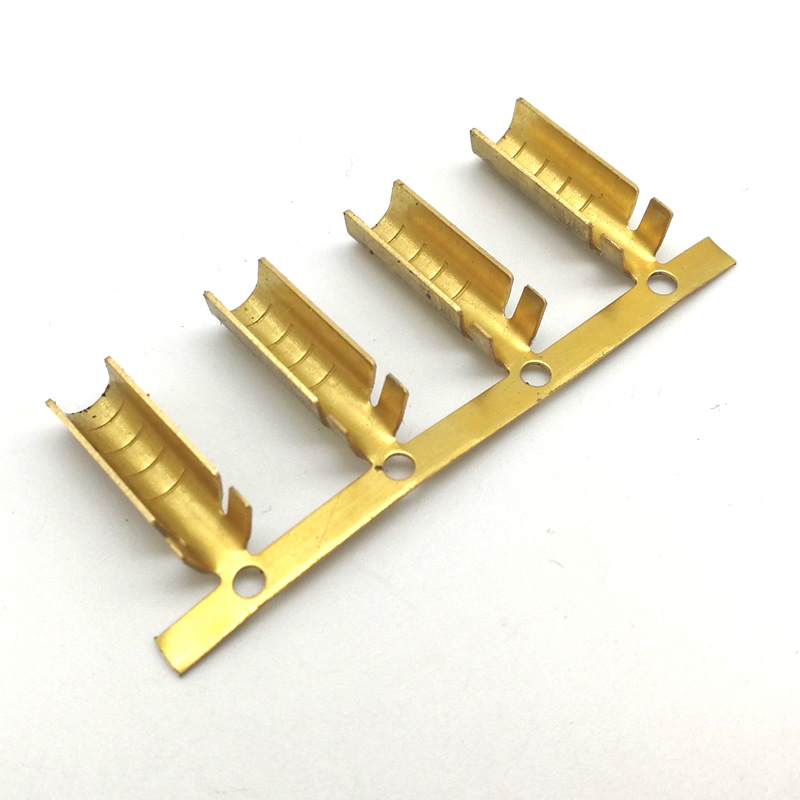
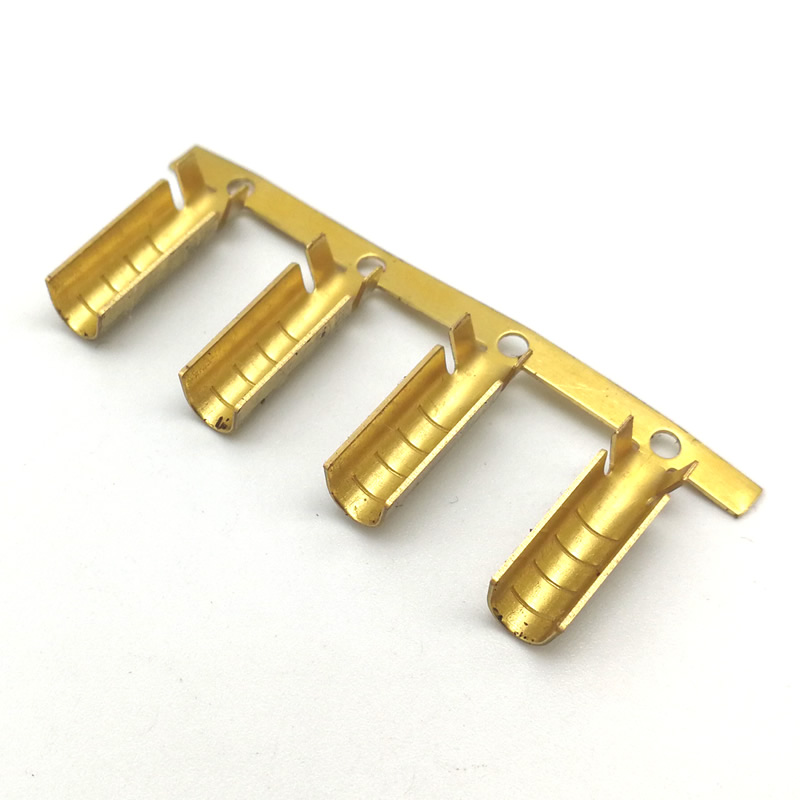
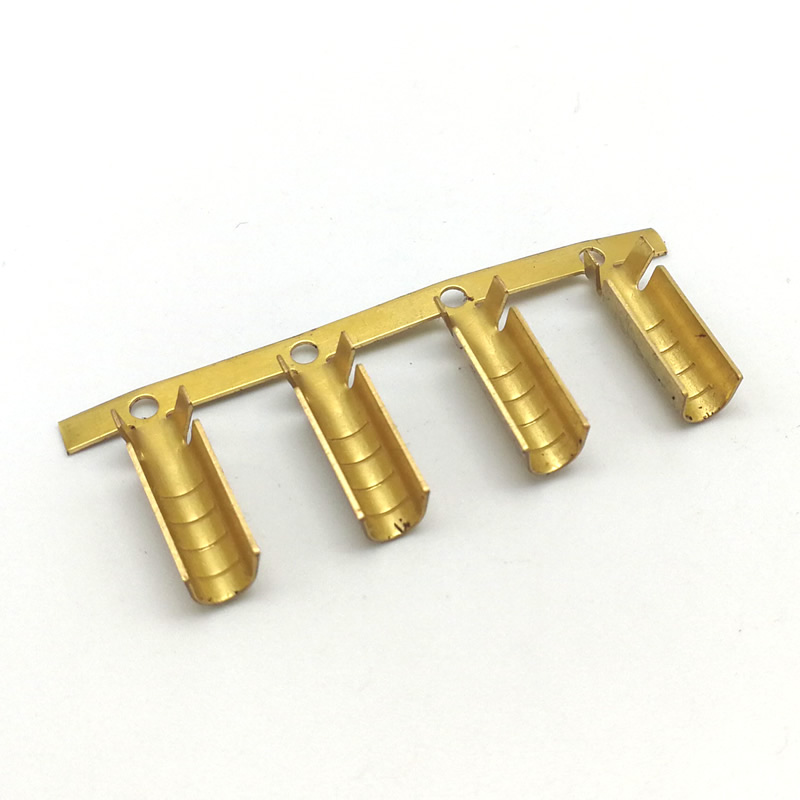
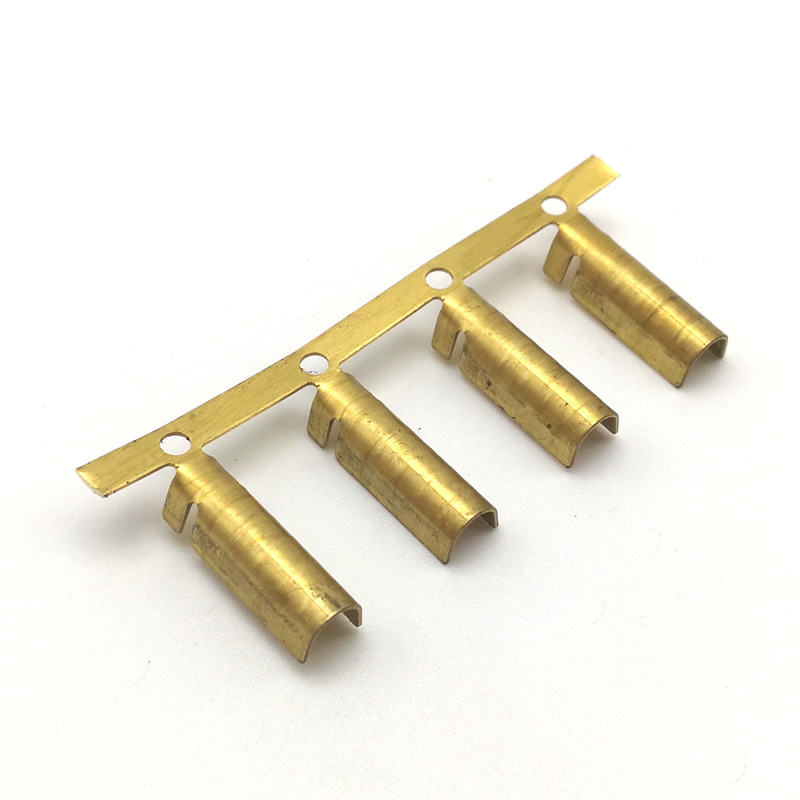
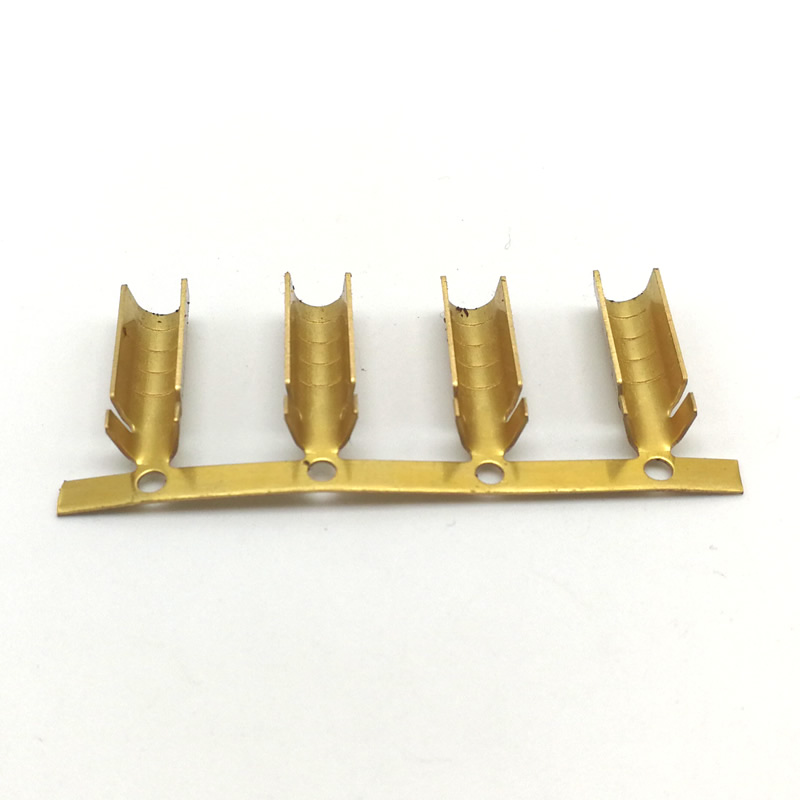
U Typ Crimp Terminal
En krimpterminal av U-typ är en öppen U-kontakt - tråden faller in i U:t och en övre och nedre dyna komprimerar väggarna runt strängarna. U-öppningens bredd, U-djupet och efterkrympningshöjden avgör om anslutningen håller eller om vajern dras ut. Nuote Metals tillverkar U-typ crimpterminaler i Kina med öppningsgeometri och efterkrympningshöjd verifierad enligt IEC 60352-2. Koppar och mässing, förtennad.
Skicka förfrågan
Produktbeskrivning
U-typ Crimp-terminaler – Open-U-geometrin definierar crimp
En krimpterminal av U-typ är inte en sluten pipa som tråden förs in i. Det är ett öppet U - tråden faller in i kanalen ovanifrån, och en övre och nedre dyna komprimerar de två väggarna runt strängarna. U-öppningens bredd, U-djupet och materialtjockleken avgör hur väggarna viker sig, hur strängarna fångas och om krimpningen håller under dragkraft.
Plintar av U-typ används där kabeln läggs in från sidan - jordningsskor, kabelskarvar, samlingsskenor och plintar. De bedöms av krimpningen, inte av stämplingen - och krimpningen beror på U-geometrin, formprofilen och höjden efter krusningen.
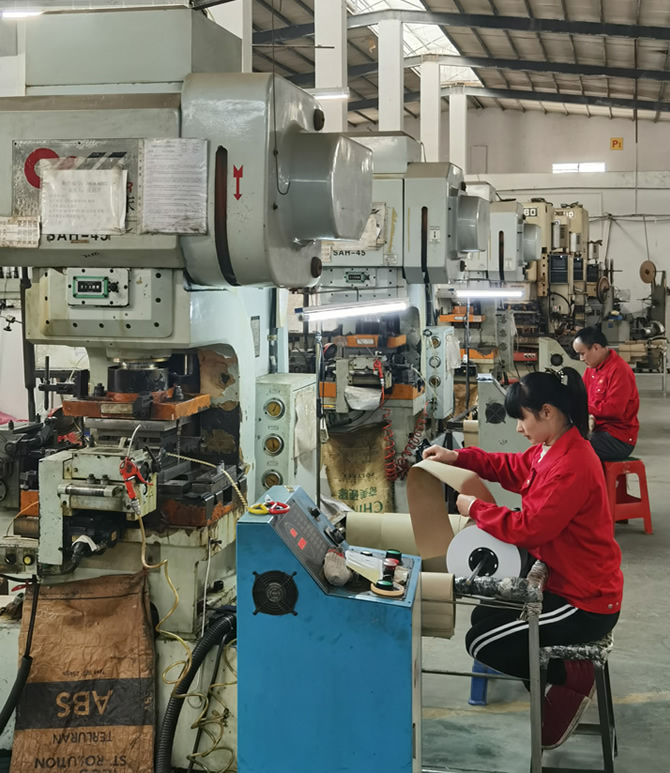
På Nuote Metals tillverkar vi U-typ crimpterminaler med U-öppningsgeometri och efterkrympningshöjd verifierad enligt IEC 60352-2. Den här artikeln täcker U-geometrin, den övre/nedre presspressen, materialvalet och vad som ska kontrolleras innan du accepterar en leverans.
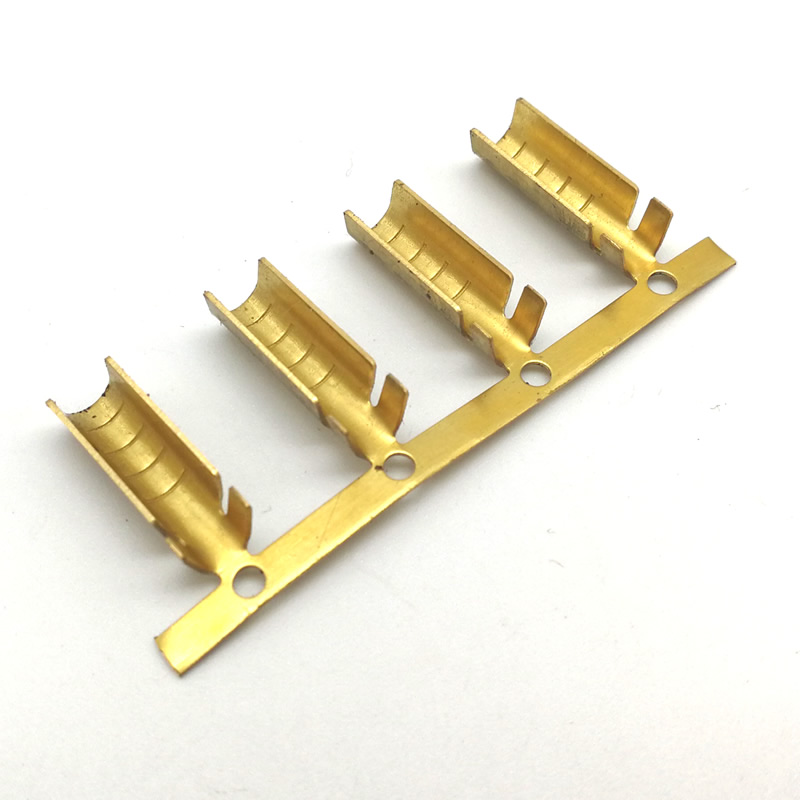
U-geometrin – tre dimensioner som bestämmer krympningen
U:t definieras av tre dimensioner - och var och en avgör hur väggarna viks runt tråden.
| Dimensionera | Vad den kontrollerar | Typisk specifikation | Mått |
|---|---|---|---|
| U-öppningsbredd (W) | Spelrum för trådbunten | Tråddiameter + 0,2–0,5 mm | Stiftmätare, optisk komparator |
| U djup (D) | Hur mycket av tråden fångas upp | 1,2–2,0× tråddiameter | Djupmått, tvärsnitt |
| Materialtjocklek (T) | Väggstyvhet och strömbana | 0,3–0,8 mm, enligt strömstyrka | Mikrometer |
U-öppning breddmåste rensa trådbunten men inte vara så bred att väggarna inte kan vikas runt den. För smal – tråden faller inte in. För bred – väggarna viks platt utan att fånga trådarna, och dragkraften misslyckas.
U djupbestämmer hur mycket av trådens omkrets som fångas upp. Ett grunt U fångar mindre än halva tråden – krimpningen är svag. Ett djupare U fångar mer — men om det är för djupt kan väggarna överlappa i botten och spricka.
Materialtjocklekbestämmer väggstyvheten och strömvägen. En tunn vägg viks lätt men drar mindre ström. En tjock vägg bär mer ström men kräver högre krimpkraft - och kan spricka vid vecket om formradien är för skarp.
För terminaler av U-typ är U-geometrin crimp-specifikationen – inte terminalkonturen. En terminal som mäter korrekt på konturen men har fel U-djup kommer att misslyckas med dragkraftstestet.
Standardreferens:Crimpkvaliteten är verifierad enligt IEC 60352-2 och UL 486A. U-öppningsmått följer DIN 46234 (öppna U-klämmor) där specificerat.
Den övre och nedre formen – varför U Crimp inte är fatpress
En trumpressning använder en fyrkantig eller sexkantsform - trumman komprimeras från alla sidor. En U-krympning använder en övre och nedre dyna - U-väggarna är vikta inåt från två sidor. Formprofilen avgör hur väggarna viker sig.
Den övre formenär typiskt en konkav eller V-formad profil. Det trycker de två väggarna inåt och nedåt - väggarna viks över trådtrådarna.
Den nedre formen är vanligtvis ett platt eller något konkavt städ. Den stöder U-botten - väggarna viks mot den, inte genom den.
Formens radieär den kritiska dimensionen. En skarp radie viker väggen för hårt - materialet spricker vid vecket. En generös radie viker väggen smidigt - strängarna fångas utan att spricka.
Hur vi kontrollerar det:Vi specificerar formprofilen för U-bredden och materialtjockleken – inte en standardform för alla terminaler. För U-anslutningar av koppar är formradien 0,3–0,5 mm. För mässing, 0,5–0,8 mm – mässing är hårdare och spricker vid en skarpare radie. Formprofilen verifieras genom att tvärsnitta en provkrympning och mäta vikradien och strängens kompression.
För krimpterminaler av U-typ är formen en del av terminalspecifikationen – inte ett generiskt verktyg. En terminal som krymper korrekt i en tärning kan misslyckas i en annan.
Materialval – Koppar vs. Mässing för U Crimp
Crimpterminaler är gjorda av koppar eller mässing - och materialet bestämmer krimpkraften, vikningsbeteendet och strömkapaciteten.
Koppar (C11000)är standarden för jordning och strömförsörjning av U-terminaler – högsta ledningsförmåga, mjukast, viks lätt. Men det hårdnar under pressningen - den krimpade fogen är starkare än den glödgade terminalen.
Mässing (C26000, C26800)är svårare – den leder mindre ström än koppar men motstår stressavslappning bättre. Används i plintar och kontrollpanelanslutningar där temperaturen är måttlig.
Avvägningen:Koppar krymper lätt och leder bäst, men slappnar av vid förhöjd temperatur. Mässing motstår avslappning men kräver en högre krimpkraft och en större formradie. För en krimpterminal av U-typ väljs materialet för aktuell klassificering och appliceringstemperatur – inte för stämplingen enbart.
Plätering:Tennplätering vid 5–10μm, verifierad av XRF. En plätering som är för tjock spricker vid vecket; för tunt, det slits igenom vid pressning.
Ett verkligt exempel – Dragkraftsfel från U-djupet är för grunt
En tysk tillverkare av jordningsutrustning behövde en U-typ av kopparterminal för en 6mm² tråd, med en minsta dragkraft på 200N. Deras tidigare leverantör använde ett U-djup på 4,5 mm – tråden fångades inte tillräckligt djupt, och 10 % av krympningarna klarade inte dragkraftstestet.
Vad vi gjorde annorlunda:
- Ökade U-djupet till 5,5 mm—1,5× tråddiametern på 6 mm².
- Justerade den övre formprofilen för att vika väggarna över strängarna - inte platt.
- Verifierad dragkraft på ett prov från varje batch—220N genomsnitt.
- Tvärsektionerat ett prov krymp-sträng kompression enhetlig, inga sprickor vid vecket.
Begränsning:Detta U-djup är validerat för 4–10 mm² tråd. Under 4 mm² måste U-djupet minskas och formprofilen omkvalificeras.
Skickade 1,2 miljoner terminaler utan dragkraftsfel. Detta är vad krimpterminaler av U-typ ska leverera: inte bara ett U som rensar tråden, utan ett U som fångar trådarna – eftersom öppningsgeometrin och formprofilen matchades med tråden, inte till bekvämligheten med stämpling.
Vanliga frågor
F1: Hur väljer jag rätt U-öppningsbredd för min tråd?
S: Matcha U-öppningens bredd till trådknippets diameter plus 0,2–0,5 mm – tillräckligt för att tråden ska falla in, inte så bred att väggarna inte kan vikas runt den. Matcha U-djupet till 1,2–2,0× tråddiametern – djupare fångar fler trådar, men för djupa kan göra att väggarna överlappar varandra och spricker. För krimpterminaler av U-typ är trådmätaren den första specifikationen – inte terminalkonturen.
F2: Vad är skillnaden mellan U crimp och barrel crimp?
S: En trumpressning använder en stängd cylinder och en fyrkantig eller sexkantsdyna - cylindern komprimeras från alla sidor. En U-krympning använder ett öppet U och en övre/nedre stans - väggarna är vikta inåt från två sidor. U-pressningen används där kabeln läggs in från sidan – jordningsskor, kabelskarvar, samlingsskenor. Formprofilen och U-geometrin är olika - krimpresultatet är inte utbytbart.
F3: Varför spelar materialtjockleken någon roll för U-krympterminaler?
S: Materialtjockleken bestämmer väggstyvheten och strömvägen. En tunn vägg viks lätt men drar mindre ström – den värms upp vid full belastning. En tjock vägg bär mer ström men kräver en högre krimpkraft – och kan spricka vid vecket om formradien är för skarp. För krimpterminaler av U-typ anpassas tjockleken till den aktuella klassificeringen och formprofilen – inte till präglingsbekvämligheten.
F4: Kan du tillhandahålla pull-force-rapporter och tvärsnitt med försändelsen?
A: Ja. Varje batch levereras med en dragkraftsrapport enligt IEC 60352-2 och krymptvärsnittsfoton – som visar strängens kompression och vikningsradien. För jordning och krafttillämpningar bekräftar tvärsnittet att väggarna är vikta runt strängarna - inte platt. Rapporten är en del av PPAP-paketet där så krävs.
Skicka förfrågan
Lämna gärna din förfrågan i formuläret nedan. Vi kommer att svara dig inom 24 timmar.


X
Vi använder cookies för att ge dig en bättre webbupplevelse, analysera webbplatstrafik och anpassa innehåll. Genom att använda denna sida godkänner du vår användning av cookies.
Sekretesspolicy