Produkter
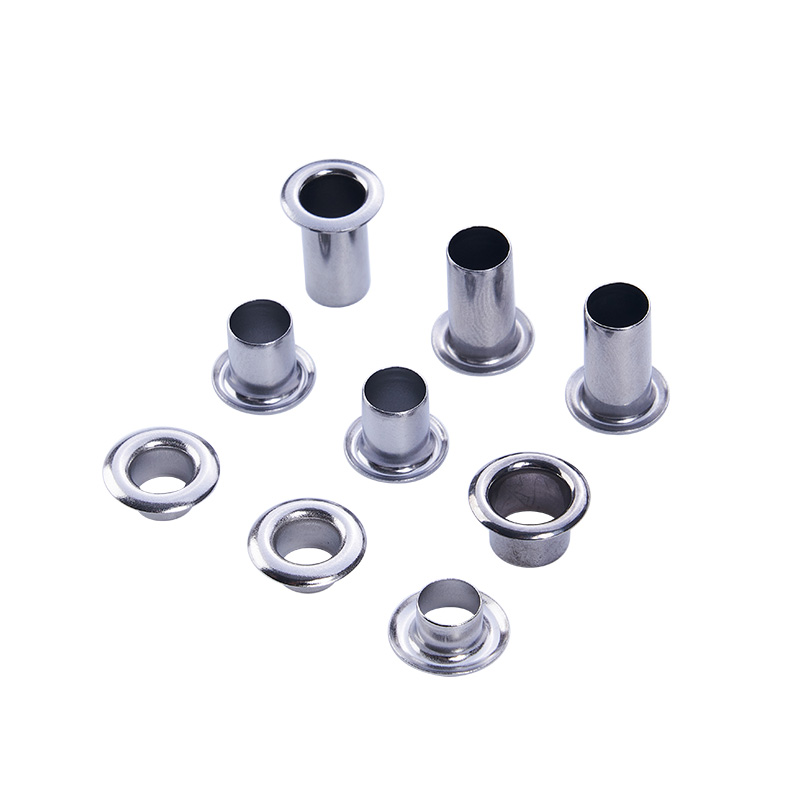

Stämplade aluminiumdelar
Nuote Metals är en Kina-baserad leverantör av stämplade aluminiumdelar för elektronik-, bil- och vitvarukunder. Vi stämplar 5052, 6061 och 3003 aluminium i tjocklekar från 0,2 mm till 2,0 mm – med polerade stansar och smörjningskontroll för att förhindra gnagsår. Anodiseringsfärdiga ytor, planhetskontroll och PPAP-dokumentation finns tillgänglig.
Skicka förfrågan
Produktbeskrivning
Aluminium är den lättaste metallen i vanlig stämpling. Den leder värme, motstår korrosion och accepterar anodisering bättre än någon annan metall. Det är därförstämpling av aluminiumdelarförekommer i elektronikhöljen, värmesköldar för bilar, apparatpaneler och LED-höljen – där vikt, värme eller utseende spelar roll.
Men aluminium ger två problem som stål och mässing inte gör. Det galler – det fastnar på formen och river sönder ytan. Och det repar – lätt, djupt och synligt efter anodisering. En stämplad aluminiumdel som mäter korrekt men har ett gnistrande märke eller en repa kommer att misslyckas med kosmetisk inspektion - eller ännu värre, misslyckas med anodisering, eftersom defekten blir permanent under oxidskiktet.
På Nuote Metals stämplar vi aluminium med gallringskontroll och anodiseringsberedskap som primära kvalitetskrav. Den här artikeln tar upp deltyperna, legeringarna, ytdefekterna som spelar roll och hur vi kontrollerar dem innan delen når anodiseringsanordningen.

Deltyper – Vad stansning av aluminiumdelar används till
| Del typ | Typisk legering | Tjockleksområde | Nyckelkrav | Typisk industri |
|---|---|---|---|---|
| Värmesköldar | 5052, 3003 | 0,3–2,0 mm | Formstabilitet, ingen skavning på synlig yta | Bilar, apparater |
| Kapslingar och lock | 5052, 6061 | 0,5–1,5 mm | Planhet, anodiseringsklar yta | Elektronik, instrumentering |
| Fästen och clips | 5052, 6061 | 0,5–2,0 mm | Böjvinkel, hålposition | Bilar, apparater |
| LED-hus och reflektorer | 1100, 3003 | 0,2–1,0 mm | Ytfinish, reflektivitet | Belysning, elektronik |
| EMI-sköldar | 5052, 3003 | 0,2–0,8 mm | Formhöjd, konduktivitet | Elektronik, telekom |
Värmesköldarmåste hålla sin form under termisk cykling. Stämplingen får inte medföra restspänningar som orsakar skevhet när delen värms upp. 5052 är standardlegeringen – bra formbarhet och korrosionsbeständighet.
Kapslingar och lockär synliga delar. Ytan måste vara fri från skav, repor och stansmärken – eftersom anodisering inte döljer defekter; det förstärker dem. 5052 och 6061 är vanliga; 6061 erbjuder högre styrka men är mindre formbar.
Fästen och klämmas bära last. Böjvinkeln och hålpositionen måste vara stabila efter återfjädring. Aluminium fjädrar tillbaka mer än stål - kompensation i formen är avgörande.
LED-hus och reflektorerkräver en slät yta för reflektivitet. 1100 är det renaste aluminiumet – bästa reflektionsförmågan men mjukast och mest benägen att gnaga. Polerade stansar och strikt smörjkontroll krävs.
EMI-sköldarkombinera form och ledningsförmåga. Delen måste sitta på kretskortet utan mellanrum. Planhet och formhöjd är de kritiska kraven.
Aluminiumlegeringar – hur var och en beter sig vid stämpling
| Legering | Formbarhet | Styrka | Hård risk | Anodiseringssvar | Bästa applikationen |
|---|---|---|---|---|---|
| 1100 | Excellent | Låg | Hög – mjukast | Utmärkt – ren, ljus finish | Reflexer, dekorativa |
| 3003 | Bra | Låg–måttlig | Måttlig | Bra | Värmesköldar, lock |
| 5052 | Bra | Måttlig | Måttlig | Bra – lite färgskiftning | Allmän stämpling, marin |
| 6061 | Rättvis | Hög | Låg–måttlig | Rättvis – synlig ådring efter anodisering | Konstruktionsfästen |
1100 är det renaste aluminiumet – minst 99 %. Den formas lätt och anodiseras till en ljus, reflekterande finish. Men den är mjuk och galler aggressivt. Polerade stansar och frekvent smörjning är obligatoriska.
3003 tillför mangan för styrka. Den formar sig bra och ger måttlig korrosionsbeständighet. En allmän legering för värmesköldar och överdrag.
5052 tillför magnesium för styrka och korrosionsbeständighet. Det är den vanligaste stämplingslegeringen - bra balans mellan formbarhet, styrka och anodiseringsrespons.
6061 innehåller magnesium och kisel. Den erbjuder den högsta styrkan av de fyra men är mindre formbar och visar en synlig ådring efter anodisering. Används för strukturella fästen där styrka är viktigare än utseende.
De två ytdefekterna som förstör stansade aluminiumdelar
Gallande. Aluminium fastnar på formen. När formytan inte är polerad, eller smörjningen är otillräcklig, överförs aluminium till formen och river sönder delens yta. Resultatet är en grov, utsmetad fläck - ofta på den mest synliga ytan av delen. Rening kan inte avlägsnas genom gradning eller polering utan att ändra detaljdimensionen. Det måste förhindras.
Repor. Aluminium är mjukt. Ett spån på formen, en grov transportör eller en slarvig handoff kan repa ytan. En repa som är 0,02 mm djup på en ståldel är kosmetisk. På en anodiserad aluminiumdel blir det en synlig mörk linje — och delen skrotas.
Hur vi kontrollerar båda:
Polerade formytor– stansinsatser poleras till Ra 0,1μm eller bättre på formningsytor. Alla verktygsmärken på formen överförs till delen.
Kontrollerad smörjning– en konsekvent film av smörjmedel förhindrar metall-till-metall-kontakt. Vi använder vattenbaserade smörjmedel för aluminium – oljebaserade smörjmedel kan fläcka ytan innan anodisering.
Chiphantering i tärningen– spån som finns kvar i formhålan repar delen vid nästa slag. Vi använder luftblästring och vakuumevakuering vid varje station.
Hantering med handskar– från pressen till packboxen hanteras delar med rena handskar. Bara händer lämnar oljor som orsakar ojämn anodisering.
Toleranser och kvalitet – vad vi kontrollerar på stansade aluminiumdelar
| Karakteristisk | Typisk tolerans | Mätmetod |
|---|---|---|
| Hålposition | ±0,05 mm | Optisk komparator, CMM |
| Böj plats | ±0,05 mm | Optisk komparator, CMM |
| Böjningsvinkel | ±0,5° | Optisk komparator, vinkelmätare |
| Formhöjd | ±0,1 mm | Höjdmätare, CMM |
| Flathet | 0,1 mm (små delar) | Ytplatta, CMM |
| Ytdefekter | Inget skav, inga repor >0,02 mm | Visuell under 10× förstoring |
Flathetär avgörande för kapslingar och sköldar. Aluminium varp efter utkastning om formningsspänningen inte är balanserad. Vi kontrollerar planheten genom avspänningsglödgning, genom att justera formen eller genom att mynta delen platt i en slutstation.
Böjningsvinkelpåverkas av återfjädring. Aluminium fjädrar tillbaka 2–4° beroende på legering och temperament. Vi kompenserar genom att överböja formen – verifierad på en testremsa innan formen skärs.
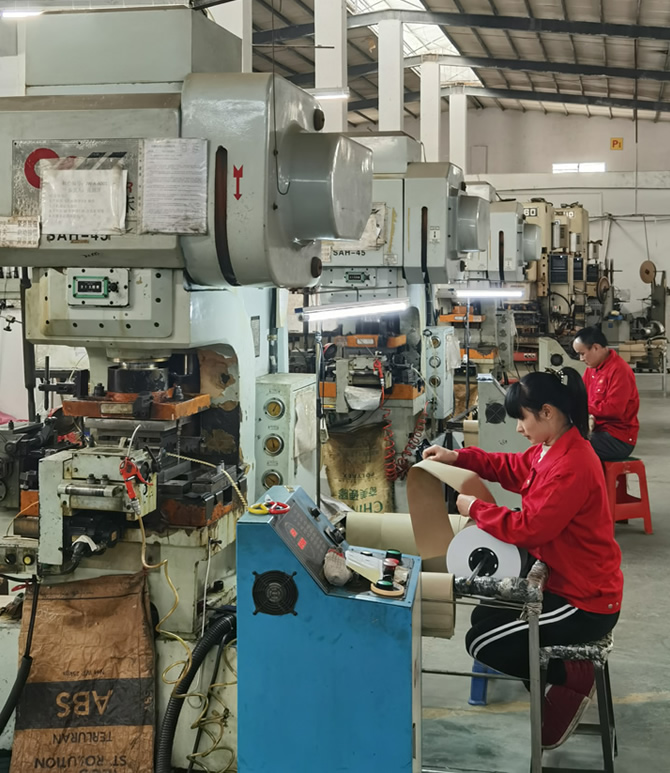
Ett verkligt exempel – 5052 värmesköld med rejs på synlig yta
En tysk vitvarutillverkare behövde en 5052 aluminium värmesköld med en 0,8 mm tjocklek, två böjar och en synlig yta fri från skav och repor. Deras tidigare leverantör körde delen med standard munstyckssmörjning – skador uppträdde på den synliga ytan vid station 3, och 12 % av delarna misslyckades med kosmetisk inspektion.
Vad vi gjorde annorlunda:
- Polerade stansinsatserna till Ra 0,1 μm på alla formningsytor – tog bort verktygsmärkena som initierade skador.
- Bytte till ett vattenbaserat smörjmedel som appliceras konsekvent vid varje slag – ingen oljefläckning, ingen metall-till-metall-kontakt.
- Lade till luftblästring vid station 3 för att evakuera aluminiumspån innan nästa slag.
- Verifierad ytkvalitet under 10x förstoring på var 200:e stycke.
- Skickade 600 000 stycken med noll kosmetiska avslag. Kunden eliminerade inkommande visuell inspektion.
Detta är vadstämpling av aluminiumdelarska leverera: inte bara en del som uppfyller ritningen, utan en yta som överlever anodisering – eftersom defekterna som förstör aluminiumdelar är ytdefekter, inte dimensionella sådana.
Vanliga frågor
F1: Varför galler aluminium under stämpling, och hur förhindrar du det?
S: Rening uppstår när aluminium överförs till formytan under tryck – det svetsar fast vid verktyget och river sönder delens yta. Förebyggande kräver tre saker: polerade formytor (Ra 0,1μm eller bättre), konsekvent smörjning (vattenbaserad för aluminium) och spånavgång (luftblästring eller vakuum vid varje station). För stansade aluminiumdelar med synliga ytor är gnagsår en kosmetisk defekt som anodisering gör permanent. Vi kontrollerar den vid tärningen, inte efter att delen är stämplad.
F2: Kan du stämpla aluminiumdelar som kommer att anodiseras?
S: Ja – och vi förbereder ytan specifikt för anodisering. Anodisering döljer inte repor eller skav; det förstärker dem. Vi polerar stansinsatser, kontrollerar smörjning, evakuerar spån och hanterar delar med handskar för att förhindra kontaminering. Förstämpling av aluminiumdelarsom kommer att anodiseras, inspekterar vi ytor under 10× förstoring före leverans—eftersom en defekt som klarar visuell inspektion på råaluminium blir ett synligt avslag efter anodisering.
F3: Vad är skillnaden mellan 5052 och 6061 för stansade aluminiumdelar?
S: 5052 erbjuder bättre formbarhet och mer konsekvent anodiseringsrespons – det är standardvalet för värmesköldar, överdrag och allmän stämpling. 6061 erbjuder högre hållfasthet men är mindre formbar och visar en synlig ådring efter anodisering - den används för strukturella konsoler där styrkan är viktigare än utseendet. Förstämpling av aluminiumdelarmed kosmetiska krav är 5052 vanligtvis det bättre valet. Vi granskar applikationen innan vi rekommenderar en legering – inte bara hållfasthetskravet.
Skicka förfrågan
Lämna gärna din förfrågan i formuläret nedan. Vi kommer att svara dig inom 24 timmar.


X
Vi använder cookies för att ge dig en bättre webbupplevelse, analysera webbplatstrafik och anpassa innehåll. Genom att använda denna sida godkänner du vår användning av cookies.
Sekretesspolicy