Produkter
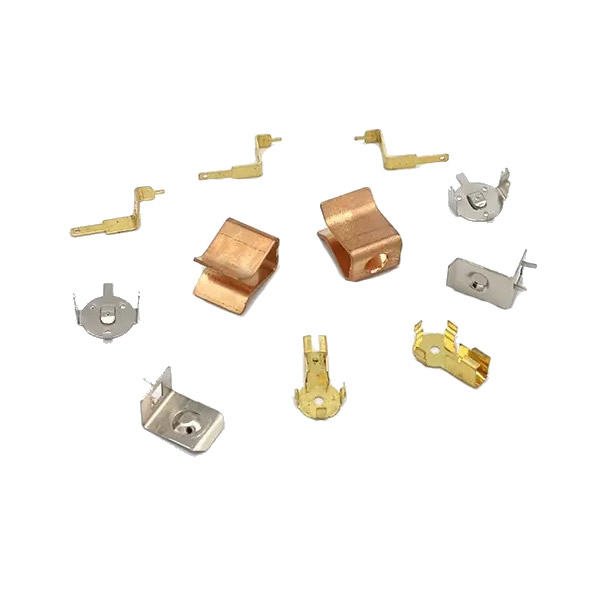
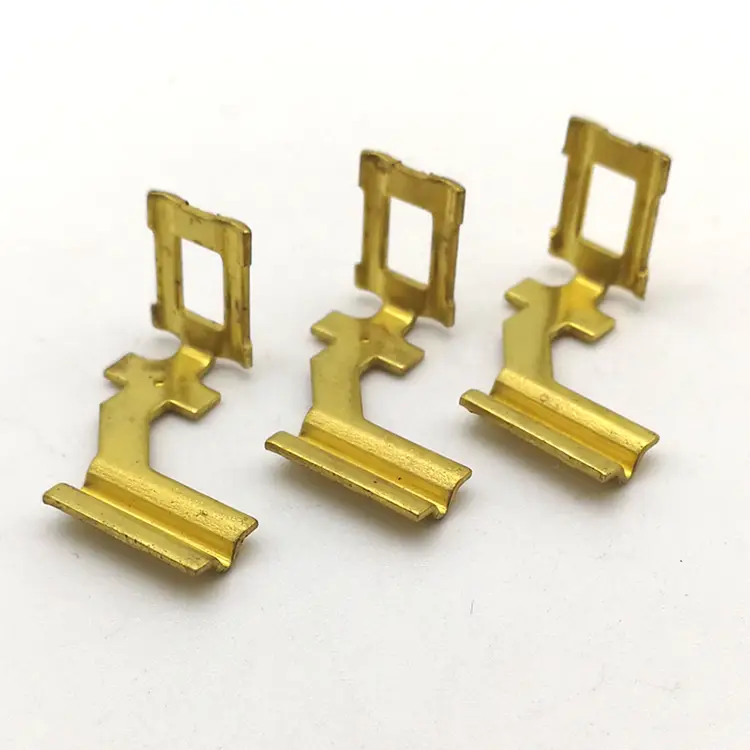
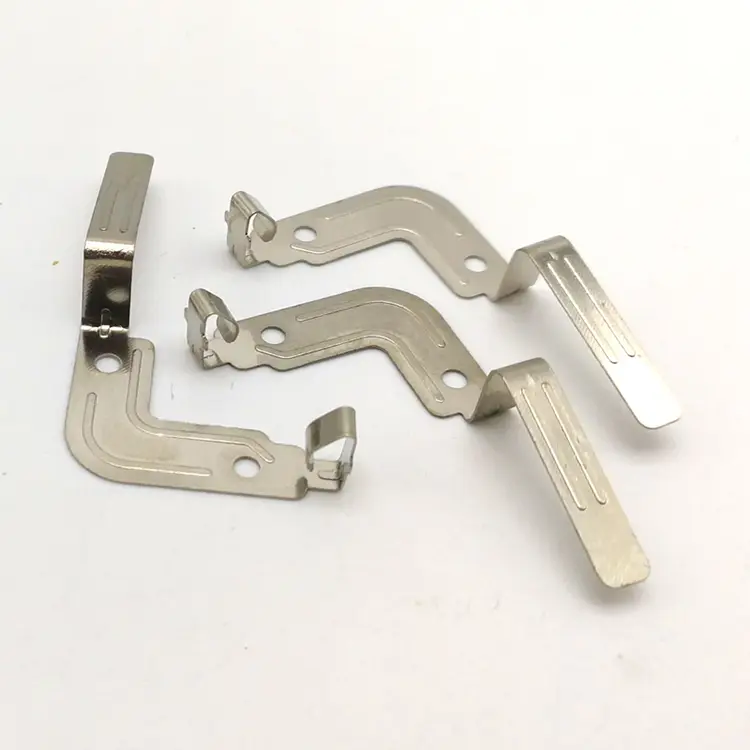
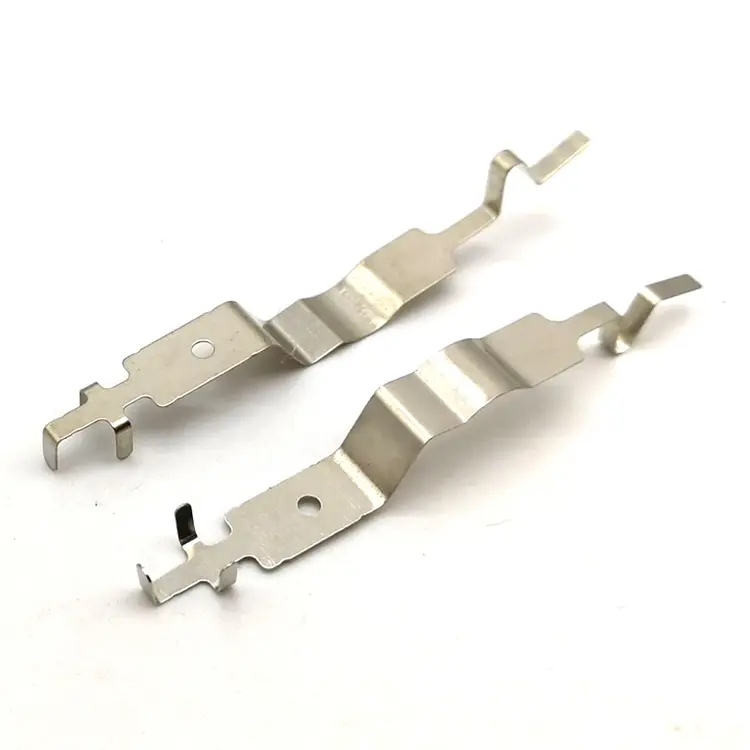
Precisionsmetallstämplingsdelar
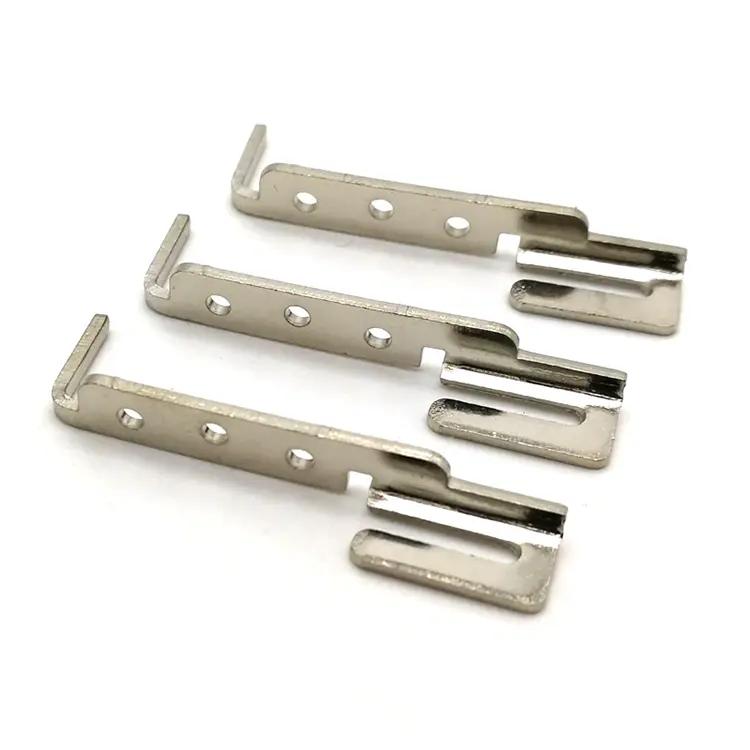
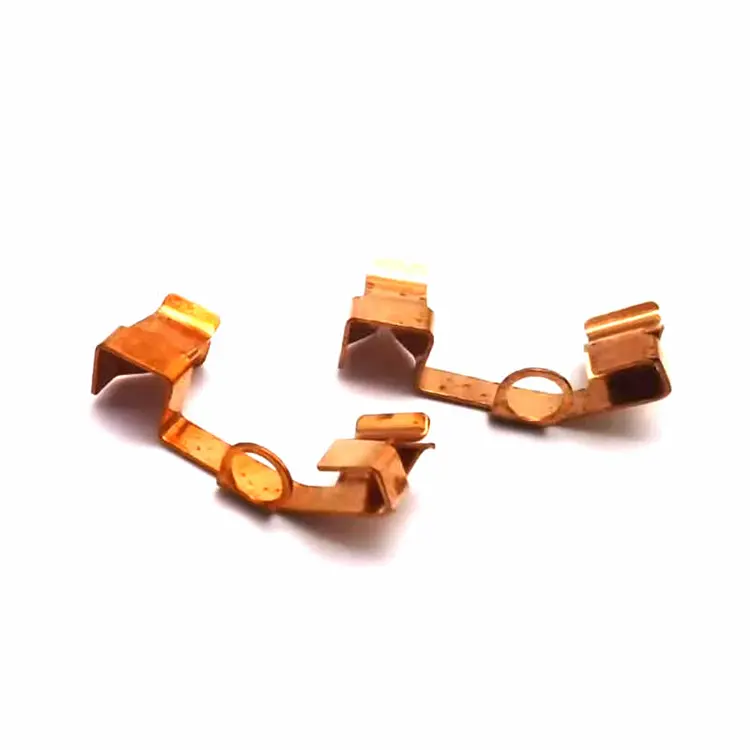
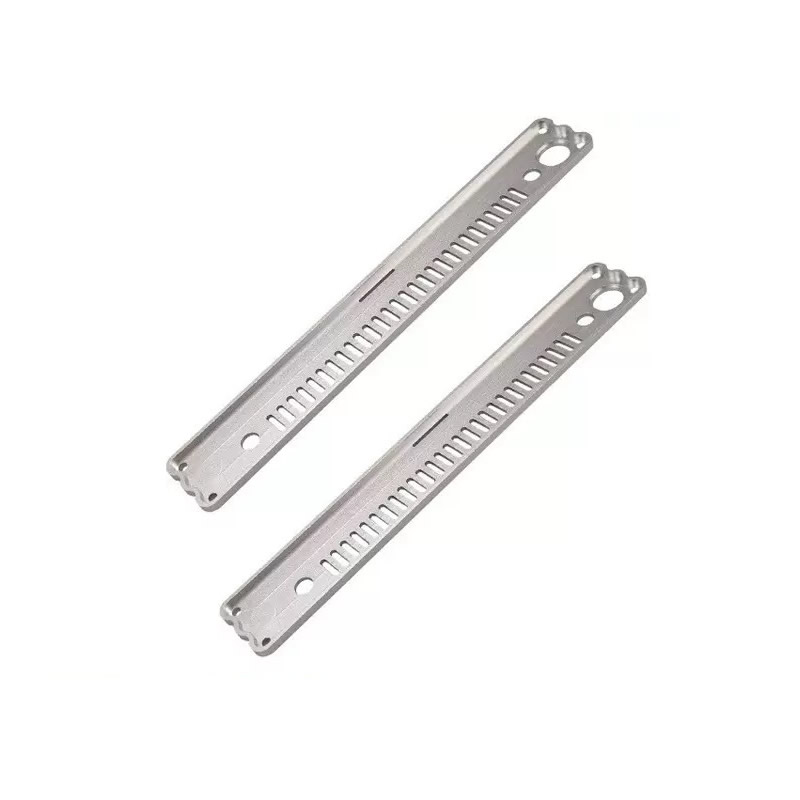
En precisionsstämpeldyna kostar tre gånger en standardstans - eftersom formen är bearbetad till en bråkdel av deltoleransen, inte till själva toleransen. Nuote Metals producerar precisionsmetallstansdelar i Kina med långsamtrådiga EDM-formar (±0,003 mm), koordinatslipade stansar och pressar verifierade med avseende på glidparallellism före varje produktionskörning. ±0,02 mm på kritiska funktioner. PPAP och Cpk dokumenterade.
Skicka förfrågan
Produktbeskrivning
En standard stämplingsdyna är bearbetad till deltoleransen - om ritningen säger ±0,05 mm är formen byggd till ±0,05 mm. En precisionsstansform bearbetas till en bråkdel av deltoleransen – om ritningen säger ±0,02 mm, byggs formen till ±0,005 mm. Formen kostar mer eftersom bearbetningstiden är längre, EDM är långsammare och inspektionen är mer frekvent. Men formen lämnar tolerans för pressen, materialet och verktygsslitaget - så delen håller sin tolerans över partiet, inte bara vid den första artikeln.
Precisionsmetallstämpeldelar är inte standardstämplar med en snävare inspektionsplan. De är delar som produceras på ett verktygssystem där formnoggrannheten, pressnoggrannheten och verifieringen i formen alla matchas till den slutliga toleransen. En stans bearbetad till ±0,05 mm kan inte producera en del med ±0,02 mm position – stansfelet förbrukar toleransen innan pressen slår.
På Nuote Metals producerar vi precisionsstämplade delar av metall genom att matcha formnoggrannhet, pressnoggrannhet och verifiering i formen. Den här artikeln täcker verktygssystemet, provjusteringarna som får det att fungera och vad som ska verifieras innan du accepterar en precisionsstämpling.
Formprecision – Slow-Wire EDM och koordinatslipning
Matrisen är den första källan till precision. En stans som är bearbetad till ±0,01 mm kan inte producera en del med ±0,02 mm position – stansfelet förbrukar halva toleransen innan pressen ens slår.
Hur vi bygger precisionsformar:
- Slow-wire EDM (Sodick AQ-serien)för stansinsatser och stansar – positionsnoggrannhet ±0,003 mm, ytfinish Ra 0,2μm.
- Koordinatslipning för stans- och stansprofiler—profilnoggrannhet ±0,002 mm, kantskärpa kontrollerad.
- EDM-kontroll med sluten kretsledning—trådpositionen korrigeras i realtid, så formkonturen matchar programmet, inte maskinens drift.
- Dörravståndet matchade materianl—beräknat för det specifika materialet och tjockleken, inte en standardprocentsats.
Varför det är viktigt för precisionsstämplande metalldelar:En form byggd på ±0,01 mm lämnar ±0,01 mm för pressen och materialet. En form byggd på ±0,003 mm lämnar ±0,017 mm – tillräckligt för att hålla deltoleransen även när pressen och materialet varierar. Formnoggrannheten är inte en kostnad att minimera – det är grunden för toleransen.
Pressnoggrannhet – vad som måste verifieras före varje produktionskörning
En exakt form på en oprecis press ger oprecisa delar. Pressen måste hålla sin parallellitet över bädden, upprepa dess nedre dödpunkt vid varje slag och motstå termisk tillväxt under produktionen.
| Tryck på Parameter | Vad det påverkar | Precisionskrav | Hur vi verifierar |
|---|---|---|---|
| Slider parallellism | Planhet, böjvinkel | ≤0,02 mm över sängen | Hamar Laseruppriktning före produktion |
| Repeterbarhet i botten-dödpunkten | Tjocklek, myntdjup | ≤0,01 mm slag-till-slag | Linjär kodare på bilden (±0,001 mm) |
| Termisk tillväxt | Frigång, gradhöjd | ≤0,01 mm under 8 timmar | Temperatursensorer på ramen |
| Matningsnoggrannhet | Hålposition | ±0,01 mm per stigning | Servomatning med linjär encoder |
Slider parallellismbestämmer om stansen kommer in i formen jämnt. En press med 0,05 mm lutning ger en del som är 0,05 mm tunnare på ena sidan – planheten och böjningsvinkeln kan inte uppfylla en precisionstolerans. Vi verifierar parallellitet med ett laseruppriktningssystem före produktion och efter varje formbyte.
Repeterbarhet i botten-dödpunktenbestämmer myntdjupet och den slutliga tjockleken. En press som varierar med 0,02 mm från slag till slag ger en del som är 0,02 mm tjockare i ena änden av satsen än den andra. Vi övervakar slaget med en linjär kodare – inte ett mekaniskt stopp.
Termisk tillväxtändrar spelrummet när pressen värms upp. En press som växer 0,02 mm under ett 8-timmarsskift ändrar munstycksavståndet med 0,02 mm – och gradhöjden ändras med den. Vi övervakar ramtemperaturen och justerar stansspelet när temperaturen går över börvärdet.
För precisionsmetallstämplingsdelar är pressen inte en handelsvara – det är ett precisionsinstrument som måste verifieras och övervakas.
Provjusteringar – vad vi faktiskt ändrar när den första artikeln misslyckas
En precisionsdyna producerar inte en precisionsdel vid det första slaget. Försöksstadiet är där toleransen uppnås – genom att mäta den första artikeln, identifiera felkällan och justera formen eller pressen.
En typisk provsekvens för en positionstolerans på ±0,02 mm:
- Första försöket: Position mäter ±0,035 mm. Felet är större än toleransen.
- Grundorsak: stansinsatsen bearbetades till ±0,003 mm, men pressparallellen var 0,03 mm – pressen lutade stansen.
- Justering 1: Laserjustera presssliden – parallellitet reducerad till 0,012 mm.
- Andra försöket: Position mäter ±0,025 mm. Närmare, men ändå utom tolerans.
- Grundorsak: Matningslängden varierade med 0,008 mm per stigning – servomatningen var inte avstämd till bandmassan.
- Justering 2: Justera servomatningsprofilen – matningsnoggrannheten förbättrades till ±0,003 mm.
- Tredje försöket: Position mäter ±0,015 mm. Inom tolerans.
- Produktion: In-die-mätstift installerade vid håltagningsstationen – pressen stannar om positionen glider över 0,015 mm.
Vad detta visar: Precisionen ligger inte enbart i formen – det är i försöksjusteringarna som matchar formen med pressen och pressen till materialet. För precisionsstämplingsdelar är provstadiet inte en formalitet – det är där toleransen faktiskt uppnås.
In-Die Verification – Mätning av delen innan den skärs av
En precisionsstämpling kan inte verifieras i efterhand - när delen mäts har formen redan producerat tusentals delar. Verifieringen måste ske i tärningen, innan delen skärs av.
Vad vi använder in-die:
- Mätstift – en stift griper in i det genomborrade hålet vid en definierad station; om hålet är ur läge kommer stiftet inte in och pressen stannar.
- Tonnageövervakning – en belastningssensor på formen upptäcker en saknad del, ett dubbelämne eller en sliten stans; pressen stannar innan formen skadas.
- Syninspektion vid den sista stationen – en kamera mäter kritiska egenskaper innan delen tappar; delar som inte är specifikationerna kasseras av en luftblåsning.
Varför in-die-verifiering är viktigt för precisionsmetallstämplingsdelar: Vid 200–600 slag per minut kan en verktygsslitage-händelse producera hundratals out-of-spec delar innan nästa prov mäts. In-die-verifiering fångar avdriften vid det slag där den inträffar – inte i slutet av batchen.
Ett riktigt exempel – 0,5 mm rostfri kirurgisk klämma med ±0,02 mm position
En amerikansk tillverkare av medicintekniska produkter behövde en 0,5 mm rostfri kirurgisk klämma med en hålposition på ±0,02 mm, en planhet på 0,03 mm och en gradgräns på 0,02 mm. Deras tidigare leverantör bearbetade formen till ±0,02 mm och körde den på en standardpress – positionen varierade med ±0,04 mm, och 8 % av delarna misslyckades med monteringen.
Vad vi gjorde annorlunda:
- Ombearbetade stansinsatserna med slow-wire EDM—positionsnoggrannhet ±0,003 mm.
- Laserjusterade pressen före produktion – skjutparallellism 0,015 mm över bädden.
- Justerade servomatningen till den 0,5 mm rostfria remsan – matningsnoggrannhet ±0,003 mm.
- Installerade in-die-mätstift vid håltagningsstationen – pressen stannade när positionen drev över 0,015 mm.
- Verifierad gradhöjd med en optisk komparator var 200:e bit—0,015 mm eller bättre.
- Begränsning: Denna metod är validerad för materialtjocklek ≥0,3 mm. För tunnare mätare, böjs remsan under mätstiftets kraft och in-die-verifieringen blir opålitlig - dessa delar kräver optisk inspektion vid utgången, inte in-die-mätning.
- Skickade 1,2 miljoner stycken med noll monteringsfel. Kunden eliminerade inkommande inspektion för läge och planhet.
Detta är vad precisionsmetallstämpeldelar ska leverera: inte bara en del som mäter korrekt vid den första artikeln, utan en del som håller sin tolerans över partiet – eftersom formen, pressen och verifieringen i formen matchades till toleransen, inte ritningen.
Vanliga frågor
F1: Vilken är den snästa toleransen du kan hålla på precisionsstämplingsdelar?
S: Vår standardprecisionstolerans är ±0,02 mm för hålposition, ±0,03 mm för planhet och ±0,3° för böjningsvinkel. Snävare toleranser—±0,01 mm på position—kan uppnås med in-die-mätning, en form bearbetad till ±0,003 mm, och en press verifierad för parallellitet. Snävare tolerans innebär dock högre kostnader: formen tar längre tid att bearbeta, pressen går långsammare och inspektionen är mer frekvent. För precisionsmetallstämplade delar granskar vi toleransen och volymen innan vi citerar – inte efter att den första artikeln misslyckats.
F2: Vad händer om min tolerans är snävare än ±0,02 mm?
S: Vi granskar toleransen och funktionen innan vi citerar. Om toleransen är snävare än vår standardprecisionskapacitet, har vi tre alternativ: (1) In-die-mätning – dynan mäter funktionen innan delen skärs av, och pressen stannar om den driver. (2) Sekundär drift—funktionen bearbetas efter stämpling, vilket ökar kostnaden men håller snävare tolerans. (3) DFM-rekommendation – vi föreslår en designändring som minskar toleransen utan att påverka funktionen. För precisionsstämplingsdelar lovar vi inte en tolerans som vi inte kan hålla – vi berättar vilket alternativ som är genomförbart innan du lägger beställningen.
F3: Vad driver kostnaden för precisionsmetallstämplingsdelar?
S: Tre faktorer: noggrannhet, presstid och verifiering i formen. En stans bearbetad med slow-wire EDM och koordinatslipning kostar mer än en standard stans - men den lämnar tolerans för pressen och materialet. In-die-mätning ökar verktygskostnaderna men eliminerar skrotet från en drift som inte fångas förrän nästa prov. För precisionsstämplade metalldelar drivs kostnaden av verktygssystemet – inte bara materialet. Vi tillhandahåller en kostnadsuppdelning med offerten – så att du kan se vilket element som driver priset.
F4: Kan du ge DFM-feedback innan jag gör en beställning?
A: Ja. Skicka oss en ritning med material, tjocklek, tolerans och volym. Vårt ingenjörsteam granskar delen för stansens genomförbarhet – positionstolerans, planhet, gradhöjd och funktionsstorlek – och returnerar en skriftlig DFM-rapport med offerten. För precisionsstämplingsdelar av metall med toleranser som är snävare än ±0,02 mm, kan vi rekommendera en första artikel eller en provkörning innan vi bestämmer oss för produktionsverktyg. Detta förhindrar den vanligaste kostnadsöverraskningen - en form som byggs och sedan modifieras eftersom toleransen inte var uppnåbar.
Hot Tags: Precisionsmetallstämplingsdelar, Kina metallstämplingsdelar, precisionsstämplingsdelarfabrik
Skicka förfrågan
Lämna gärna din förfrågan i formuläret nedan. Vi kommer att svara dig inom 24 timmar.
X
Vi använder cookies för att ge dig en bättre webbupplevelse, analysera webbplatstrafik och anpassa innehåll. Genom att använda denna sida godkänner du vår användning av cookies.
Sekretesspolicy