Produkter
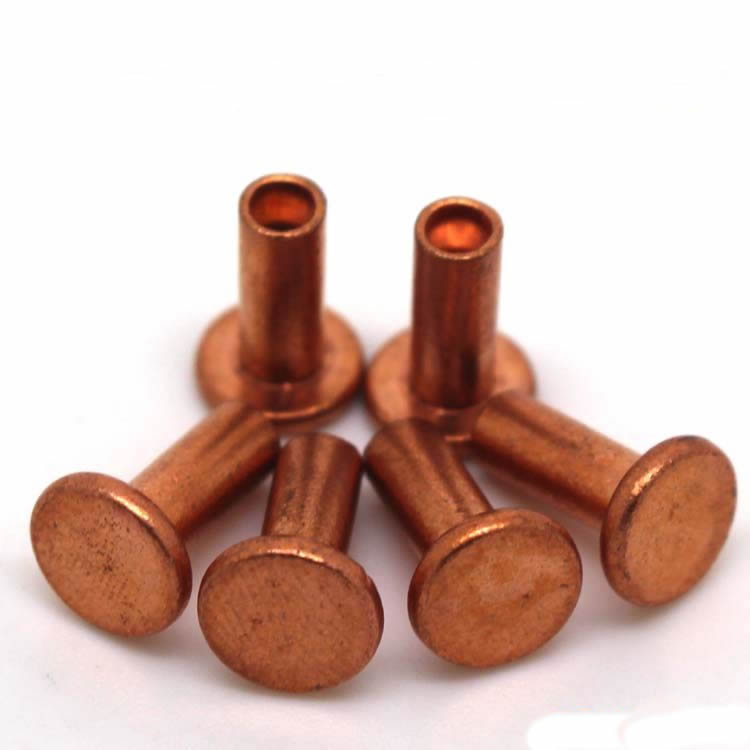
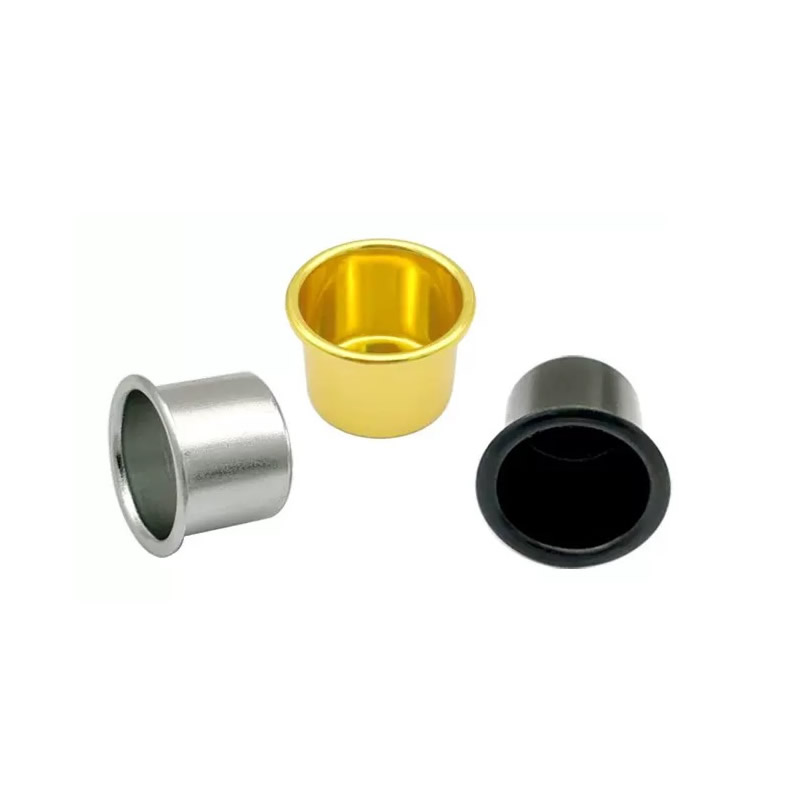
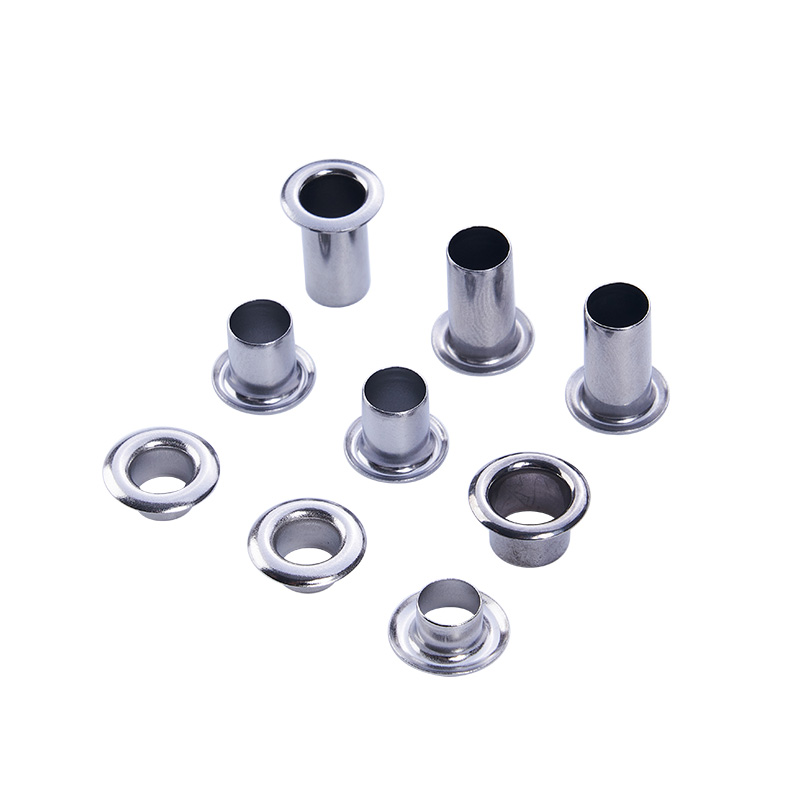
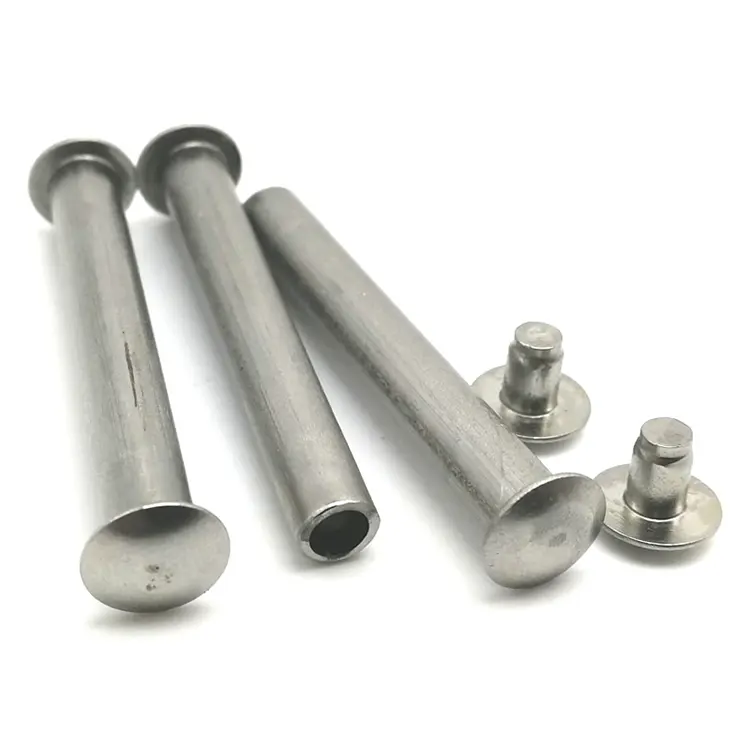
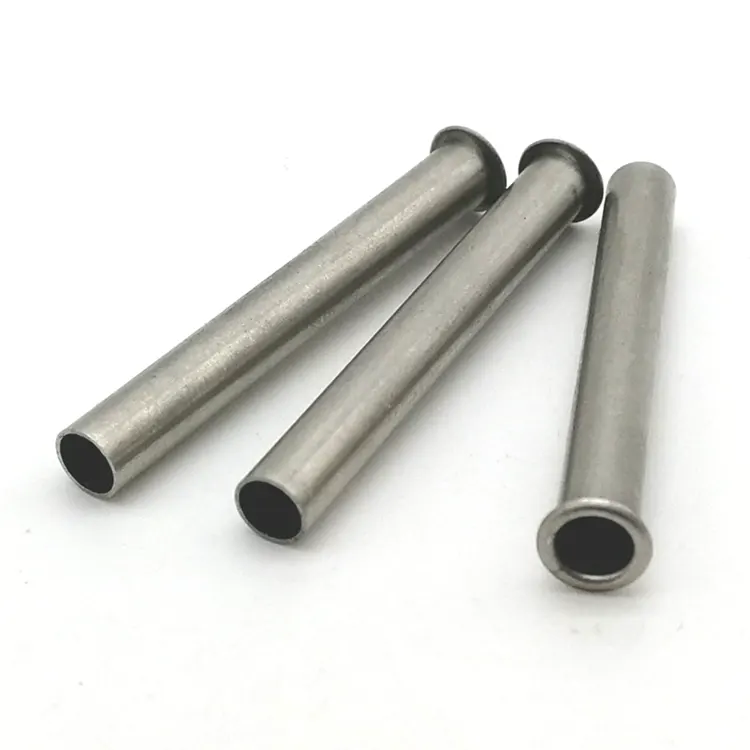
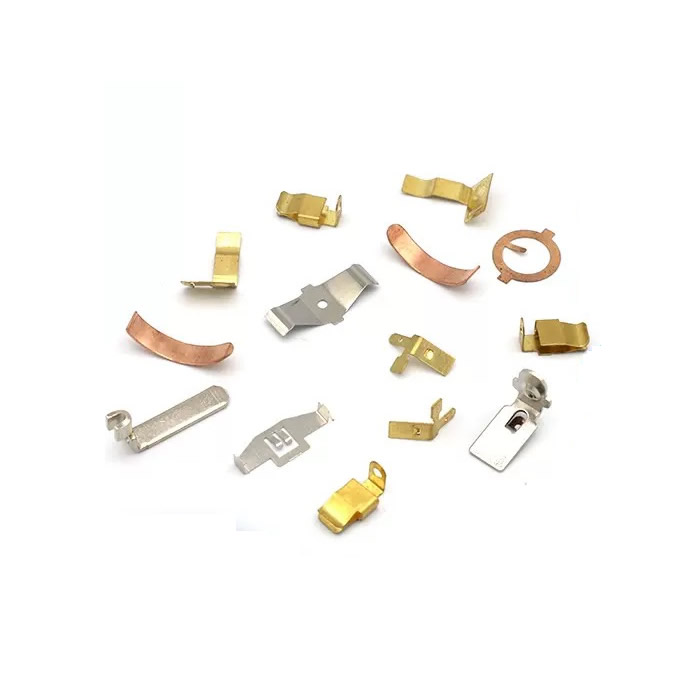
Precisionsmetallpressar
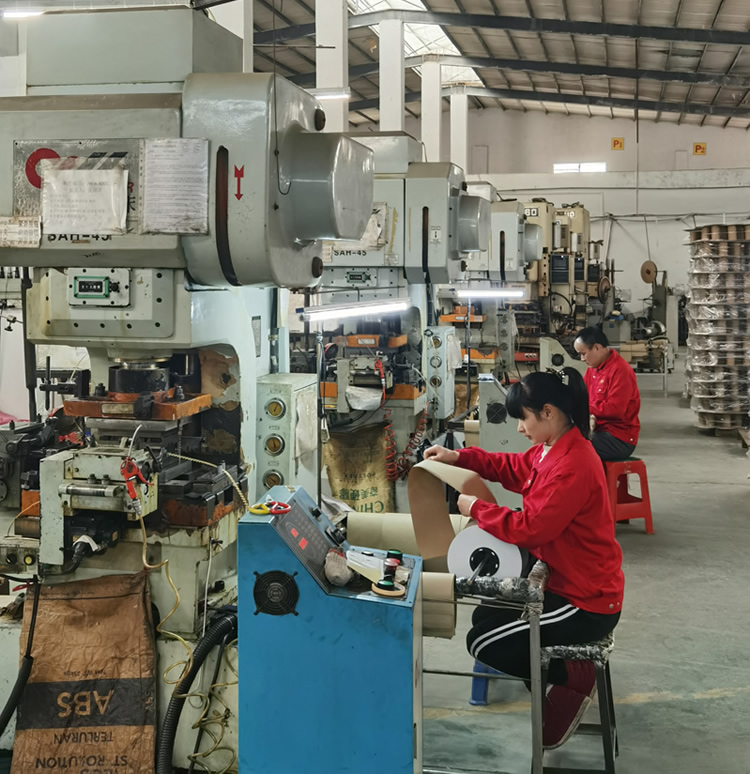
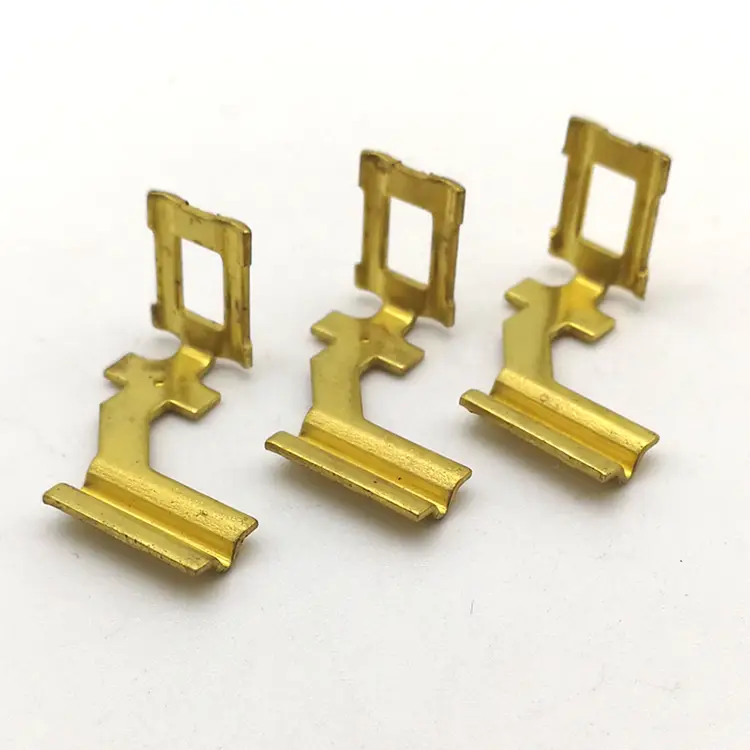
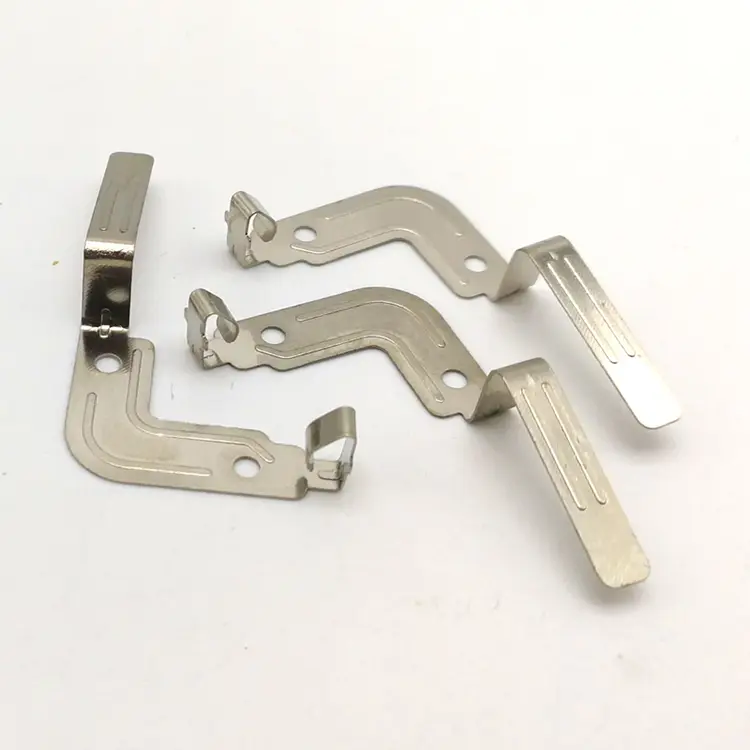
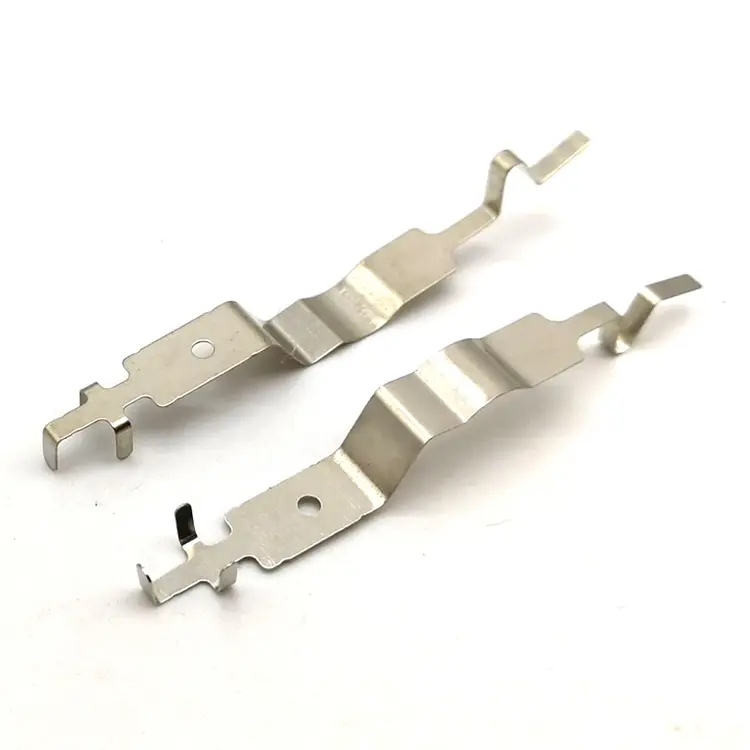
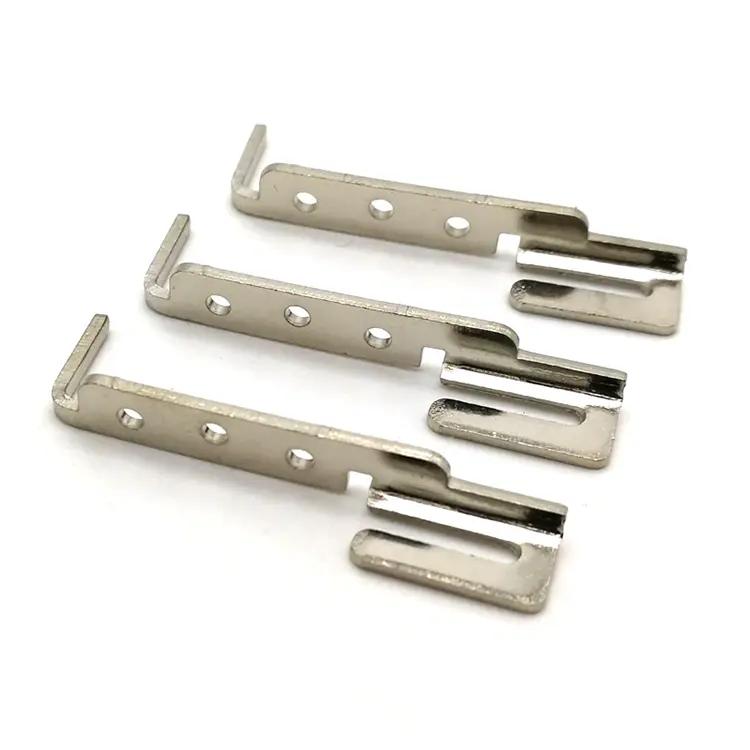
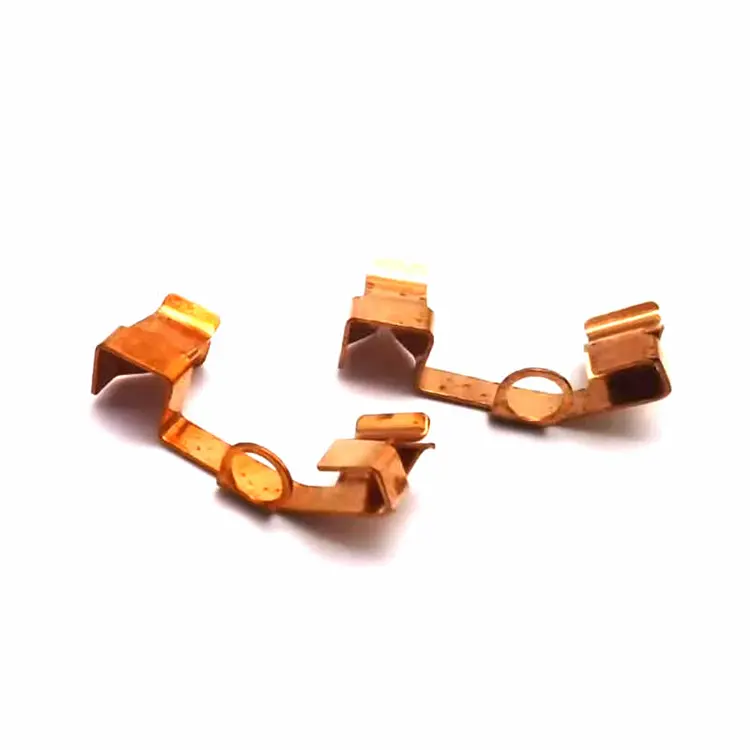
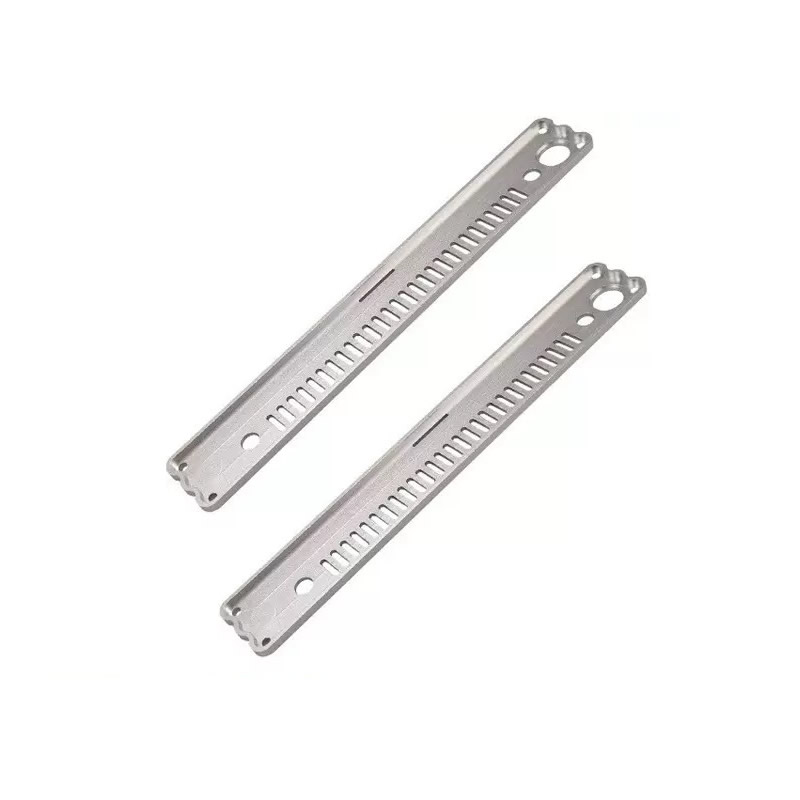
Nuote Metals är en Kina-baserad tillverkare av precisionsmetallpressar för fordons-, elektronik- och industrikunder. Vi tillverkar stämplade konsoler, kontakter, terminaler, skärmar och konstruktionsdelar av stål, rostfritt, aluminium, mässing och koppar. Progressiva och enstationsformar, internt verktyg, PPAP-dokumentation. 20+ års exporterfarenhet. Gratis prover för kvalificerade projekt.
Skicka förfrågan
Produktbeskrivning
Precisionsmetallpressningar – där kostnaden skapas innan pressen körs
En pressning prissätts inte efter presstid. Det prissätts av formen och remslayouten. Två leverantörer kan köra samma 1 mm rostfria fäste på samma tonnagepress och citera 40 % olika enhetspriser – eftersom den ena remslayouten använder 62 % av spolens bredd och den andra använder 48 %. Pressen går i samma hastighet. Materialräkningen är inte densamma.
Precisionsmetallpressar är formade komponenter skurna och formade från spole eller plåt av en form. Formen bestämmer geometrin. Remslayouten avgör materialutnyttjandet. Pressen bestämmer cykelhastigheten. En köpare som endast utvärderar presstonnaget och enhetspriset saknar de två variablerna som styr kostnaden, grad, planhet och repeterbarhet.
På Nuote Metals tillverkar viprecisionspressar av metallmed verktygs- och remslayout som primära kostnads- och kvalitetsbeslut. Den här artikeln förklarar hur en pressning är prissatt, var burr och fjädring kommer ifrån, och vad man ska verifiera innan man godkänner en första artikel.
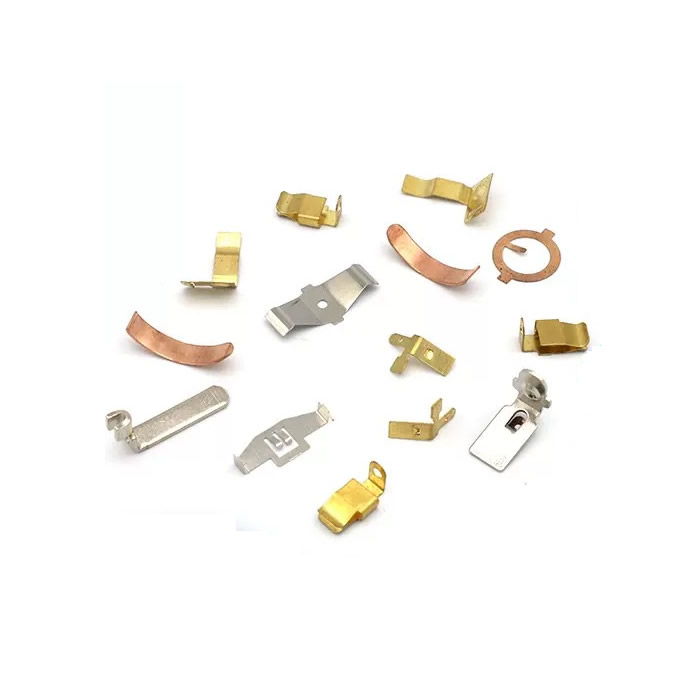
Pressningsprocessen – vad styr stans- och remslayouten
En pressning börjar som en platt remsa. Formen utför en eller flera operationer: blankning, håltagning, bockning, formning, ritning eller myntning. I en progressiv tärning går remsan fram en stigning per slag – varje station utför en operation tills delen är klar.
Matrisen kontrollerar:
- Geometri – hålposition, böjradie, formhöjd.
- Gradriktning – den skurna kanten har en överrullning och en grader; tärningen avgör vilken sida.
- Planhet – böjning och formning introducerar spänningar som förvränger delen efter utkastning.
Remslayouten kontrollerar:
- Materialutnyttjande – hur mycket av spolen blir en del och hur mycket blir skrot.
- Stigning och brobredd – avståndet mellan delarna och materialet som lämnas mellan dem.
- Carrier design – hur delen stöds när den rör sig genom formen.
För precisionspressning av metall är remslayouten ofta den största kostnadsspaken. En layout som förbättrar materialutnyttjandet från 48 % till 62 % minskar materialkostnaden med 22 % – utan att ändra pressen, formmaterialet eller cykeltiden.
Hur en pressning är prissatt – verktyg, material och volym
| Kostnadselement | Vad det täcker | Hur det förändras med volym |
|---|---|---|
| Verktyg | Formdesign, bearbetning, provning | Fast – amorteras över ordern |
| Material | Spolekostnad × bandanvändning | Proportionell – skrot betalas men skickas inte |
| Tryck tid | Tonnage × cykelhastighet | Proportionell – lägre med progressiva dies |
| Sekundära operationer | Gradning, gängning, plätering | Proportionell – kan elimineras genom in-die-operationer |
| Inspektion | Första artikeln, pågående, sista | Fast + proportionell |
Verktyg är en fast kostnad.För 5 000 stycken kan verktyg dominera enhetspriset. För 500 000 stycken blir det försumbart. Breakeven-volymen beror på delens komplexitet – enkla konsoler kan motivera verktyg vid 10 000 stycken; komplexa progressiva dies kan kräva 100 000.
Materialutnyttjandeär den dolda kostnaden. En remsa layout som lämnar breda broar och stora bärare förbrukar mer spole per del. Skrotet betalas till spolpris och säljs till skrotpris – skillnaden är borta. Förprecisionspressar av metalli rostfritt eller koppar kan materialet vara 50–70 % av enhetskostnaden. Optimering av remslayout är inte valfritt.
Sekundära operationerlägga till kostnad och hantering. En del som kräver manuell gradning efter pressning kostar mer än en del vars grad styrs i formen. In-die-tappning, in-die-gradning och in-die-inspektion minskar hanteringen och förbättrar konsistensen.
Grad, planhet och återfjädring – de tre pressande defekterna
Skorraär den grova kanten som finns kvar när formen skär genom materialet. Det kan inte elimineras – bara kontrolleras. Gradhöjden beror på formspelet, verktygets skärpa och materialtjocklek. För precisionspressning av metall anges grad av höjd och riktning. En grad på en kontaktyta ökar motståndet; en grad på en glidkant orsakar slitage.
Flathetförändringar efter utkastning. Böjning och formning medför restspänning. Delen är platt i formen och deformeras efter frigöring. Vi kontrollerar planheten genom avspänningsglödgning, genom att justera formen eller genom att mynta delen platt i en slutstation.
Springbackär den elastiska återhämtningen av materialet efter böjning. Böjningsvinkeln i formen är inte böjningsvinkeln i delen. För höghållfast stål och rostfritt kan återfjädringen vara 2–5°. Vi kompenserar genom att överböja formen - formvinkeln är skarpare än delvinkeln och materialet fjädrar tillbaka till den angivna vinkeln.
Progressive Die vs Single-Station – som passar din volym
| Faktor | Progressive Die | Single-station Die |
|---|---|---|
| Volym | 50 000+ stycken | 1 000–50 000 stycken |
| Verktygskostnad | Högre – flera stationer | Sänk – en operation |
| Cykeltid | Snabbare – komplett del per slag | Långsammare – flera pass |
| Dels komplexitet | Hög – böjning, håltagning, knackning i en stans | Låg – enkelt blank eller böj |
| Övergång | Längre – dö är tungt | Kortare – lättare form |
| Bäst för | Precisionspressar i högvolym | Prototyper, låg volym, enkla delar |
En progressiv tärningär motiverat när volymen amorterar verktyget och delens komplexitet kräver flera operationer. En enstationsdyna är bättre för prototyper och låg volym – där verktygskostnaden dominerar och delen är enkel.
Ett riktigt exempel – 0,8 mm rostfri kontaktfjäder
En tysk elektroniktillverkare behövde en 0,8 mm rostfri kontaktfjäder med en gradgräns på 0,05 mm, 0,1 mm planhet och en böjvinkel på 90° ±1°. Deras tidigare leverantör använde en bandlayout med 52 % materialutnyttjande och avgradade delarna för hand – gradhöjden varierade från 0,03 mm till 0,08 mm.
Vad vi gjorde annorlunda:
- Designade om remslayouten till 68 % materialutnyttjande – minskad spolförbrukning per del.
- Använde en progressiv form med in-die coining-kontrollerad gradriktning och planhet i formen, inte efter.
- Kompenserad återfjädring genom överböjning till 92°—delen sprang tillbaka till 90° ±0,5°.
- Verifierad gradhöjd och planhet med en optisk komparator på var 500:e bit.
- Skickade 800 000 stycken med noll gradavslag. Kunden eliminerade handgradning och minskade materialkostnaden med 18 %.
Detta är vadprecisionspressar av metallska leverera: inte bara en del som uppfyller ritningen, utan en del vars kostnad och konsistens är designad i remslayouten och formen.
Vanliga frågor
F1: Vilka toleranser kan du hålla på precisionsmetallpressningar?
S: Typiska toleranser är ±0,05 mm för hålposition och bockningsläge, ±0,1 mm för formhöjd och ±0,02 mm för präglingstjocklek. Gradhöjden regleras till 0,05 mm eller bättre. Planhet beror på delstorlek och material—0,1 mm kan uppnås för små fästen; större delar kan kräva avspänningsglödgning. Förprecisionspressar av metall, tolerans är en funktion av formkvalitet, pressstabilitet och materialkonsistens – inte enbart presstonnage.
F2: Kan du producera pressningar med tappning och gradning?
A: Ja. Progressiva matriser kan inkludera tappstationer, gradningsstationer och myntstationer – vilket eliminerar sekundära operationer och hantering. In-die gängning kräver en pålitlig bandhållare och en gängningsenhet synkroniserad med pressslaget. In-die-gradning utförs genom att mynta eller raka den skurna kanten. För precisionspressningar av metall med gängade hål eller strikta gradgränser, förbättrar in-die-operationer konsistensen och minskar enhetskostnaden.
F3: Vilken dokumentation kommer med en pressorder?
S: Varje beställning inkluderar en första artikelinspektionsrapport, materialcertifikat och en dimensionsrapport med faktiska uppmätta värden på kritiska egenskaper. För bilkunder och reglerade kunder tillhandahåller vi PPAP-dokumentation – inklusive processflöde, PFMEA, kontrollplan och kapacitetsstudier. Om din leverantör av precisionsmetallpressar inte kan tillhandahålla PPAP eller en första artikelrapport, bär du själv kvalitetsrisken. Nuote Metals tillhandahåller fullständig dokumentation under vårt ISO 9001:2015-system.
Hot Tags: Precisionspressning av metall, Kina Precisionspressning
Skicka förfrågan
Lämna gärna din förfrågan i formuläret nedan. Vi kommer att svara dig inom 24 timmar.
X
Vi använder cookies för att ge dig en bättre webbupplevelse, analysera webbplatstrafik och anpassa innehåll. Genom att använda denna sida godkänner du vår användning av cookies.
Sekretesspolicy