Produkter
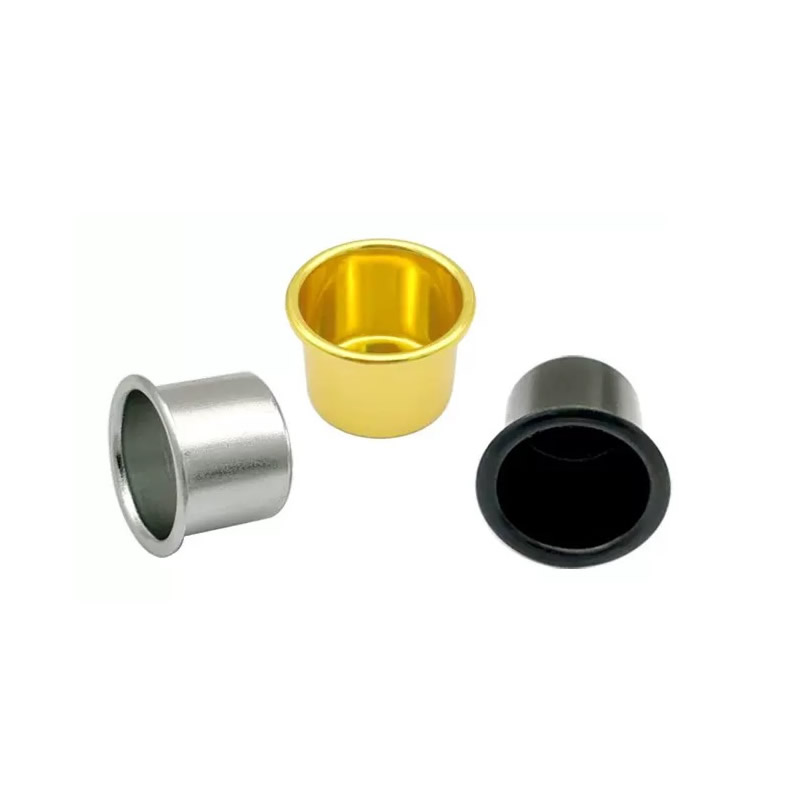
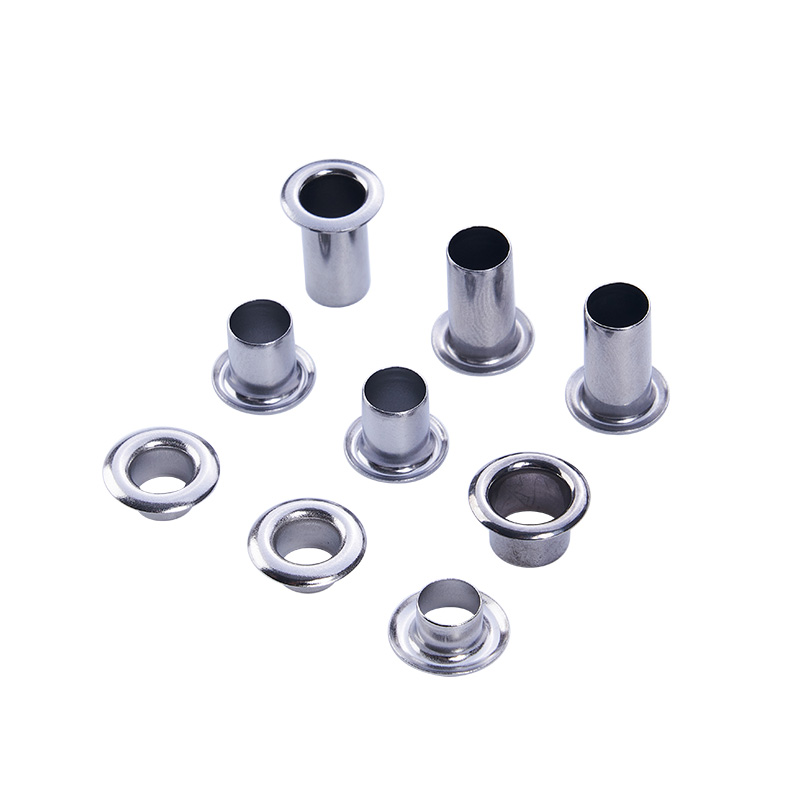
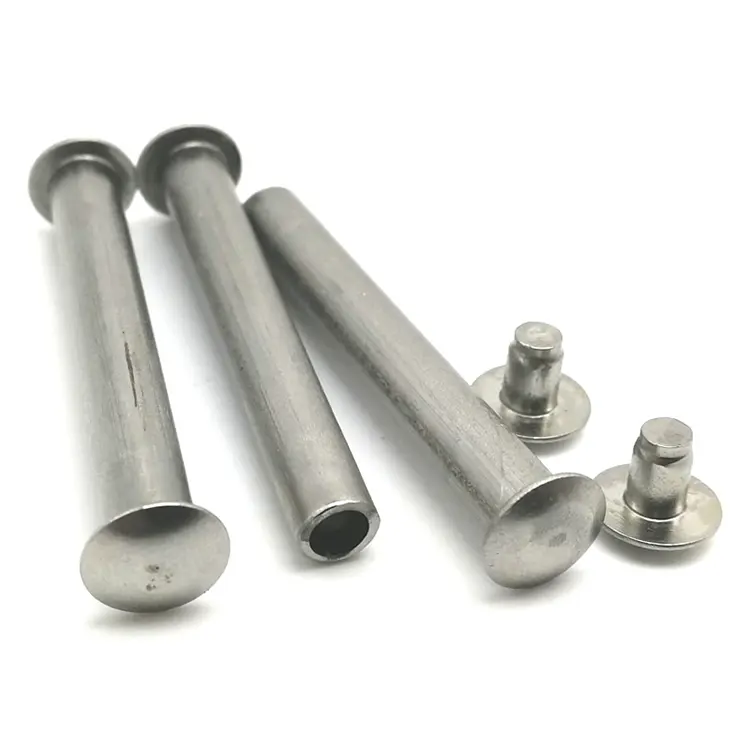

Djupdragen metallstämpling
En djupdragen del misslyckas på ett av två sätt - flänsen skrynklas eller sidoväggen går sönder. Båda styrs av samma tre variabler: ämneshållarens kraft, formradie och smörjning. Nuote Metals producerar djupdragna metallstämplar i Kina med dessa variabler anpassade till varje material och ritningssteg. Koppar, skal och höljen från 0,1 mm till 6,0 mm tjocka. PPAP dokumenterad.
Skicka förfrågan
Produktbeskrivning
En djupdragen del misslyckas på ett av två sätt. Flänsen skrynklas – materialet spänns eftersom ämneshållaren inte håller den platt. Eller sidoväggen går sönder - materialet sträcker sig bortom sin formningsgräns eftersom stanskraften är för hög och stansradien är för skarp. Rynkor och slitningar är motsatta misslyckanden: den ena kommer från för lite återhållsamhet, den andra från för mycket kraft.
Djupdragen metallstämpling är processen att balansera dessa två misslyckanden - att hålla flänsen tillräckligt platt för att förhindra skrynkling, samtidigt som materialet får rinna in i formen utan att riva sidoväggen. Balansen styrs av tre variabler: ämneshållarens kraft, formradie och smörjning. När alla tre är matchade till materialet och dragningsstadiet, ritar delen rent. När en har fel misslyckas delen — och felläget talar om för dig vilken variabel du ska ändra.
På Nuote Metals producerar vi djupdragna metalldelar med ämneshållarkraft, formradie och smörjning anpassade till varje material och dragsteg. Den här artikeln täcker de två fellägena, de tre variablerna och vad som ska verifieras innan du accepterar en djupdragen del.

Rynkor kontra rivning – Hur man läser misslyckandet
Felläget talar om vilken variabel som är fel. En skrynklig fläns och en trasig sidovägg är inte samma problem – och åtgärden är inte densamma.
| Felläge | Där det dyker upp | Rotorsak | Vad ska justeras |
|---|---|---|---|
| Flänsveckning | Ytterkant, mellan ämneshållare och form | Blankhållarens kraft för låg eller för hög | Justera tomhållarens kraft för att matcha scenen |
| Sidovägg rivning | Stansnäsa, nedre hörnet | Matrisradien för skarp, friktionen för hög | Öka formradien, förbättra smörjningen |
| Vägggallring | Stansnäsa, sidovägg | Dragförhållandet är för aggressivt för materialet | Minska dragförhållandet per steg |
| Apelsinskal | Sidoväggsyta | Grov kornstruktur, otillräcklig glödgning | Verifiera materialets kornstorlek, glödga före ritning |
Flänsveck uppstår när ämneshållaren inte kontrollerar flänsen. För lite kraft – materialet spänns. För mycket kraft—materialet kan inte flyta, och sidoväggen rivs i nästa dragning. Kraften måste anpassas till scenen.
Rivning av sidoväggen sker vid stansnäsan - punkten för den största belastningen. Orsakerna är en skarp formradie, hög friktion eller ett aggressivt dragförhållande. Fixeringen är inte mer blankhållarkraft - det gör rivningen värre.
Väggförtunning är en föregångare till rivning - väggen tunnas ut innan den går sönder. Om väggtjockleken vid stansnosen sjunker under 80 % av ämnets tjocklek är delen i riskzonen i nästa dragningssteg.
För dessa delar är felläget diagnostiken – den talar om för dig vilken variabel du ska ändra. En leverantör som ökar blankhållarens kraft för att fixa en reva kommer att göra rivningen värre. En leverantör som minskar kraften för att fixa en rynka kommer att göra rynkan värre.
Variabel 1 – Blank-Holder Force: The Wrinkle Control
Ämnehållaren håller flänsen platt medan stansen trycker in materialet i formen. Kraften måste vara tillräckligt hög för att förhindra skrynkling – men tillräckligt låg för att materialet ska kunna flyta inåt utan att rivas.
Hur ämneshållarens kraft förändras med material och scen:
- Första dragningen – högsta kraften – flänsen är störst och har störst risk att skrynklas.
- Andra dragningen – lägre kraft – flänsen är mindre och materialet är redan härdat.
- Rostfritt stål – högre kraft än kolstål – rostfritt arbetshärdar snabbare och motstår flöde.
- Aluminium – lägre kraft än stål – aluminium flyter lättare och skrynklar mindre.
Hur vi kontrollerar det:
- Hydraulisk kudde med tryckkontroll – inte en mekanisk fjäder.
- Kraftinställning per dragningssteg – inte en enda inställning för hela sekvensen.
- Kraftövervakning i formen – en lastcell upptäcker en förändring i kraft och signalerar pressen att justera.
I denna operation är ämneshållarens kraft inte ett enda nummer – det är en profil som förändras med dragningsstadiet och materialet.
Variabel 2 – Die Radius: The Tear Control
Formradien är krökningen som materialet flyter över när det kommer in i formen. En skarp radie koncentrerar töjningen - materialet sträcker sig mer vid radien och sidoväggen rivs vid stansnäsan. En större radie fördelar töjningen.
Minsta formradie per material:
- Kolstål – ≥6× materialtjocklek
- Rostfritt stål – ≥8× materialtjocklek
- Aluminium – ≥4× materialtjocklek
- Koppar – ≥5× materialtjocklek
Hur vi kontrollerar det:
- Formradie specificerad per material och tjocklek – inte ett standardvärde för alla delar.
- Bytbara stansinsatser – radien kan ökas utan att bygga om hela stansen om det första försöket går sönder.
- Radie polerad till Ra 0,2μm – en grov radie ökar friktion och rivningsrisken.
För djupdragning är formradien inte en detalj – det är skillnaden mellan en del som drar och en del som rivs.
Variabel 3 – Smörjning: Friktionskontrollen
Friktionen mellan ämnet och formen styr hur lätt materialet flyter. För mycket friktion – materialet motstår flöde, stanskraften ökar och sidoväggen rivs. För lite friktion – materialet flyter för lätt och ämneshållaren kan inte kontrollera flänsen.
Smörjmedel efter material:
- Kolstål – vanligt vattenbaserat eller oljebaserat dragsmörjmedel.
- Rostfritt stål – smörjmedel med hög filmhållfasthet – rostfria galler om filmen går sönder.
- Aluminium – vattenbaserat smörjmedel – oljebaserat kan fläcka ytan innan anodisering.
- Koppar – smörjmedel med hög viskositet – koppar galler lätt och kräver en film som stannar på ämnet.
Hur vi kontrollerar det:
- Smörjmedel anpassat till materialet – inte ett enda smörjmedel för alla metaller.
- Kontrollerad filmtjocklek – en konsekvent film, inte en översvämning.
- Rengöring före glödgning – kvarvarande smörjmedel kan förkolnas i ugnen och påverka nästa dragning.
Ett riktigt exempel – 304 rostfritt djupdraget hölje med flänsveck
En tysk pumptillverkare behövde ett 304 rostfritt hus med en väggtjocklek på 1,5 mm, 45 mm dragdjup och en fläns fri från rynkor. Deras tidigare leverantör ritade höljet i två steg – flänsen skrynklade sig vid första dragningen, och leverantören ökade styrkan på ämneshållaren för att fixa den. Rynkan försvann, men sidoväggen slet vid stansnäsan i det andra draget.
Vad vi gjorde annorlunda:
- Minskade blankhållarens kraft vid första dragningen – skrynklon orsakades av för mycket kraft, inte för lite. Kraften tryckte ihop flänsen och begränsade flödet.
- Ökade formradien från 6× till 9× materialtjocklek – den skarpare radien var koncentrerad spänning vid stansnosen.
- Bytte till ett smörjmedel med hög filmhållfasthet för rostfritt – standardsmörjmedlet gick sönder under dragtrycket.
- Lade till en mellanglödgning mellan dragningarna – återställd duktilitet före den andra dragningen.
- Skickade 180 000 stycken med noll rynkor och noll revor. Kunden justerade inkommande inspektion till ett prov på 5 stycken per parti – våra CMM- och planhetsdata accepterades som kvalitetsrekord.
Detta är vad djupdragen metallstämpling ska leverera:inte bara en kopp som mäter korrekt, utan en del vars fläns är platt och vars sidovägg är intakt – eftersom de tre variablerna matchades till materialet och dragningsstadiet, inte justerade genom försök och misstag.
Standardreferens:Dragförhållanden och formradier följer DIN 8584 (djupdragningsprocessstandard) och ISO 2768-mK såvida inte en snävare beskrivning anges. Pressutrustning: Aida och Schuler servopressar från 100 till 600 ton.
Vanliga frågor
F1: Varför skrynklas flänsen vid djupdragen metallstämpling?
S: Flänsveckning uppstår när ämneshållarens kraft inte matchar dragningsstadiet. För lite kraft – materialet spänns. För mycket kraft—materialet kan inte flyta, och sidoväggen rivs i nästa dragning. Om en ökning av kraften orsakar rivning, är det verkliga problemet formradien eller smörjningen – inte ämneshållaren. För djupdragen metallstämpling är skrynkling och sönderrivning motsatta misslyckanden - korrigeringen för den ena kan orsaka den andra om grundorsaken är feldiagnostiserad.
F2: Varför rivs sidoväggen i stansnäsan?
S: Rivning av sidoväggen inträffar vid punkten med högsta belastning. Orsakerna är: formradien för skarp, smörjningen otillräcklig, dragförhållandet för aggressivt eller materialet otillräckligt glödgat. Fixeringen är inte mer blankhållarkraft - det gör rivningen värre. Fixeringen är en större formradie, bättre smörjning, ett lägre dragförhållande eller en extra glödgning. Rivningsplatsen talar om vilken variabel som är fel - vid stansnäsan är det påfrestning; vid stansradien är det friktion.
F3: Vad driver kostnaden för djupdragna metalldelar?
S: Tre faktorer: antal dragsteg, glödgningscykler och formkomplexitet. En del som kräver tre dragningar och två glödgning kostar mer än en del som kräver en dragning – presstiden, glödgningstiden och hanteringen mellan stegen ökar kostnaden. Formradien och kudden för ämneshållaren ökar verktygskostnaden - en hydraulisk kudde är dyrare än en mekanisk fjäder. Vi tillhandahåller en kostnadsfördelning tillsammans med offerten, som visar vilket steg som driver priset.
F4: Vad är den minsta beställningskvantiteten för djupdragna metalldelar?
S: För en ny djupdragningsmatris är minimibeställningen vanligtvis 30 000 stycken – under det dominerar verktygskostnaden. För prototyper eller körningar med låga volymer kan vi producera delar i ett steg eller genom att snurra – minst 1 000 stycken. För delar som redan är i produktion kan återkommande beställningar vara så låga som 10 000 stycken. Vi granskar volymen och dragförhållandet innan vi rekommenderar rätt verktygsmetod.
F5: När är djupteckning inte rätt process?
S: Djupritning är inte det rätta valet när: (1) dragdjupet är mindre än 0,5× diametern—en standardstans med en formad urtagning är billigare; (2) volymen är under 5 000 stycken - verktygskostnaden kan inte amorteras, och spinning eller bearbetning kan vara mer ekonomiskt; (3) materialet är för tjockt i förhållande till diametern – stanskraften överstiger presskapaciteten och varmformning eller bearbetning krävs. För djupdragen metallstämpling talar vi om för dig när processen inte passar – innan du investerar i verktyg.
F6: Kan du ge DFM-feedback innan jag gör en beställning?
A: Ja. Skicka oss en ritning med material, tjocklek, dragdjup och flänskrav. Vårt ingenjörsteam beräknar dragförhållandet, kontrollerar formradien mot materialet och bekräftar om delen kan dras i det antal steg du förväntar dig – eller om den behöver fler glödgning eller ett större ämne. För ett dragdjup som är större än 1,5× diametern, kan vi rekommendera en testremsa eller en första artikel innan vi börjar med produktionsverktyg.
Skicka förfrågan
Lämna gärna din förfrågan i formuläret nedan. Vi kommer att svara dig inom 24 timmar.


X
Vi använder cookies för att ge dig en bättre webbupplevelse, analysera webbplatstrafik och anpassa innehåll. Genom att använda denna sida godkänner du vår användning av cookies.
Sekretesspolicy