Produkter
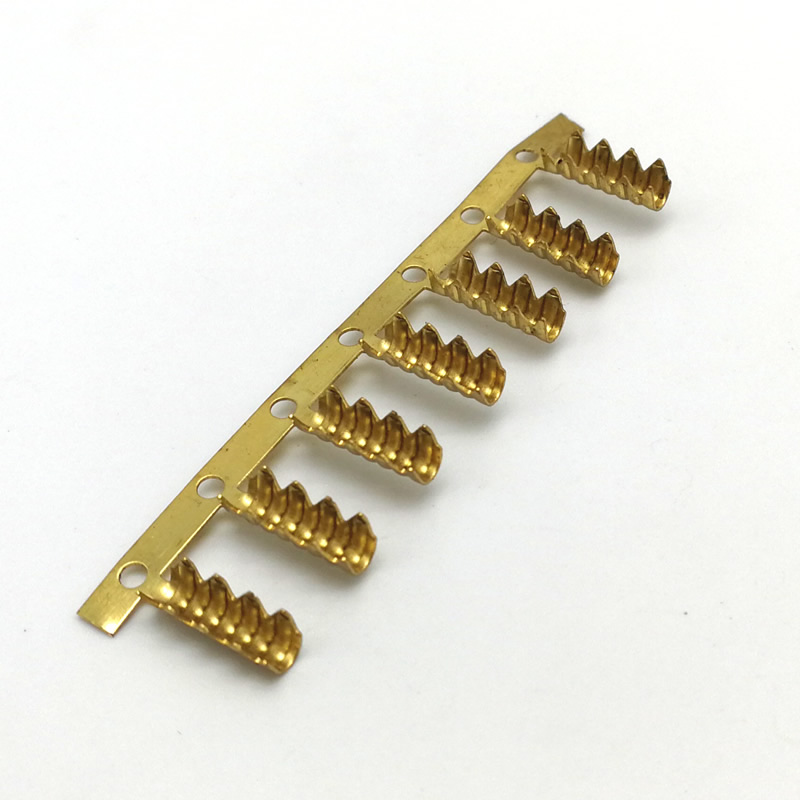
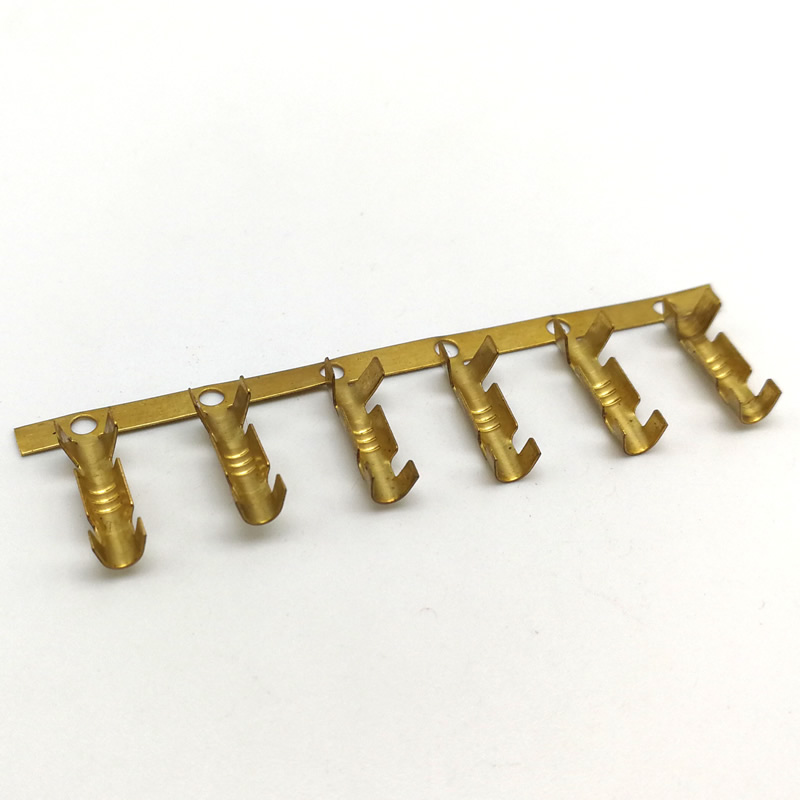
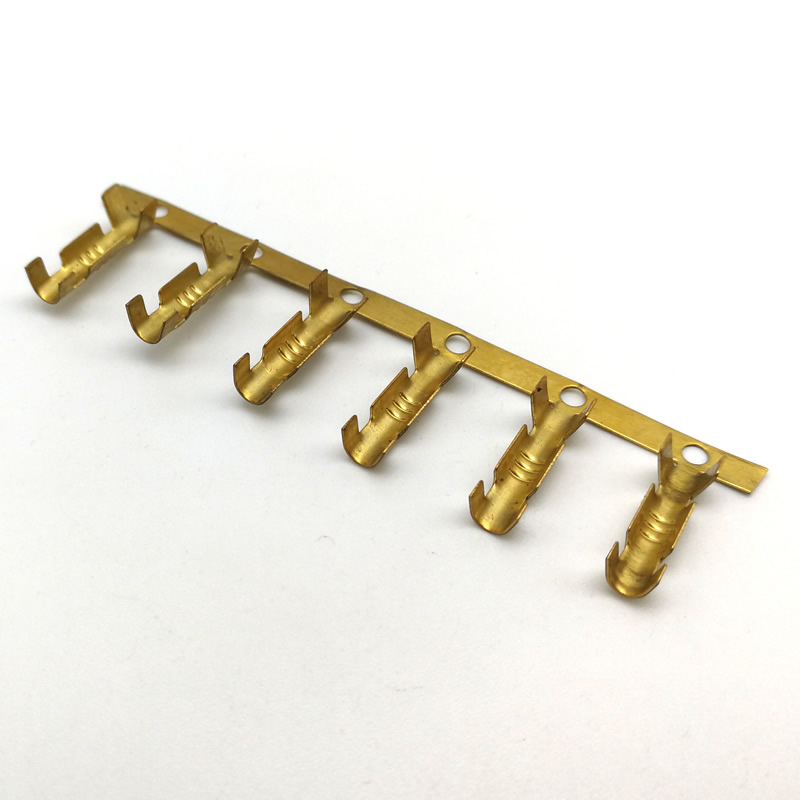
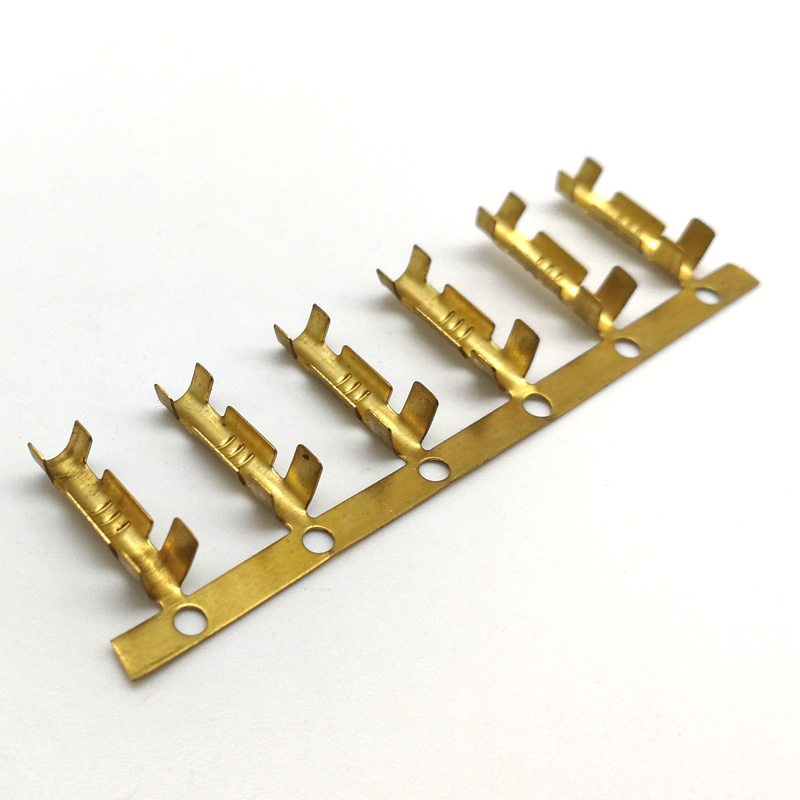
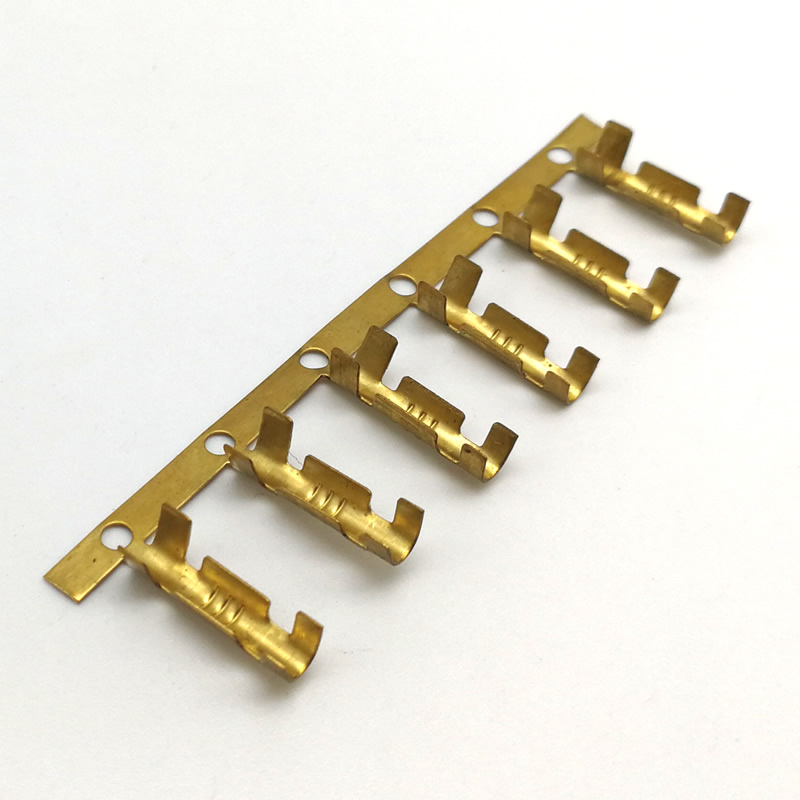
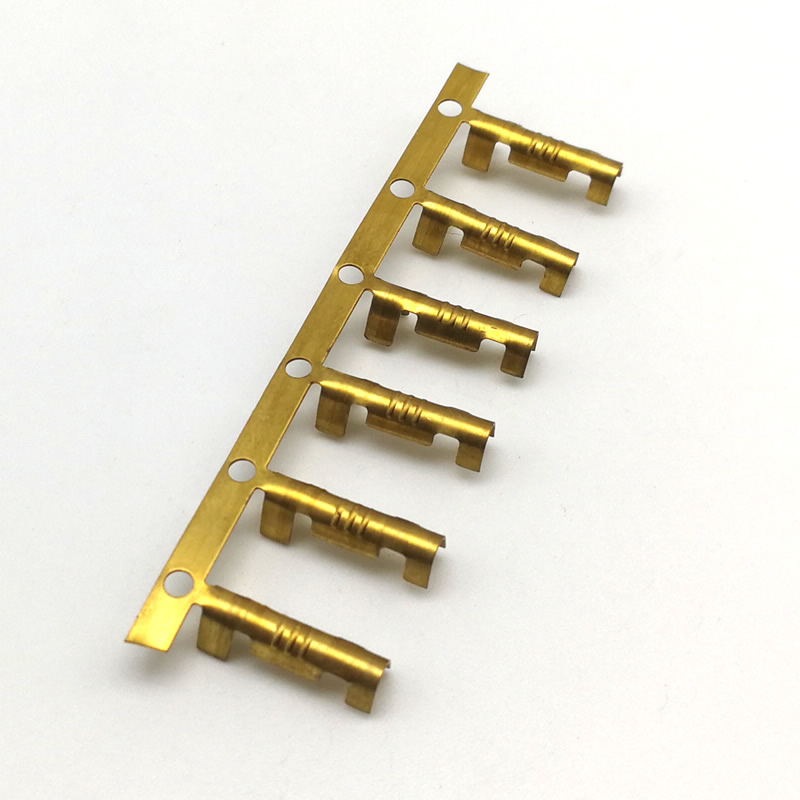
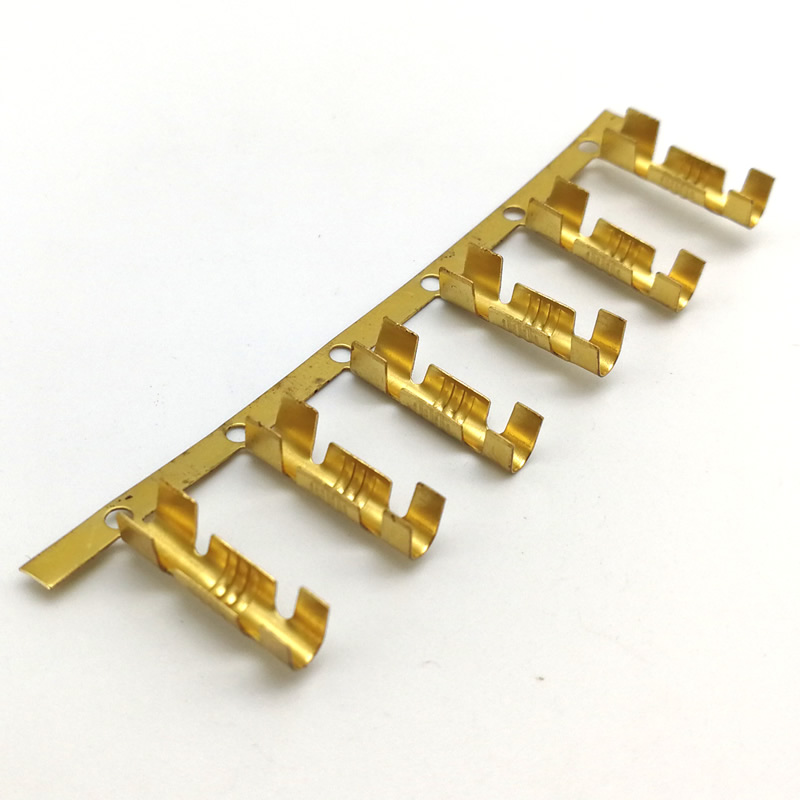
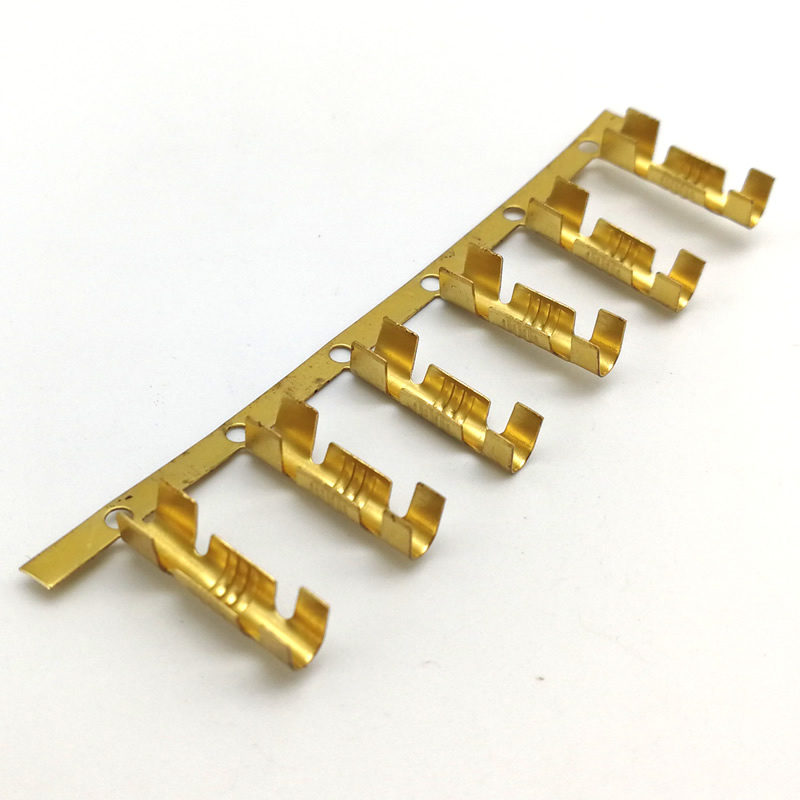
Crimp mässingsterminal
En krimpterminal av mässing bedöms inte efter dess form – den bedöms av anslutningen den gör efter krimpning. Crimphöjden, crimpbredden och dragkraften avgör om terminalen håller tråden i 20 år eller inte går sönder under den första vibrationscykeln. Nuote Metals producerar krimpmässingsterminaler i Kina med krimphöjd och dragkraft verifierad enligt IEC 60352-2 — på terminalen, på tråden och på den färdiga crimpningen. Mässing C26000 och C26800.
Skicka förfrågan
Produktbeskrivning
Crimp-mässingsterminaler är anslutningen mellan ledningen och enheten – i bilkablar, apparatledningar och industriella kontrollpaneler. De bedöms efter krimpningen, inte efter stämplingen. En terminal som mäter korrekt men krymper dåligt är ett fältfel som väntar på att hända.
På Nuote Metals producerar vi crimpterminaler med crimpparametrarna verifierade – inte bara de stämplade måtten. Den här artikeln täcker de tre crimpparametrarna, valet av mässingskvalitet, plätering som påverkar krimpbarheten och vad som ska verifieras innan du accepterar en crimpterminalleverans.
De tre crimpparametrarna som bestämmer anslutningen
En krimpning är en kontrollerad deformation - terminalcylindern komprimeras runt trådsträngarna och metallen rinner in i mellanrummen mellan trådarna. Kvaliteten på krimpningen beror på tre parametrar.
| Parameter | Vad den kontrollerar | Typisk specifikation | Mätmetod |
|---|---|---|---|
| Crimphöjd | Kompressionsförhållande för pipan | ±0,05 mm av nominellt | Crimphöjdmätare, optisk komparator |
| Crimp bredd | Kontaktyta mellan pipan och vajern | ±0,1 mm av nominellt | Crimpbreddsmätare |
| Dragkraft | Mekanisk styrka hos anslutningen | Enligt IEC 60352-2, baserat på trådmätare | Dragprovare |
Crimphöjdär den mest kritiska parametern. För högt – pipan är inte tillräckligt komprimerad, strängarna är lösa och dragkraften misslyckas. För lågt – pipan är överkomprimerad, strängarna skadas och motståndet ökar. Den nominella krimphöjden ställs in av trådmåttet och tjockleken på anslutningshylsan – och den måste hållas till ±0,05 mm.
Crimp breddh bestämmer kontaktytan. För smal - kontaktytan är liten och motståndet stiger. För bred - pipan kan spricka i kröken. Bredden ställs in av crimpverktyget – inte av terminalen ensam.
Dragkraft är resultatet– det är testet som bekräftar att crimphöjden och -bredden är korrekta. Kravet på dragkraft beror på trådens tjocklek – för en 0,5 mm² tråd är minimum vanligtvis 60–80N; för en 2,5 mm² tråd, 200–250N. Testet är destruktivt – det utförs på ett prov från varje batch, inte på varje terminal.
För krimpmässingsterminaler är krimphöjden och -bredden processparametrarna - dragkraften är beviset. En leverantör som skickar terminaler utan en dragkraftsrapport verifierar inte anslutningen – de verifierar stämplingen.
Val av mässingsklass – varför C26000 inte alltid är svaret
Crimpterminaler är stämplade från mässing – men mässingskvaliteten avgör hur terminalen krymper, hur den motstår stressavslappning och hur den presterar i fält.
| Kvalitet | Koppar/Zink | Krympbarhet | Stressavslappningsmotstånd | Typisk tillämpning |
|---|---|---|---|---|
| C26000 | 70/30 | Utmärkt – mjuk, formas lätt | Måttlig | Allmän ledning, konsument |
| C26800 | 65/35 | Bra - något svårare | Måttlig | Fordon, apparat |
| C22000 | 90/10 | Rättvis — hårdare, fjädrare | Bra | Hög tillförlitlighet, industriell |
C26000(patron mässing) är standarden för crimpterminaler—70 % koppar, 30 % zink. Den är tillräckligt mjuk för att krympa utan att spricka, och den hårdnar under crimpningen – den krympta anslutningen är starkare än den glödgade terminalen. Men C26000 stress-slappnar av vid förhöjda temperaturer – kontaktkraften sjunker med tiden i högtemperaturapplikationer.
C26800(gul mässing) är något hårdare - 65/35 koppar-zink. Den krymper bra men kräver lite högre crimpkraft. Den används i fordons- och apparatterminaler där temperaturen är måttlig.
C22000(kommersiell brons) är 90/10 koppar-zink - hårdare och fjädrare än C26000. Den motstår stressavslappning bättre, men den är svårare att krympa – pipan kan spricka om crimphöjden är för låg. Den används i högtillförlitliga industriterminaler där anslutningen måste hålla i årtionden.
Avvägningen:En mjukare mässing (C26000) krymper lätt men slappnar av vid temperatur. En hårdare mässing (C22000) motstår avslappning men spricker om den överkrymps. Betyget väljs för ansökan – inte enbart för stämplingen.
Standardreferens:Crimpkvaliteten är verifierad enligt IEC 60352-2 (lödfria anslutningar – krimpade anslutningar). Dragkraftskrav följer UL 486A för trådanslutningar och EIA-364-38 för dragprovning.
Plätering – Hur tenntjocklek påverkar krimpbarheten
Pläteringen på en crimpterminal är inte kosmetisk – den bestämmer kontaktmotståndet, korrosionsbeständigheten och krimpbarheten. En plåt som är för tunn slits igenom under pressningen; för tjock, och plätering spricker vid krimpböjen.
Tennplätering är standarden för crimp-mässingsterminaler – 5–10 μm tjocklek. Den är lödbar, korrosionsbeständig och krymper bra. Men tjockleken måste kontrolleras - ett 15 μm plåtskikt är sprödare än ett 5 μm skikt, och det spricker vid krimpböjen.
Hur vi kontrollerar det:
- Pläteringstjocklek med XRF—verifierad på varje batch, 5–10μm.
- Crimpförsök före produktion – en provterminal krymps och tvärsnitts för att bekräfta att plätering inte spricker vid böjen.
- Rull-till-rulle-plätering – enhetlig tjocklek, inga hanteringsskador.
För krimpmässingsterminaler är plätering en del av krimpningsprocessen – inte ett efterbearbetningssteg. En terminal med sprucken plätering vid krympningen är ett korrosionsställe - basmetallen är exponerad och anslutningen misslyckas.
Ett riktigt exempel – dragkraftsfel vid 0,1 mm krimphöjd
En tysk fordonsleverantör behövde en krimpmässingsterminal för en 0,75 mm² tråd – dragkraft på minst 120N enligt IEC 60352-2. Deras tidigare leverantör stämplade terminalen korrekt men kontrollerade inte krimphöjden – krimpningen var 0,1 mm för hög och 8 % av krimparna klarade inte dragkraftstestet.
Vad vi gjorde annorlunda:
- Mät crimphöjden på terminalen - cylindertjockleken var 0,25 mm och den nominella crimphöjden var 1,15 mm. Den tidigare leverantören pressade vid 1,25 mm - pipan var inte tillräckligt komprimerad.
- Justerade crimpverktyget – crimphöjden var inställd på 1,15 mm ±0,05 mm.
- Verifierade dragkraften på ett prov från varje batch—120N minimum. Den första batchen passerade på 135N i genomsnitt.
- Använd C26800-mässing - något hårdare än C26000, bättre motståndskraft mot stressavslappning för temperaturen under huven.
- Skickade 2 miljoner terminaler utan dragkraftsfel. Kunden eliminerade inkommande inspektion för dragkraft.
Detta är vad crimp-mässingsterminaler ska leverera: inte bara en terminal som matchar dess ritning, utan en terminal som håller tråden – eftersom crimphöjden och dragkraften mättes, inte antogs.
Vanliga frågor
F1: Vilken är den viktigaste parametern för en crimp-mässingsterminal?
S: Krimphöjden – den bestämmer trummans kompression runt trådtrådarna. För högt och trådarna är lösa – dragkraften misslyckas. För lågt och strängarna skadas - motståndet ökar. Crimphöjden måste hållas till ±0,05 mm och dragkraften måste verifieras på ett prov från varje batch enligt IEC 60352-2. För krimpmässingsterminaler är krimphöjden processparametern – dragkraften är beviset.
F2: Varför spelar mässingskvalitet någon roll för crimpterminaler?
S: Mässingskvaliteten bestämmer krimpbarheten och spänningsavslappningsmotståndet. C26000 är mjukare – den krymper lätt men slappnar av vid förhöjda temperaturer. C22000 är svårare – den motstår avslappning men spricker om den krymps för mycket. C26800 är balansen – tillräckligt hård för biltemperaturer, mjuk nog att krympa utan att spricka. För crimpterminaler väljs graden för appliceringstemperaturen och crimpkraften – inte enbart för stämplingen.
F3: Kan du tillhandahålla dragkraftstestrapporter med försändelsen?
A: Ja. Varje batch levereras med en dragkraftsrapport – testresultaten från ett prov av krimpade terminaler, crimphöjd och breddmått och trådmätaren som används för testet. Rapporten är enligt IEC 60352-2 och UL 486A. För mässingsterminaler i fordons- eller apparattillämpningar är dragkraftsrapporten en del av PPAP-paketet – inte ett valfritt dokument.
F4: Hur kontrollerar du pläteringstjockleken på crimpterminaler?
S: Vi verifierar pläteringstjockleken med XRF på varje batch—5–10 μm tenn. Före produktionen pressar vi en provterminal och tvärsnittar den för att bekräfta att pläteringen inte spricker vid krimpböjen. En plätering som är för tjock spricker; för tunt, det sliter igenom. För crimp-mässingsterminaler är plätering en del av crimpprocessen - inte en kosmetisk finish. Vi erbjuder även rulle-till-rulle-plätering för jämn tjocklek och inga hanteringsskador.
Skicka förfrågan
Lämna gärna din förfrågan i formuläret nedan. Vi kommer att svara dig inom 24 timmar.


X
Vi använder cookies för att ge dig en bättre webbupplevelse, analysera webbplatstrafik och anpassa innehåll. Genom att använda denna sida godkänner du vår användning av cookies.
Sekretesspolicy