Produkter
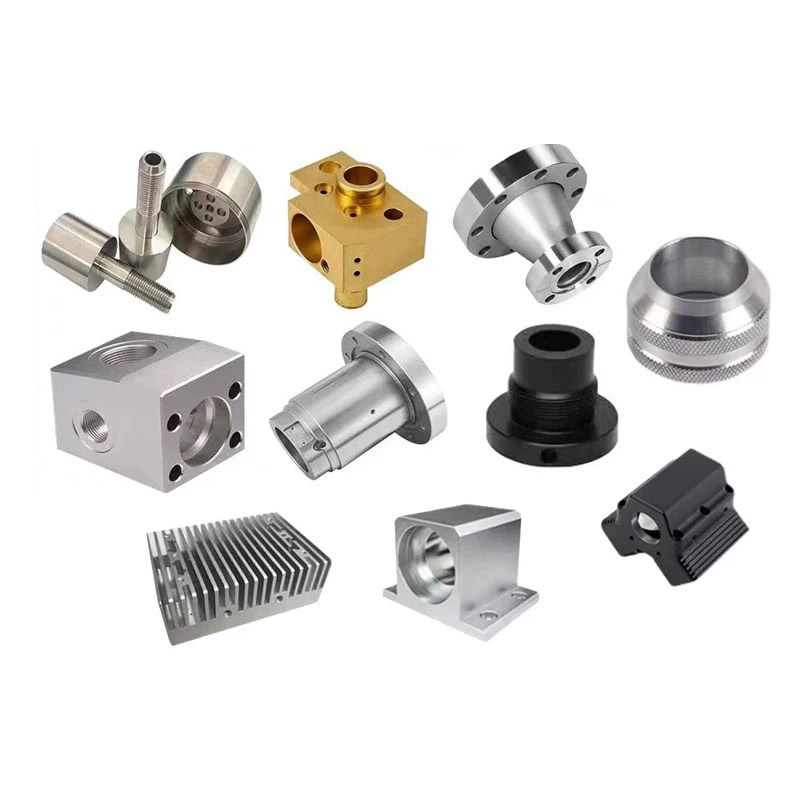
Svarvade och frästa delar
Inte alla svarvade och frästa delar behöver ett 5-axligt fräs-varvcentrum. Vad den behöver är en installationsplan som matchar funktionsrelationerna: funktioner som måste passa in i en uppsättning; funktioner som inte kan flyttas mellan maskiner. Nuote Metals producerar svarvade och frästa delar i Kina med installationsplanering som drivs av ritningens funktionsrelationer – inte av maskinens kapacitetslista. ±0,005 mm på kritiska relationer.
Skicka förfrågan
Produktbeskrivning
Svarvade och frästa delar – Funktionsrelationen avgör installationen
En svarvad och fräst del citeras ofta som "fräs-varv" - en maskin, en installation, klar. Men inte alla delar behöver det. Vad den behöver är en installationsplan som matchar funktionsrelationerna på ritningen. Ett korshål som måste passa in med en borrning inom 0,02 mm behöver en installation – förhållandet kan inte överleva en återklämning. En monteringsplatta som bara behöver vara parallell med axeln inom 0,1 mm kan fräsas i en andra uppsättning – toleransen är tillräckligt lös för att absorbera datumförskjutningen.
Svarvade och frästa delar definieras inte av maskinen – de definieras av förhållandet mellan funktioner. Installationsplanen följer relationerna: täta relationer går i en uppsättning; lösa relationer kan flytta. En leverantör som fräser allt på ett 5-axligt centrum överbearbetar de lösa detaljerna. En leverantör som flyttar allt mellan maskiner tappar de täta relationerna.
På Nuote Metals producerar vi svarvade och frästa detaljer med inställningsplanering som drivs av ritningens funktionsrelationer. Den här artikeln täcker de tre relationstyperna, när separata inställningar är acceptabla och vad som ska verifieras innan du accepterar en del.
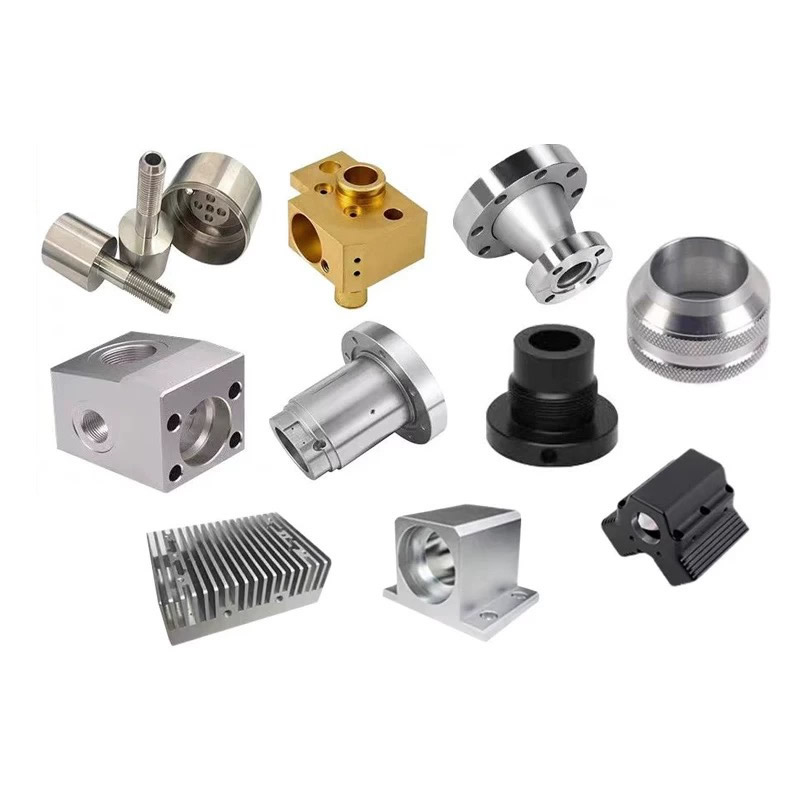
Tre funktionsrelationer som kräver en installation
Beslutet att använda en eller två inställningar är inte en preferens – det bestäms av toleransen mellan funktionerna.
| Funktionsförhållande | Exempel | Tolerans som kräver en installation | Vad händer om delas |
|---|---|---|---|
| Tvärhål att borra | Hydraulisk port till huvudhål | Position ≤0,03 mm | Återklämma förskjuter hålet med OD-toleransen |
| Platt till axel | Montering platt på axelaxeln | Parallellism ≤0,02 mm | Den andra inställningen refererar till en annan yta |
| Slits att borra | Kilspår till lagerhål | Symmetri ≤0,05 mm | Fixturbyte roterar slitsen i förhållande till hålet |
Tvärhål att borraär det vanligaste förhållandet som kräver en konfiguration. Tvärhålet måste skära hålet i rätt position – om delen kläms igen och fixturen refererar till ytterdiametern förskjuts tvärhålet med OD-toleransen. En 0,05 mm OD-tolerans blir ett 0,05 mm korshålspositionsfel – utanför kravet på 0,03 mm.
Platt till axelkräver en inställning när parallelliteten är snäv. En monteringsplatta som måste vara parallell med axelns axel inom 0,02 mm kan inte fräsas i en andra uppsättning – den andra fixturen refererar till en annan yta och parallelliteten driver.
Slits att borrakräver en installation när symmetrin är tät. Ett kilspår som måste vara symmetriskt med lagerhålet inom 0,05 mm kan inte överleva ett fixturbyte – spåret roterar i förhållande till hålet.
För svarvade och frästa delar avgör förhållandet – inte antalet funktioner – installationsplanen.
Standardreferens:Positions- och parallellitetstoleranser följer ASME Y14.5 och ISO 1101 såvida inte en snävare beskrivning anges.
När separata inställningar är acceptabla
Inte alla funktioner behöver en installation. Funktioner med lösa relationer kan flyttas mellan maskiner – och att flytta dem är billigare än att lägga till en 5-axlig installation.
Funktioner som kan flytta:
- Monteringshålmed positionstolerans ≥0,1 mm—re-clamp shift absorberas av toleransen.
- Lägenhetermed parallellitet ≥0,05 mm – den andra fixturen är tillräckligt noggrann.
- Gängade portarmed position ≥0,1 mm – gängingreppet absorberar mindre snedställning.
- Gradning och fasning— Inget förhållande till datumet alls.
Kostnadsavvägningen:En 5-axlig kvarnsvarvcentral kostar mer per timme än en svarv eller en 3-axlig kvarn. Om hälften av funktionerna kan flyttas till en andra installation, är delen billigare att tillverka på en svarv plus en kvarn – inte på en kvarnsvarvcentral. Installationsplanen är lika mycket ett kostnadsbeslut som ett toleransbeslut.
Ett vanligt misstag:Citerar varje svarvad och fräst del på ett 5-axligt centrum eftersom "det är mer exakt." För delar med lösa relationer, lägger den 5-axliga mitten till kostnad utan att lägga till mervärde – den andra installationen skulle ha hållit toleransen ändå.
Utrustning och kapacitet
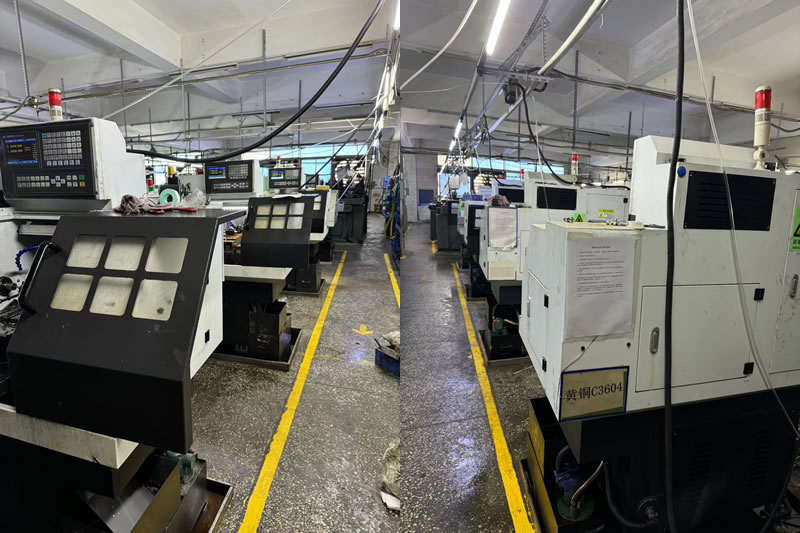
Nuote Metals driver både 5-axliga frässvarvcenter och separata svarvar och bearbetningscenter – så installationsplanen följer delen, inte maskinens tillgänglighet.
- 5-axliga fräs-varvcentra(DMG MORI NHX 5000, Mazak Integrex)—för delar med snäva funktionsförhållanden.
- CNC-svarvar med spänningsförande verktyg(Haas ST-20Y)—för svarvade delar med enkla korshål och plattor.
- 3-axliga och 4-axliga bearbetningscentra—för sekundär fräsning på lösa detaljer.
- CMM med skanningssond(Zeiss Contura 7/10/6) – fixerad på bearbetningsdatum.
Certifiering:ISO 9001:2015 (certifikat tillgängligt på begäran). Årlig kapacitet: 2,5 miljoner svarvade och frästa delar inom hydraulik-, medicin- och bilprogram.
Begränsning:Den relationsbaserade installationsplanen förutsätter att de snäva funktionerna är tillgängliga i en chucking. För delar med snäva relationer i båda ändar – som kräver två inställningar oavsett – granskar vi datumöverföringen och kan rekommendera en annan geometri eller en funktionell mätare.
Ett riktigt exempel – två relationer, två inställningar, 20 % kostnadsbesparing
En tysk bilsensortillverkare behövde ett 6061 aluminiumhus med ett svarvt hål, en fräst monteringsyta på 0,02 mm parallellitet med hålets axel och fyra monteringshål vid ±0,15 mm.
Vad vi rekommenderade:
- En uppsättning för hålet och monteringsytan—5-axligt valsvarvcentrum, parallelliteten hålls vid 0,015 mm.
- Andra uppsättningen för de fyra monteringshålen—3-axlig fräs, återklämförskjutningen absorberas av ±0,15 mm-toleransen.
- Den tidigare leverantören citerade hela delen på ett 5-axligt centrum—20% dyrareän den delade planen.
En läxa vi lärde oss:Tidigt i vårt setup-planeringsprogram delade vi upp en del med ett 0,04 mm slits-till-borrsymmetrikrav över två uppsättningar. Återklämmans rotation flyttade spåret med 0,06 mm—3 % av partiet skrotades. Sedan dess har spår-till-hålsymmetri under 0,05 mm alltid bearbetats i en uppsättning.
Begränsning:Den delade planen är validerad för denna geometri - det täta förhållandet är på hålets yta och de lösa hålen är på flänsen. Om ett tätt förhållande var på flänsänden skulle splittringen inte fungera.
Skickade 2 000 delar utan monteringsfel. Det här är vad svarvade och frästa delar ska leverera: inte den mest kapabla maskinen, utan installationsplanen som matchar relationerna – snäva funktioner i en installation, lösa funktioner där de hör hemma.
Vanliga frågor
F1: Hur vet jag vilka funktioner som behöver en installation på en svarvad och fräst del?
S: Matcha egenskapsrelationen till toleransen. Ett tvärhål att borra i position ≤0,03 mm behöver en installation. En platt till axel med parallellitet ≤0,02 mm behöver en installation. En slits att borra vid symmetri ≤0,05 mm behöver en installation. Funktioner med toleranser ≥0,1 mm kan vanligtvis flyttas till en andra uppställning – återklämförskjutningen absorberas. För svarvade och frästa delar avgör förhållandet – inte antalet funktioner – installationsplanen.
F2: Är ett 5-axligt frässvarvscentrum alltid bättre för dessa delar?
S: Nej – det är bättre för delar med snäva funktionsrelationer. För delar med lösa relationer, lägger den 5-axliga mitten till kostnad utan att lägga till värde – den andra uppsättningen håller toleransen. Maskinen är vald för relationen, inte för kapacitetslistan. En del med ett snävt tvärhål och tio lösa hål kan vara billigare på en svarv plus en fräs – inte på en kvarnsvarvscentral.
F3: Vad händer om en tight funktion delas mellan två inställningar?
S: Återklämförskjutningen ökar funktionspositionen. En 0,05 mm OD-tolerans blir ett 0,05 mm korshålspositionsfel – utanför ett krav på 0,03 mm. Om toleransen är tillräckligt snäv kan den delade uppsättningen inte hålla den – funktionen måste bearbetas i en uppsättning, eller så måste referenspunkten överföras med en funktionsmätare.
F4: Tillför den delade installationsplanen kostnader för fixturer eller inspektion?
S: Den delade planen lägger till en andra fixtur och ett andra inspektionssteg – men det sparar tid för den 5-axliga maskinen. För delar med lösa funktioner är den totala kostnaden lägre med den delade planen. Vi tillhandahåller en kostnadsuppdelning som visar fixtur- och inspektionskostnaden mot den 5-axliga maskintiden - så att du kan se vilken plan som är billigare för din del.
Skicka förfrågan
Lämna gärna din förfrågan i formuläret nedan. Vi kommer att svara dig inom 24 timmar.
X
Vi använder cookies för att ge dig en bättre webbupplevelse, analysera webbplatstrafik och anpassa innehåll. Genom att använda denna sida godkänner du vår användning av cookies.
Sekretesspolicy