Produkter
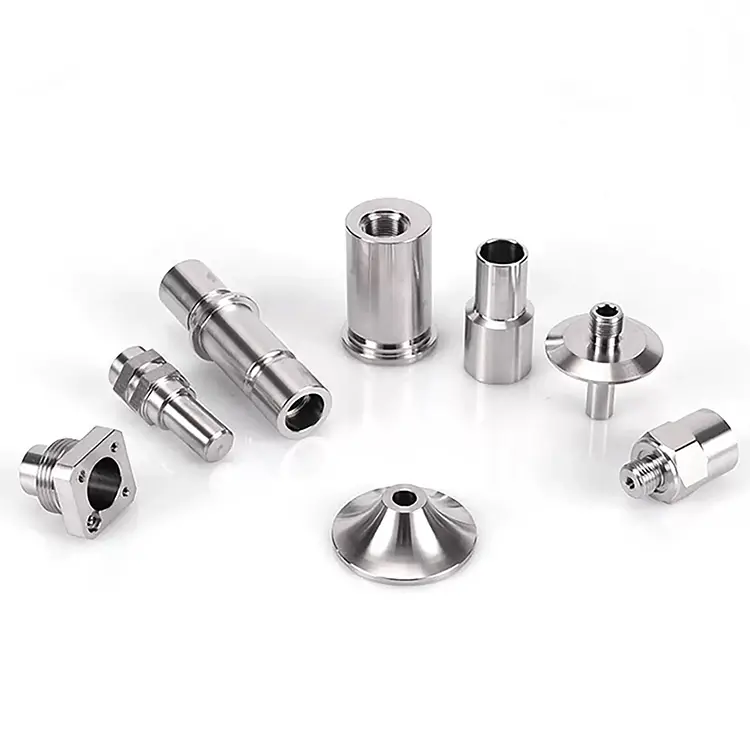
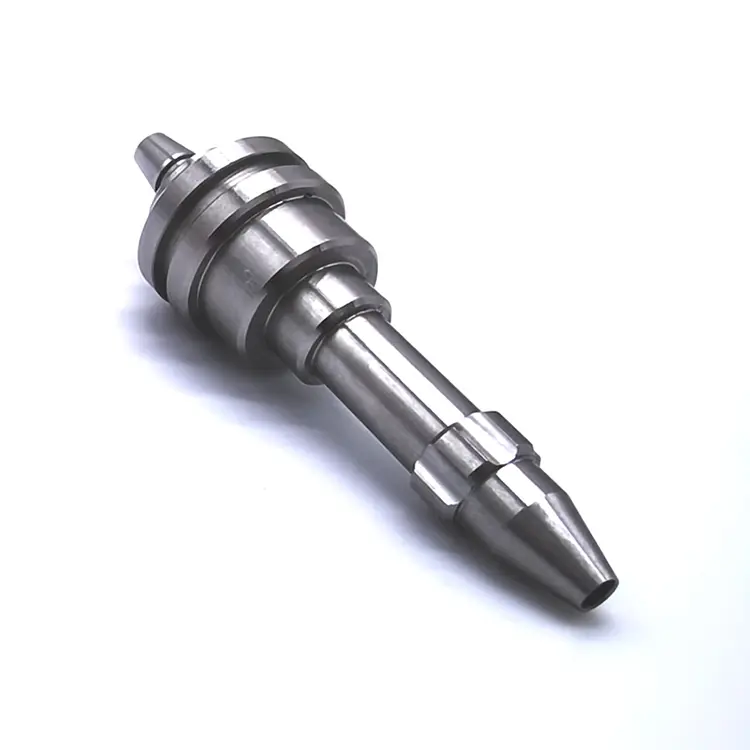
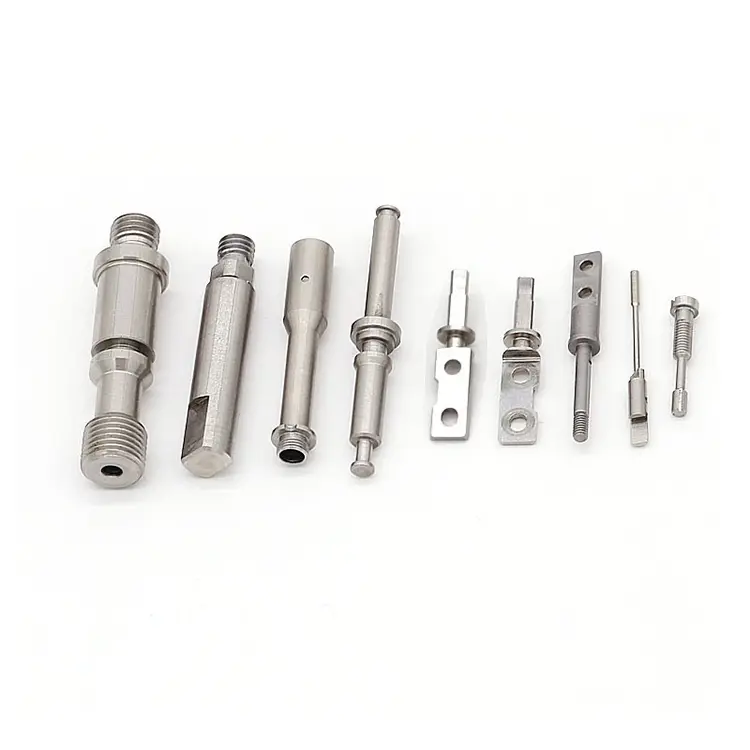
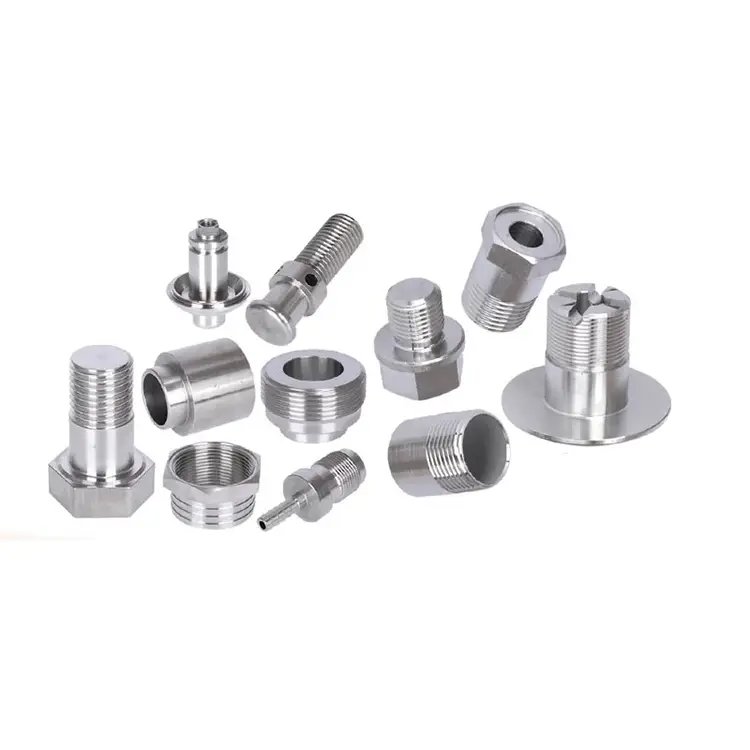
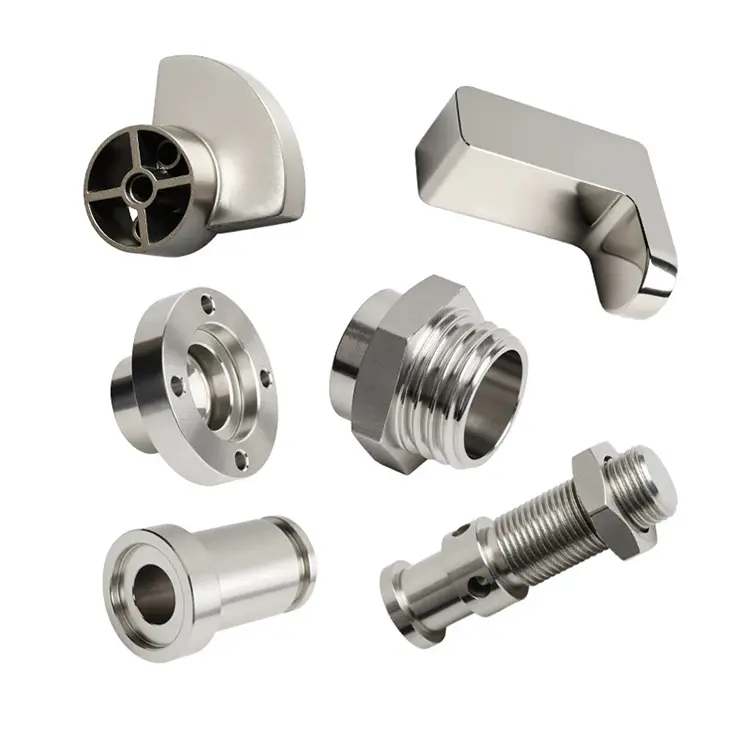
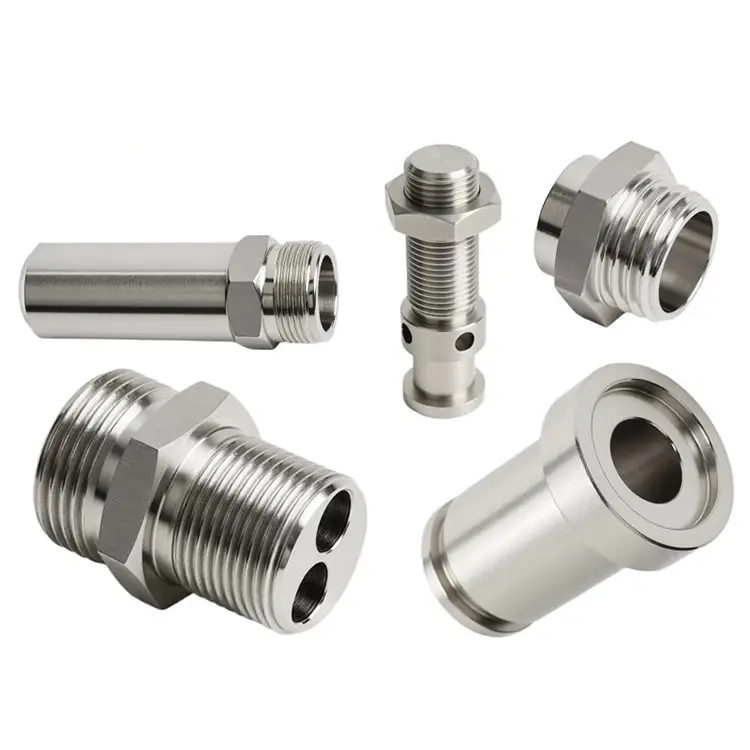
Svarvdelar i rostfritt stål
Nuote Metals erbjuder svarvdetaljer i rostfritt stål med hög precision, vi finns i Dongguan, Kina. Bearbetning av rostfritt stål är processen att forma rostfritt stål genom att skära bort materialet i ett arbetsstycke eller genom att bearbeta en inre radie i ytan.
Skicka förfrågan
Produktbeskrivning
Svarvdelar i rostfritt stål – när korrosionsbeständighet möter bearbetningssvårigheter
Rostfritt stål är inte bara "stål som inte rostar". Det är en familj av legeringar som hårdnar aggressivt, producerar trådiga spån som omsluter verktyg och kräver ytintegritet som kolstål aldrig kräver. Många maskinverkstäder behandlar rostfritt stål som 1045 kolstål – och resultatet är dålig finish, kort livslängd och höga skrothastigheter.
Nuote Metals bearbetar rostfria svarvdelar annorlunda. Vi väljer verktyg, kylmedel och skärparametrar specifikt för rostfritt. Vi verifierar ytintegriteten, inte bara dimensioner. Och vi förstår att för medicinska, livsmedels- och marina kunder är en repa eller en utsmetad yta en funktionsdefekt – inte en kosmetisk.
Den dolda kostnaden för rostfri svarvning – det är inte materialet, det är skrotet
Stånglager i rostfritt stål kostar mer än kolstål – men det är inte där projekt går över budget. Den verkliga kostnaden är skrot: delar som misslyckas med ytfinish, dimensionell drift eller passiveringskrav. Tre fellägen står för de flesta rostfria svarvförluster.
1. Arbetshärdande drift.
Rostfritt arbetshärdar när verktyget skaver istället för skär. Ytan blir hårdare än underlaget, mattande nästa passage och pressar dimensionen ur tolerans. När operatören märker är dussintals delar skrot.
2. Spånlindning och ytskador.
Rostfritt producerar trådiga, gummiaktiga spån – speciellt 304 och 316. Om spån lindas runt verktyget eller delen repar de ytan. För medicinska delar och livsmedelsdelar kan en Ra 0,4 μm finish bli Ra 1,6 μm på några sekunder.
3. Inkonsekvent passivering.
Rostfritt bygger på ett passivt kromoxidskikt för korrosionsbeständighet. Om bearbetningen smetar ut ytan eller lämnar inbäddade järnpartiklar, misslyckas passiveringen. Delen kan se ren ut men korrodera under drift.
Hur vi bearbetar rostfritt – olika verktyg, olika regler
Vi citerar inte rostfria jobb med kolstålshastigheter och matningar. Varje rostfri del får en dedikerad processplan.
Verktyg:
Vi använder vassa, högpositiva räfskär med PVD-belagd hårdmetall (TiAlN eller AlCrN) designad speciellt för rostfritt. För 17-4 PH och 440C byter vi till CBN för målpass. Skarpa kanter skär rent istället för att gnugga – detta är den enskilt viktigaste faktorn för att förhindra arbetshärdning.
Kylvätska:
Högtryckskylvätska (70–100 bar) riktad mot skäreggen. Detta bryter spån, kontrollerar värme och undertrycker arbetshärdning. För 304 och 316 använder vi kvävekyld vändning vid slutpass.
Parametrar:
Låg ythastighet, hög matningshastighet. Vi skär tillräckligt snabbt för att hålla oss över arbetshärdningsgränsen men tillräckligt långsamt för att undvika snabbt verktygsslitage. För 316 är den typiska ythastigheten 120–150 m/min – ungefär hälften av vad vi använder på 1045 kolstål.
Kontroll:
Ytråhet testad med en portabel profilometer. Passivering verifierad med ett kopparsulfattest eller ferroxyltest. Dimensionell inspektion med CMM på alla kritiska funktioner.
Rostfria kvaliteter vi bearbetar – och vad var och en är till för
| Kvalitet | Bearbetningsbarhet | Korrosionsbeständighet | Typisk hårdhet | Bästa applikationen |
|---|---|---|---|---|
| 303 | Excellent | Måttlig | 160–200 HB | Stora volymsvarvade delar, muttrar, beslag |
| 304 | Måttlig | Bra | 150–200 HB | Matutrustning, medicinsk, allmän |
| 316 | Måttlig | Utmärkt (marin) | 150–200 HB | Marin, kemisk, farmaceutisk |
| 17-4 PH | Svår | Mycket bra | 40–45 HRC (H900) | Aerospace, höghållfasta axlar |
| 440C | Svår | Bra | 58–62 HRC | Lager, ventiler, skärverktyg |
En anteckning om 303 vs. 304:303 innehåller svavel för förbättrad bearbetbarhet – den svänger snabbare och ger kortare spån. Men svavel minskar korrosionsbeständigheten och svetsbarheten. För medicinska delar eller livsmedelsdelar krävs vanligtvis 304 eller 316. Vi hjälper kunder att välja rätt kvalitet baserat på deras applikation, inte bara vad som är lättast att bearbeta.
Ett riktigt exempel – 316 rostfritt grenrör för medicinsk analysator
En europeisk tillverkare av medicintekniska produkter behövde ett 316 rostfritt grenrör med en Ra 0,4 μm intern finish och 0,01 mm håltolerans. Deras tidigare leverantör levererade delar som misslyckades med passiveringstestning – inbäddade järnpartiklar orsakade korrosion i analysatorns vätskebana.
Vad vi gjorde annorlunda:
- Använt dedikerat verktyg endast reserverat för 316 rostfritt – ingen korskontamination från kolstål.
- Bytte till kvävekyld vridning på målpasset för att förhindra smetning.
- Lade till ett ferroxyltest för att verifiera passivering innan frakt.
- Skickade 3 000 stycken utan passiveringsfel. Kunden eliminerade sin inkommande inspektion för ytintegritet.
Vanliga frågor om svarvdelar i rostfritt stål
F1: Vad är skillnaden mellan 303 och 304 rostfritt för svarvade delar?
S: 303 innehåller svavel (0,15–0,35 %) för att förbättra bearbetbarheten. Den svänger snabbare, ger kortare spån och ger bättre ytfinish. Men svavel minskar korrosionsbeständigheten och försvårar svetsning. 304 har inget svavel – det ger bättre korrosionsbeständighet och svetsbarhet men är svårare att bearbeta. För volymsvarvade delar som inte utsätts för tuffa miljöer är 303 kostnadseffektivt. För medicinska, livsmedels- eller marina applikationer, välj 304 eller 316. Nuote Metals kan ge råd baserat på din applikation och miljö.
F2: Hur förhindrar du arbetshärdning när du svarvar rostfritt?
S: Arbetshärdning uppstår när verktyget gnuggar istället för skär. Förebyggande kräver: (1) vassa, högpositiva skärverktyg – använd aldrig slitna skär; (2) skärhastigheter över arbetshärdningsgränsen (vanligtvis 120–150 m/min för 316); (3) höga matningshastigheter för att hålla verktyget inkopplat; (4) högtryckskylvätska riktad mot skäreggen. På Nuote Metals programmerar vi rostfria jobb med dessa parametrar och verifierar ythårdheten efter bearbetning för att bekräfta att inget härdat lager har bildats.
F3: Kan du uppnå Ra 0,4μm på svarvade delar av rostfritt stål?
A: Ja. Ra 0,4μm kan uppnås på rostfritt med rätt verktyg och parametrar. För invändiga hål använder vi borrstänger med polerade skär och kvävekyld svarvning. För utvändiga ytor använder vi avtorkarinlägg på finishpasset. Vi verifierar ytjämnheten med en portabel profilometer och tar med resultaten i besiktningsrapporten. För Ra 0,2μm eller bättre rekommenderar vi lappning eller polering som en sekundär operation. Nuote Metals granskar ytfinishkraven på varje ritning och bekräftar uppnåeligt Ra innan offert.
Hur man begär en offert för svarvdelar i rostfritt stål
Skicka oss din ritning (STEP, IGES, PDF eller DWG) med:
- Rostfri kvalitet (303, 304, 316, 17-4 PH, 440C eller annat)
- Ytfinishkrav (Ra-värde)
- Passiverings- eller korrosionstestkrav om tillämpligt
- Toleranskrav för kritiska dimensioner
- Årlig volym och batchstorlekar
Vårt ingenjörsteam granskar varje förfrågan inom 24 timmar och returnerar en detaljerad offert med DFM-feedback om bearbetbarhet, genomförbarhet av ytfinish och passiveringskrav.
Hot Tags: Svarvdelar i rostfritt stål
Skicka förfrågan
Lämna gärna din förfrågan i formuläret nedan. Vi kommer att svara dig inom 24 timmar.
X
Vi använder cookies för att ge dig en bättre webbupplevelse, analysera webbplatstrafik och anpassa innehåll. Genom att använda denna sida godkänner du vår användning av cookies.
Sekretesspolicy