Produkter
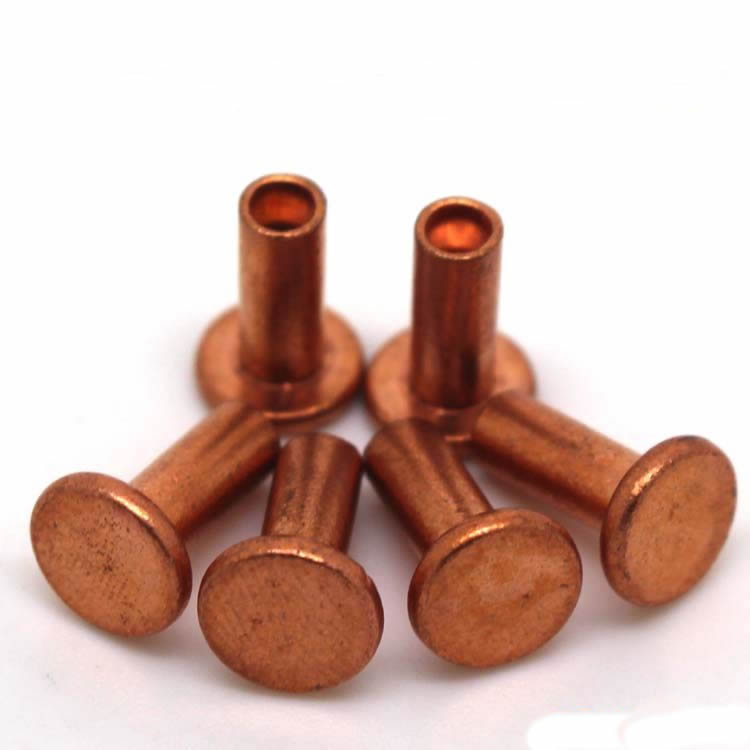
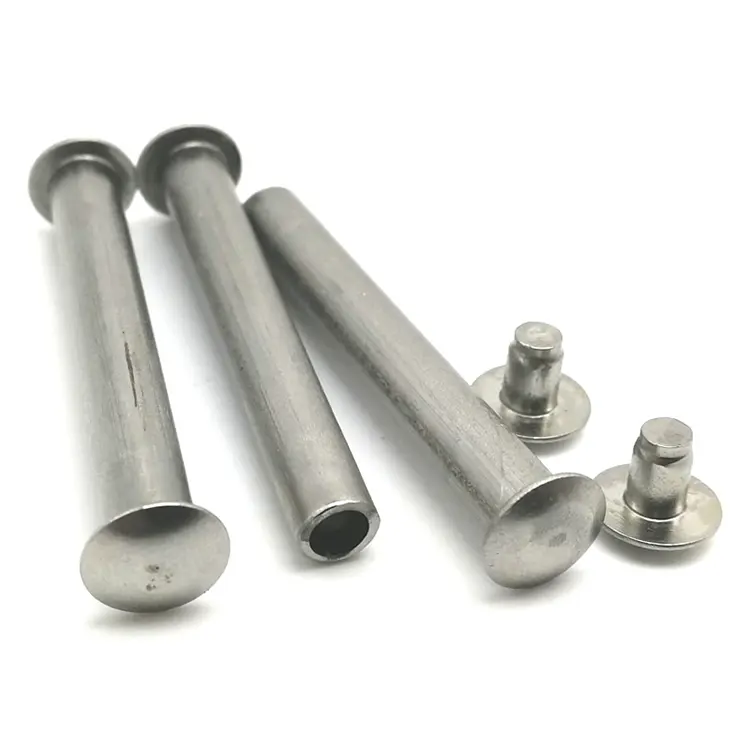
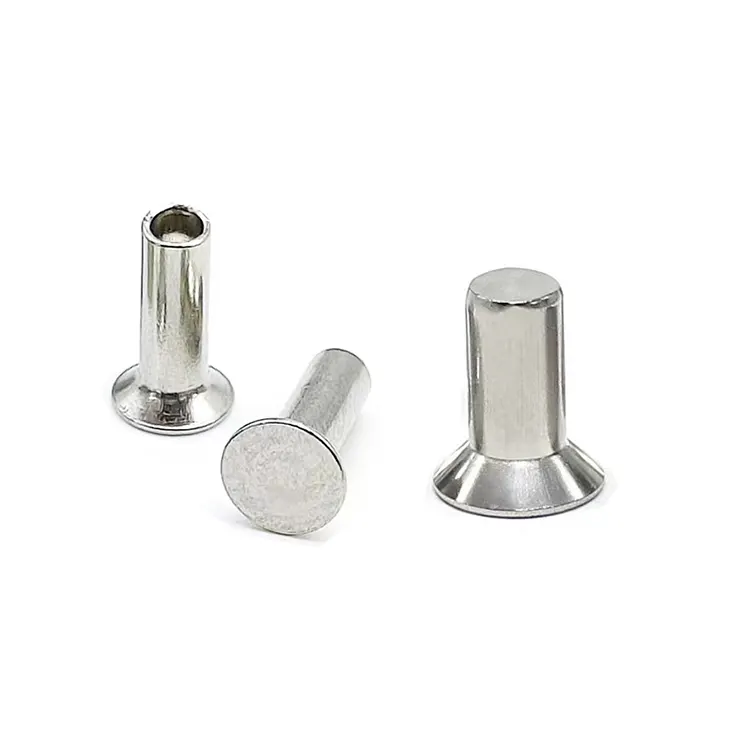
Försänkta huvudnitar av järn
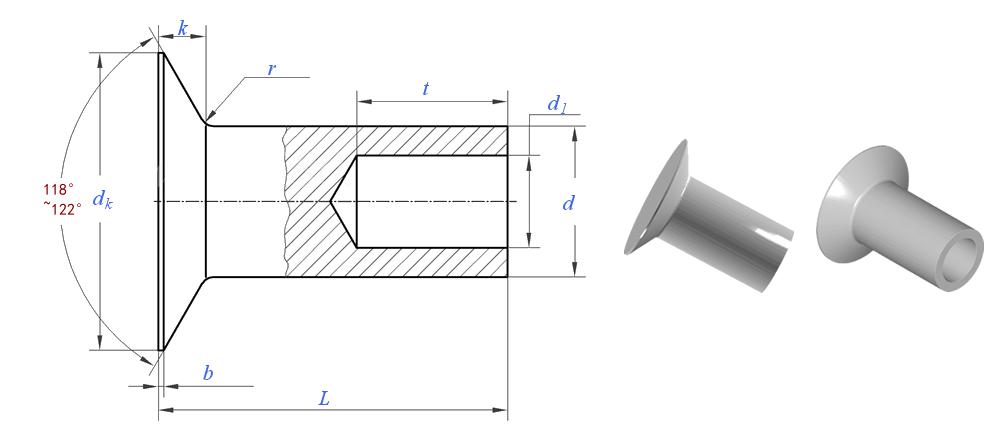
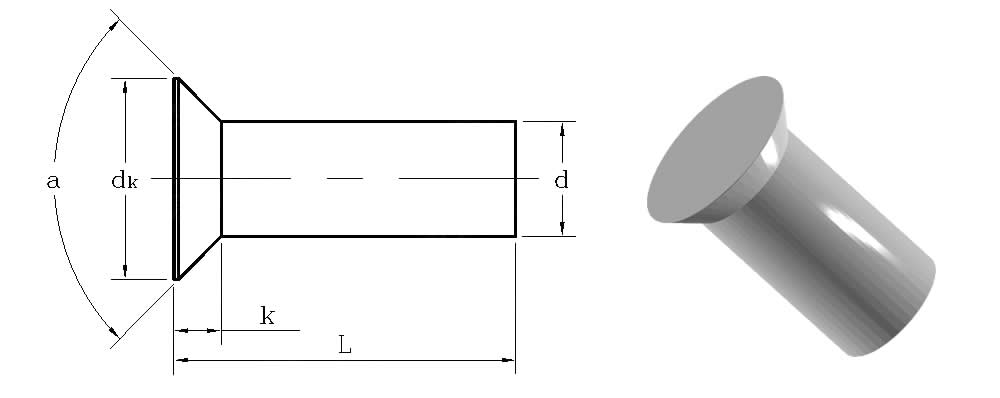
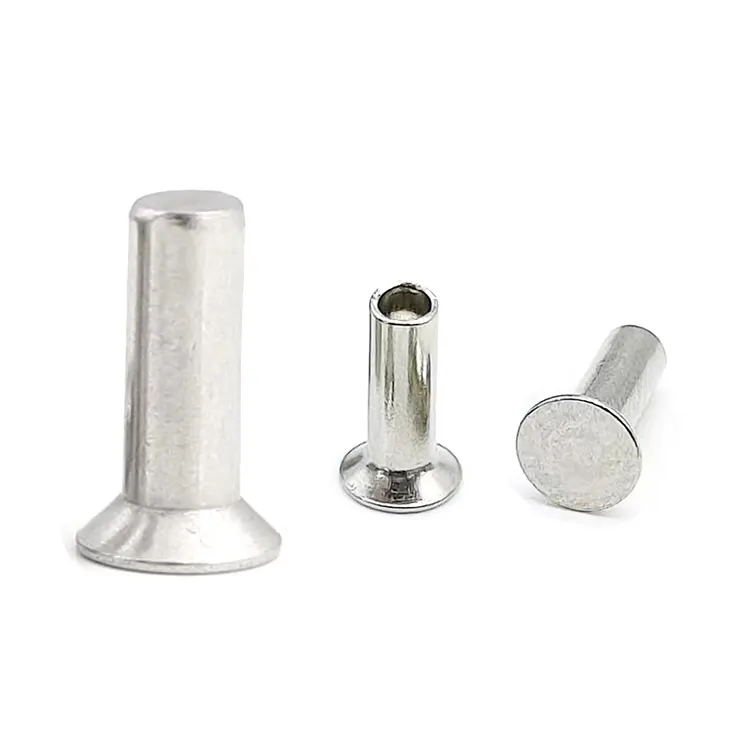
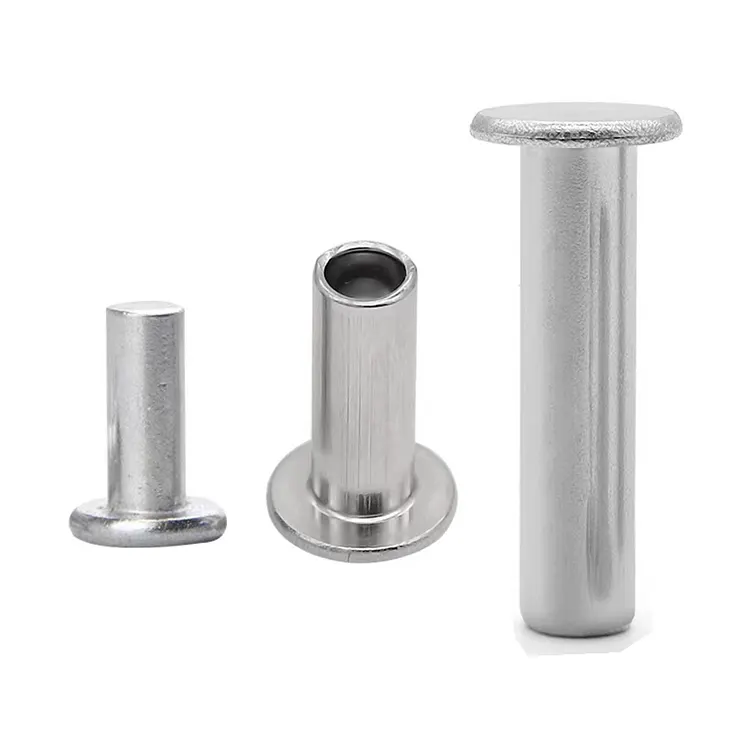
Huvudet på järnnitar med försänkt huvud är format som en stympad kon, med konen typiskt vinklad i 90° eller 120° mot nitens axel. Denna form gör att nitens huvud kan sitta i jämnhöjd med ytan på den anslutna komponenten efter installationen, vilket resulterar i ett jämnt utseende. Detta är särskilt lämpligt för applikationer där ytplanhet är kritisk. Kom till Nuote Metals för att anpassa din önskade nit med försänkt huvud i järn. Våra ingenjörer, med över 10 års erfarenhet, är djupt bekanta med tillverkning av olika nittyper.
Skicka förfrågan
Produktbeskrivning
Det är inte meningen att varje nit ska synas – eller kännas. När din färdiga produkt kräver ett snyggt, professionellt utseende med noll nackdelarFörsänkt huvudnit av järnär svaret. På Nuote Metals tillverkar vi dessa fästelement med en exakt vinklad platt topp som sitter helt i jämnhöjd med det omgivande materialet efter installationen.
Denna jämna passform eliminerar utstickande huvuden som fångar kläder, skär fingrar eller stör rörliga delar. Det är därför försänkta nitar är standardvalet för arkitektoniskt metallarbete, fordonsexteriörer, järnvägsvagnsinteriörer och alla applikationer där ytjämnhet är lika viktig som fogstyrka.
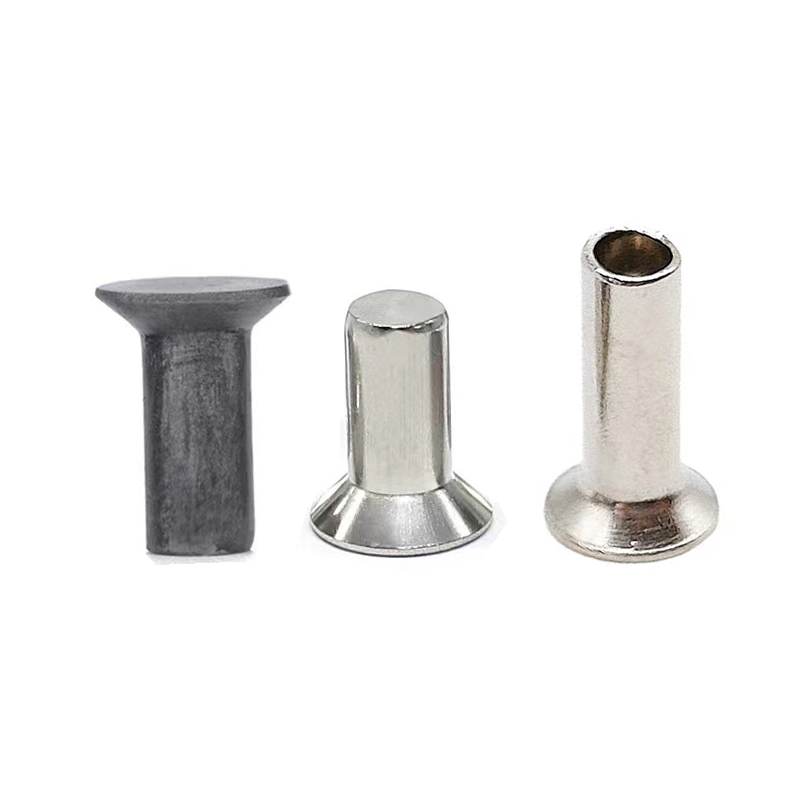
Vad gör ett försänkt huvud unikt?
Det försänkta (även kallat "platt huvud" eller "försänkt platt huvud") definieras av sin koniska undersida, utformad för att sitta i ett förborrat försänkt hål.
Viktiga geometrifunktioner:
Huvudform:Plan topp med en avsmalnande 90° eller 120° konisk lageryta under
Huvudets diameter:Cirka 1,4× till 1,6× skaftets diameter (mindre än runda eller pannhuvuden)
Huvudhöjd:Mycket låg – bara 0,3× till 0,4× skaftdiametern
Färdig profil:Sitter exakt i jämnhöjd med – eller något under – ytan
Den kritiska faktorn – Försänkningsvinkel:
De flesta standarder (inklusive DIN 302 och ISO 1051) anger en 90° försänkningsvinkel för allmänt bruk. För mjukare material som aluminium eller plast föredras ibland 120° för att minska kantspänningen. Nuote Metals erbjuder både vinklar – och anpassade vinklar på begäran.
Tekniska specifikationer – Försänkta huvudnitar av järn
Vi tillverkar enligt DIN 302 (försänkta huvudnitar, solida och semi-tubular) och ISO 1051, med kompletta specialtillval.
Kombinerade dimensionella och mekaniska data
| Parameter | Värde/intervall | Test Standard / Tolerans |
|---|---|---|
| Skaftdiameter (d) | 2 – 16 mm | ±0,1 mm (≤10 mm) |
| Huvuddiameter (dk) | 1,4×d till 1,6×d | ±0,2 mm |
| Huvudhöjd (k) | 0,3×d till 0,4×d | ±0,15 mm |
| Försänkningsvinkel | 90° (standard) eller 120° | ±2° |
| Längd (L) | 4 – 50 mm (anpassad tillgänglig) | ±0,5 mm |
| Draghållfasthet | 330 – 450 MPa | ASTM A31 |
| Avkastningsstyrka (Grad A) | ≥160 MPa | ASTM A31 |
| Skjuvstyrka | 250 – 350 MPa | ASTM F606 |
| Hårdhet | 80 – 95 HRB | Rockwell B |
Försänkt vs. Round vs. Pan – En tydlig beslutsguide
I stället för en tabell, här är den enkla logiken:
- Välj Försänktnär ytan måste vara helt jämn – inga utstick tillåtna. Detta är avgörande för exteriöra fordonspaneler, ledstänger, transportörkåpor och slutmonteringar där målning eller pulverlackering följer på nitning. Den platta toppen förhindrar också att skräp byggs upp.
- Välj Runt huvudnär leden utsätts för intensiva vibrationer och stötar – den höga kupolen absorberar stötar och ger maximalt utdragningsmotstånd.
- Välj Pan Headvid arbete med tunna eller mjuka material som behöver bred lastfördelning och en låg (men inte jämn) profil.
För de flesta ytkritiska applikationer – arkitektoniska, transport- och konsumentvaror – är den försänkta huvudniten i järn det enda logiska valet. Nuote Metals kan leverera matchande försänkningsverktygsspecifikationer för att säkerställa perfekt sittplats.
Solid vs. Semi-Tubular – Två vägar till en flush finish
Båda kroppstyperna är kompatibla med försänkta huvuden, men de passar olika produktionsskalor.
| Särdrag | Solid försänkt | Halvrörformad försänkt |
|---|---|---|
| Skaftform | Helt fast genom huvudet | Ihålig spets (20–40 % djup) |
| Erforderlig inställningskraft | 100 % (baslinje) | 60–70 % |
| Skjuvstyrka | 100 % (max) | 85–90 % |
| Bäst för | Tjocka plattor, strukturella säkerhetsfogar | Tunna paneler, automatiserad massproduktion |
| Typisk inställning | Hydraulisk press eller slagnitning | Pneumatisk nitning eller rullning |
Praktiska råd: Feller produktionslinjer för bilar eller apparater, välj semi-tubular – den härdar snabbare och kräver mindre kraft. För brokomponenter eller tung utrustning, välj solid för maximal styrka.
Kritiska installationsfaktorer för försänkta nitar
För att uppnå en riktigt jämn passform krävs mer precision än andra huvudstilar. Följ dessa regler för bästa resultat:
Förberedelse av försänkningshål:Försänkningsvinkeln (90° eller 120°) måste matcha nithuvudet exakt. En obalans på bara 5° kommer att lämna huvudet utskjutande eller försänkt under ytan, vilket äventyrar både utseende och lastöverföring.
Djupkontroll:Försänkningsdjupet måste vara lika med huvudhöjden (k). För grunt – huvudet sitter stolt. För djupt – huvudet sjunker under ytan och tunnar ut materialkanten.
Borttagning av grader:Grada alltid av båda sidor av hålet före sättning – grader förhindrar att det koniska huvudet sitter fast och orsakar excentrisk belastning.
Städval:Använd ett platt städ för att sätta försänkta nitar. Ett konkavt städ kommer att deformera huvudet och förstöra flush-finishen.
Proffstips från Nuote Metals:Vi kan leverera försänkningsdjupmätare och inställningsverktygsspecifikationer skräddarsydda för din nitorder – vilket sparar dig på försök och misstag på produktionsgolvet.
Precision Engineering Support – Expertis bortom testning
På Nuote Metals vet viNitar med försänkt huvud av järnprestanda beror på geometrisk konsistens och installationskompatibilitet – inte bara materialstyrka. Med över 20 år och över 500 miljoner försänkta nitar levererade till fordons-, järnvägs- och arkitektsektorer, förutser vi verkliga problem som vinkelfel, kantsprickor och sittplatser utanför centrum innan de når din linje.
Det som skiljer oss åt:
- Provtagning före produktion:Provsatser levereras med detaljerade inställningsrapporter – rekommendationer mot städ, kraftkurvor och valideringsdata för plan passning.
- SPC processkontroll:Vi övervakar huvudets vinkel, koncentricitet och höjd vid varje formningsstation – fångar upp avvikelser under 0,05 mm i realtid.
- Teknisk support på plats:För kritiska projekt hjälper våra ingenjörer till med verktygsinställning och produktionslinjekalibrering.
- Full spårbarhet:Varje batch inkluderar dimensionsrapporter, ASTM A31 materialcertifikat och valfri tredjepartsinspektion.
Vi delar processdata öppet – eftersom tydlig kommunikation skapar förtroende. Detta applikationsfokuserade tillvägagångssätt, långt bortom generiska testlistor, är skillnaden mellan Nuote Metals.
Vanliga frågor om försänkta huvudnitar av järn
F1: Vad är skillnaden mellan en 90° och en 120° försänkt huvudnit?
S: Vinkeln hänvisar till den avsmalnande koniska ytan under huvudet. 90° är den internationella standarden för de flesta stål- och metallapplikationer (DIN 302, ISO 1051). Det ger en åtsittande passform i vanliga försänkningsverktyg. 120° används vanligtvis för mjukare material som aluminium, plast eller trä – den bredare vinkeln minskar kanttrycket och minskar risken för att material spricker runt hålet. På Nuote Metals lagerför vi båda och kan rekommendera rätt vinkel baserat på din materialhårdhet och tjocklek. Om du är osäker, skicka oss dina materialspecifikationer så hjälper vi dig.
F2: Kan nithuvudet spricka under inställningen om jag använder fel försänkningsvinkel?
A: Absolut – och det är ett vanligt fältfel. Om försänkningsvinkeln i ditt material är skarpare eller grundare än nithuvudet, kommer huvudet inte att sitta jämnt. Under härdningen skapar den felaktiga kontakten spänningspunkter som kan orsaka att huvudkanten klipps eller spricker, speciellt med hårdare järn-/stålkvaliteter. Matcha alltid vinklarna exakt. Om ditt befintliga verktyg använder en icke-standard vinkel, kan Nuote Metals tillverka skräddarsydda vinkelnitar för att matcha – ange bara din försänkningsfrässpecifikation.
F3: Är järnnitar med försänkta huvuden svagare än nitar med runda huvuden?
S: När det gäller skjuvhållfasthet (sida-till-sida-kraft) är de nästan identiska eftersom båda är beroende av skaftets diameter. Men i slagtålighet och utdragningsmotstånd är det runda huvudet starkare eftersom det har mer materialmassa över skaftets centrum. Det försänkta huvudet är tunnare och ger cirka 15–20 % lägre slagtolerans. Det är därför vi rekommenderar försänkta huvuden för ytkritiska, lågstötande miljöer (som arkitektonisk beklädnad eller invändiga paneler) och runda huvuden för kraftiga strukturella ramar. Nuote Metals frågar alltid om din driftsmiljö för att guida dig mot rätt huvudstil.
Hot Tags: Försänkta huvudnitar av järn, järnnitar tillverkade i Kina, tillverkare av järnnitar
Relaterad kategori
Skicka förfrågan
Lämna gärna din förfrågan i formuläret nedan. Vi kommer att svara dig inom 24 timmar.
X
Vi använder cookies för att ge dig en bättre webbupplevelse, analysera webbplatstrafik och anpassa innehåll. Genom att använda denna sida godkänner du vår användning av cookies.
Sekretesspolicy