Produkter
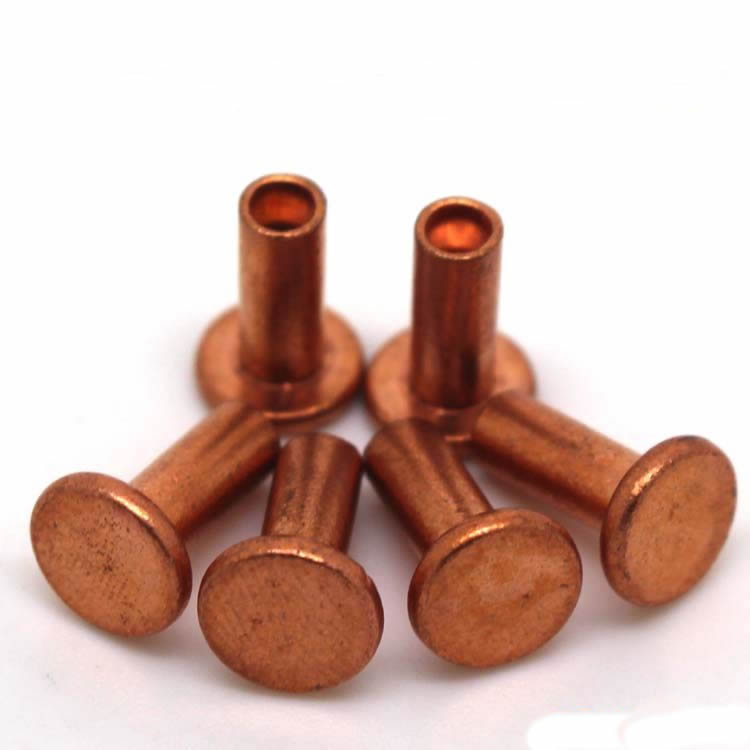
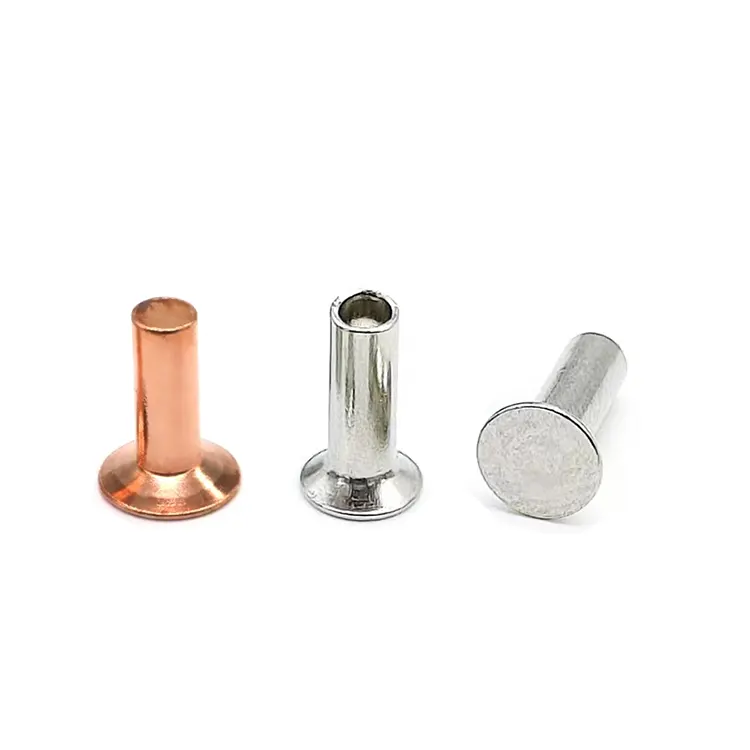
Kopparförsänkta huvudnitar
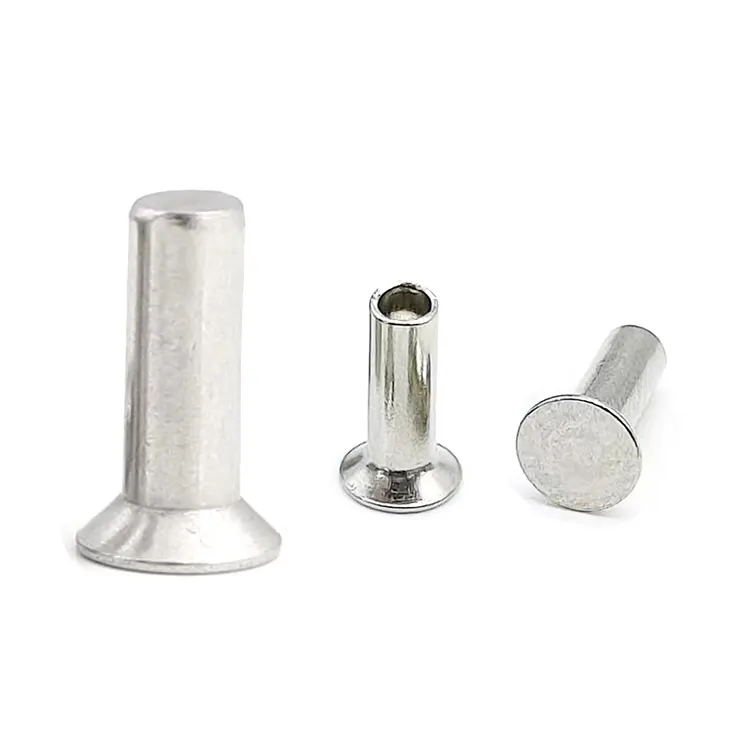
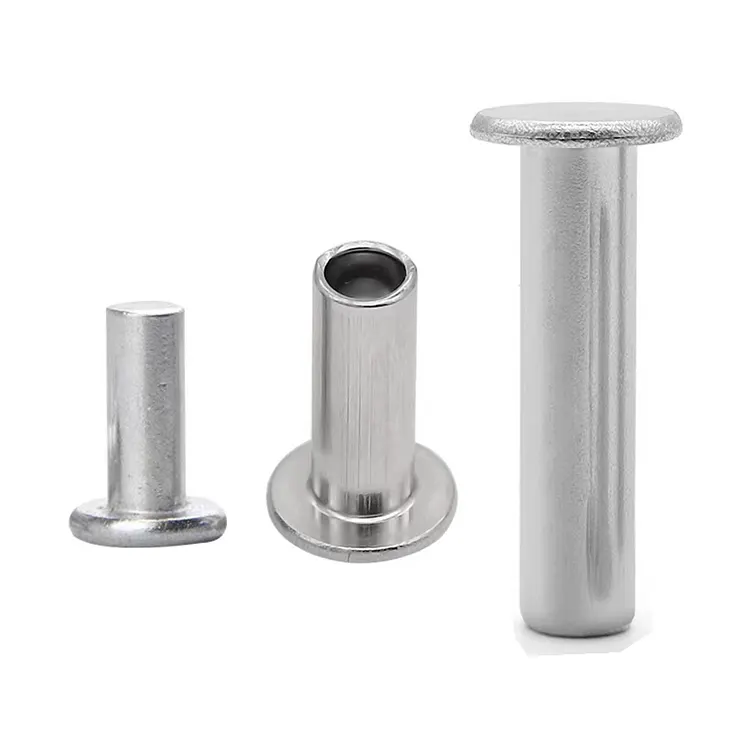
Kopparnitar med försänkta huvuden tillverkade av Nuote Metals i Kina är vanliga metallfästen som används främst inom maskintillverkning, elektronisk utrustning, möbelmontering och andra industriområden. Som ett traditionellt metallmaterial har koppar utmärkt elektrisk och termisk ledningsförmåga och korrosionsbeständighet, vilket gör det populärt i specifika applikationer. Nitar med försänkta huvuden är fästelement som tillverkas genom processer med kall eller varm smide. Deras enkla struktur kräver verktyg för nitning för att skapa en specialiserad anslutning.
Skicka förfrågan
Produktbeskrivning
Kopparförsänkta huvudnitar – spolfinish där utsprång inte är ett alternativ
Vissa applikationer kan inte tolerera ett upphöjt huvud. Båtdäck som ska kännas smidigt under fötterna. Kopparfasader där varje panel ska sitta helt plant. Precisionsinstrument där en utstickande nit skulle störa rörliga delar. För dessa jobb är den försänkta huvudniten i koppar den enda lösningen.
På Nuote Metals bearbetar vi försänkta kopparnitar till exakta 90° vinklar som sitter helt i ett förskuret avsmalnande hål. Resultatet är en yta som känns monolitisk – inga sprickor, inga synliga fästen, bara slät koppar. Men flush finish kommer med en kompromiss: huvudet är tunnare, installationen kräver mer precision och inte alla kopparapplikationer är lämpliga.
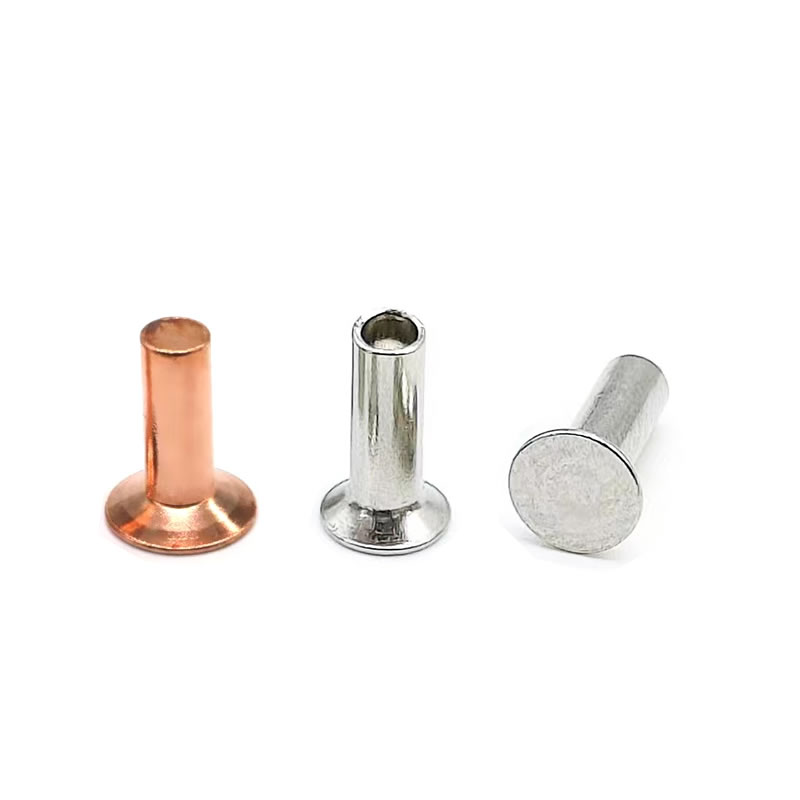
Den försänkta avvägningen – spol yta vs. reducerad huvudstyrka
Ett försänkt huvud är koniskt undertill, utformat för att byggas in i ett matchande avsmalnande hål. När den är korrekt installerad ligger toppen av huvudet i nivå med den omgivande kopparytan.
Vad du vinner:
- Helt jämn finish – inget utstick, inga hakpunkter
- Slät yta för målning, lackering eller patinaframkallning
- Minskat motstånd i marina eller aerodynamiska applikationer
- Professionellt, färdigt utseende på arkitektonisk koppar
Vad du ger upp:
- 15–20 % lägre slagtålighet jämfört med runt huvud– det försänkta huvudet har mindre materialmassa över skaftet.
- Lägre utdragningsmotstånd– den koniska lagerytan har en mindre effektiv yta än ett plant eller pannhuvud.
- Kräver förbearbetad försänkning– ett extra produktionssteg som tillför kostnad och tid.
Den kritiska regeln för koppar:Eftersom koppar är mjukt måste försänkningen skäras rent och matcha nitvinkeln exakt. En felaktig vinkel – även 3–5 grader – skapar en spänningspunkt som kan spricka i huvudet under inställningen eller leda till att det lossnar under vibrationer. Nuote Metals levererar nitar med dokumenterade huvudvinklar och kan rekommendera rätt försänkningsverktyg för din koppartjocklek.
Tekniska specifikationer – Kopparförsänkta huvudnitar
Tillverkad enligt DIN 302 och ISO 1051 dimensioner. Anpassade vinklar tillgängliga.
| Parameter | Värde/intervall | Test Standard / Tolerans |
|---|---|---|
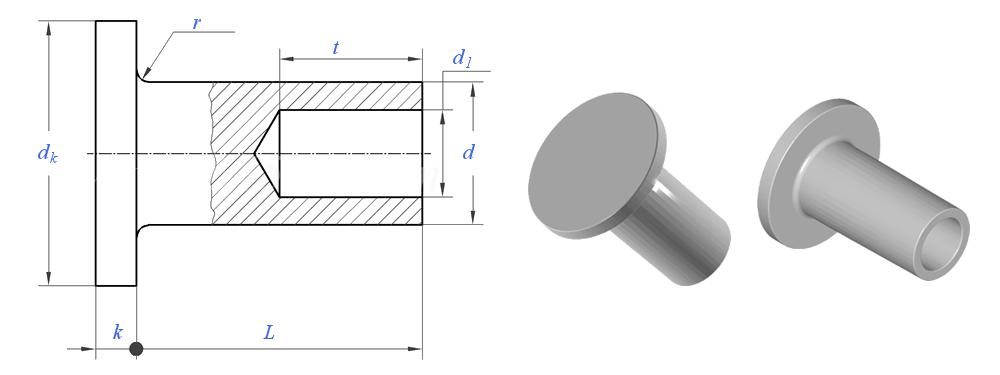
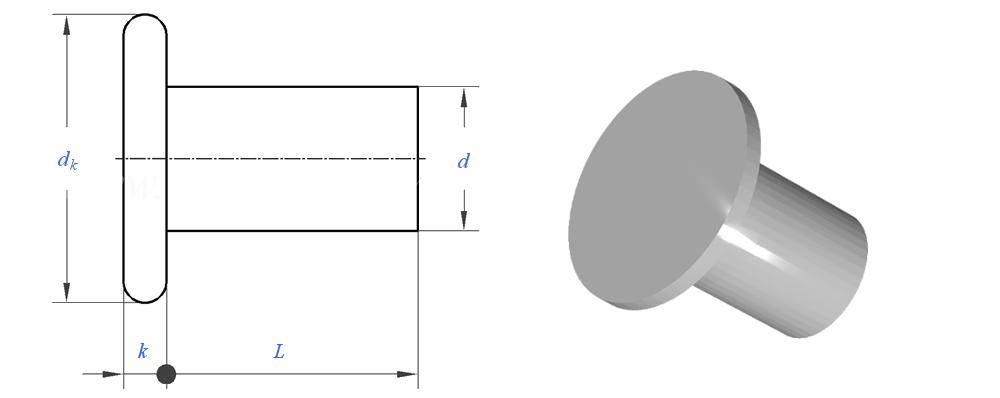
| Skaftdiameter (d) | 1,5 – 10 mm | ±0,05 mm (≤6 mm) |
| Huvuddiameter (dk) | 1,4×d till 1,6×d | ±0,15 mm |
| Huvudhöjd (k) | 0,3×d till 0,4×d | ±0,1 mm |
| Försänkningsvinkel | 90° (standard) eller 120° | ±1° |
| Längd (L) | 3 – 40 mm | ±0,3 mm |
| Draghållfasthet | 220 – 280 MPa | ASTM B152 |
| Skjuvstyrka | 180 – 220 MPa | ASTM F606 |
| Ledningsförmåga | ≥58 MS/m (C11000), ≥59 MS/m (C10200) | ASTM B193 |
| Renhet | ≥99,7 % (C11000), ≥99,99 % (C10200) | ASTM E53 |
| Standarder | DIN 302, ISO 1051 | Anpassad per ritning |
Materialklasser:
C11000 (ETP):99,9% koppar, 0,04% syre. Allmän marin, arkitektonisk och elektrisk användning.
C10200 (OFHC):99,99% koppar, syrefri. Kritisk elektronik och kryogena tillämpningar.
När försänkt är det rätta valet – och när det inte är det
Försänkta kopparnitar är inte en universell uppgradering från platta eller pannhuvuden. De löser ett specifikt problem – flush finish – och introducerar andra.
Välj Försänkt när:
- Ytan måste vara helt jämn – båtdäck, koppartak, instrumentpaneler, aerodynamiska ytor.
- Kopparn är tillräckligt tjock (≥2 mm) för att stödja en ren försänkning utan att deformeras.
- Skarven möter låga vibrationer och låg påverkan – statisk arkitektonisk, marint trädäck, dekorativ trim.
- Du kan bearbeta försänkningen exakt – CNC eller precisionsborrning, inte handverktyg.
Välj inte Försänkt när:
- Kopparn är tunnare än 1,5 mm – försänkningen tar bort för mycket material och försvagar plåten.
- Leden utsätts för kraftiga vibrationer eller stötar – motorer, generatorer, tunga maskiner. Välj runt huvud istället.
- Du kan inte garantera vinkelmatchning mellan nit och hål – felmatchning orsakar sprickbildning.
Ett vanligt misstag:Använd försänkta kopparnitar på tunn kopparplåt eftersom det färdiga utseendet önskas. Resultatet är en försvagad hålkant och för tidigt fel. För tunn koppar, välj pannhuvud – det ger en låg profilyta utan att ta bort material.
Solid vs. Semi-Tubular – Vilket fungerar bättre för försänkt koppar?
| Särdrag | Solid koppar försänkt | Halvrörformig kopparförsänkt |
|---|---|---|
| Inställningskraft | 100 % (baslinje) | 50–60 % |
| Skjuvstyrka | 100 % | 80–85 % |
| Risk för sprickbildning i huvudet | Högre – fullt skaft motstår flöde | Nedre – ihålig spets deformeras lätt |
| Bästa applikationen | Tjock koppar, strukturella spolfogar | Tunna kopparspolenheter med hög volym |
| Produktionshastighet | Långsammare | 40–50 % snabbare |
Nyckelinsikt för koppar:Eftersom det försänkta huvudet är tunt kan överdriven inställningskraft spricka det - speciellt med solida nitar. Halvrörformade försänkta nitar minskar kraften med nästan hälften och är mer förlåtande i koppar. För eventuell koppartjocklek under 3 mm rekommenderar vi semi-tubular. För tjockare koppar eller där maximal skjuvhållfasthet behövs, välj fast med kontrollerad kraft.
Försänkningsförberedelse – det steg som de flesta misslyckanden i kopparniten kommer från
En försänkt nit är bara så bra som hålet den sitter i. I koppar är detta steg mer kritiskt än med stål.
Vinkelmatchning:Försänkningsfräsen måste matcha nitvinkeln exakt – 90° eller 120°. En 3° omatchning på en 6 mm nit skapar ett 0,15 mm gap på ena sidan. Under belastning blir det gapet en sprickinitieringspunkt.
Djupkontroll:Försänkningsdjupet måste vara lika med huvudhöjden (k). För grunt – huvudet sticker ut. För djupt – huvudet sjunker under ytan och den tunna kopparkanten kan deformeras.
Borttagning av grader:Koppar ger trådiga grader vid bearbetning. Om de inte tas bort hindrar dessa grader att det koniska huvudet sitter fast. Grada alltid av båda sidor av hålet före sättning.
Städval:Använd ett platt städ för försänkta nitar. Ett konkavt städ kommer att deformera den platta toppen och förstöra den jämna finishen. Städets diameter bör vara lika med eller överstiga huvudets diameter.
Vårt stöd:Nuote Metals kan leverera försänkningsdjupmätare och rekommenderar skärverktygsspecifikationer som matchar din nitbeställning. För kritiska projekt kommer vi att producera en provsats och testa sittningen på ditt faktiska kopparmaterial innan full produktion.
Vanliga frågor om kopparförsänkta huvudnitar
F1: Kan jag använda kopparförsänkta huvudnitar på 1,5 mm kopparplåt utan att försvaga fogen?
S: Vi rekommenderar det inte. Ett försänkt hål tar bort material från plåten - vanligtvis 0,3×d till 0,4×d på djupet. På 1,5 mm koppar med en 4 mm nit, som tar bort ungefär 25–30 % av plåttjockleken vid hålkanten, vilket avsevärt minskar utdragshållfastheten. För koppar under 2 mm, välj pannhuvud eller platthuvudnitar istället. De ger en låg profil utan att ta bort material. Om spolfinish är absolut nödvändig på tunn koppar, överväg att använda en stödbricka på den blinda sidan för att återställa fogstyrkan—Nuote Metals kan leverera matchande kopparbrickor.
F2: Varför spricker mina försänkta kopparnitar i huvudet under härdningen?
S: Sprickbildning kommer nästan alltid av en av tre orsaker: (1) Vinkelfel överensstämmer mellan försänkningsverktyget och nithuvudet – även en skillnad på 3–5° skapar en spänningspunkt. (2) Överdriven härdkraft – koppar kräver endast 40–60 % av kraften som används för stålnitar. (3) Skarp kälradie vid huvud-skaftövergången – om radien är mindre än 0,3×d kan koppar inte flyta under rubbning. På Nuote Metals upprätthåller vi en minsta kälradie på 0,5×d och kontrollerar huvudvinkeln till ±1°. Om du delar dina nitdimensioner, försänkningsfrässpecifikationer och inställningstryck kan vi identifiera orsaken och rekommendera en åtgärd.
F3: Är kopparförsänkta huvudnitar lämpliga för båtbygge och marint däck?
S: Ja – och det här är en av deras klassiska applikationer. Kopparförsänkta nitar har använts i träbåtsbyggen i århundraden eftersom de sitter i jämnhöjd med brädan, motstår saltvattenkorrosion och inte reagerar med brons- eller mässingsbeslag. För modern marin användning rekommenderar vi solida kopparförsänkta nitar med en naturlig eller polerad finish – ingen plätering, vilket kan skapa galvaniska skillnader. Spolhuvudet förhindrar att det fastnar på rep, nät eller fötter. Nuote Metals levererar försänkta kopparnitar till båtbyggare och marina entreprenörer i Europa och Nordamerika. För trall föreslår vi en semi-rörformad kropp för att minska inställningskraften på mjukare träslag och kompositer.
Hot Tags: Kopparnitar med försänkta huvud, Kina kopparnitar, försänkta huvudnitar koppar
Relaterad kategori
Skicka förfrågan
Lämna gärna din förfrågan i formuläret nedan. Vi kommer att svara dig inom 24 timmar.
X
Vi använder cookies för att ge dig en bättre webbupplevelse, analysera webbplatstrafik och anpassa innehåll. Genom att använda denna sida godkänner du vår användning av cookies.
Sekretesspolicy