Produkter
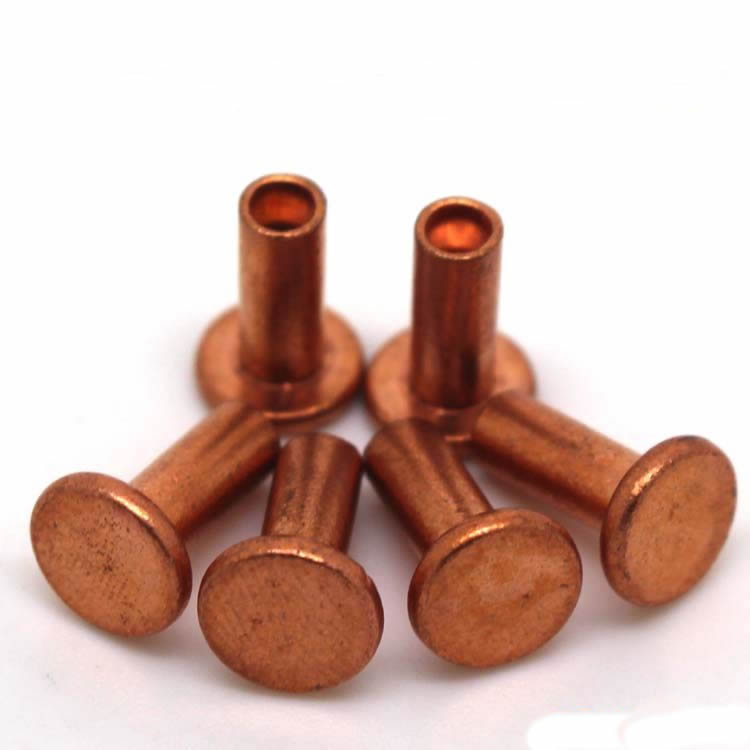
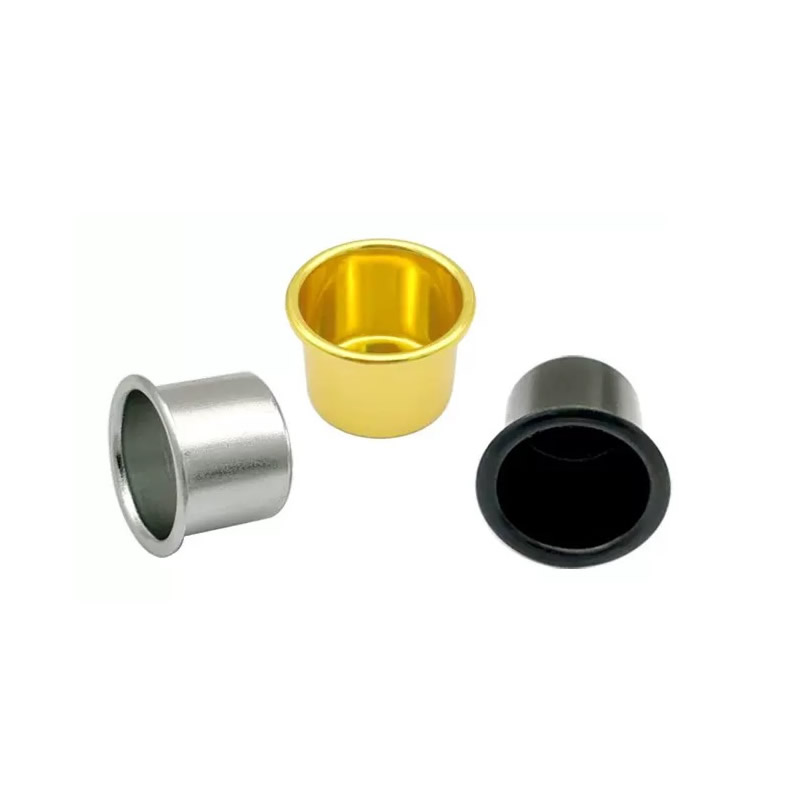
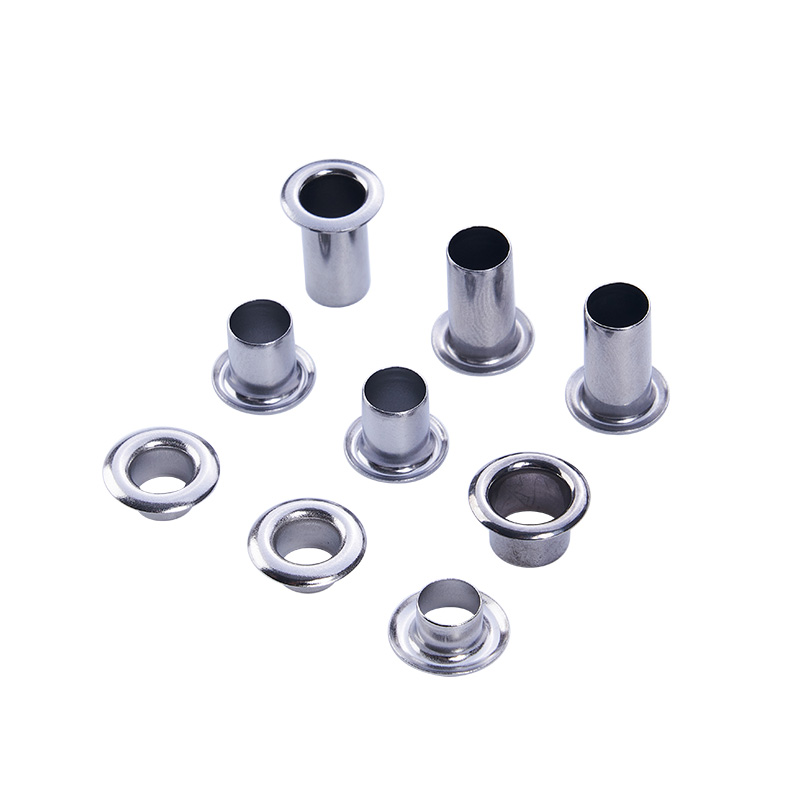
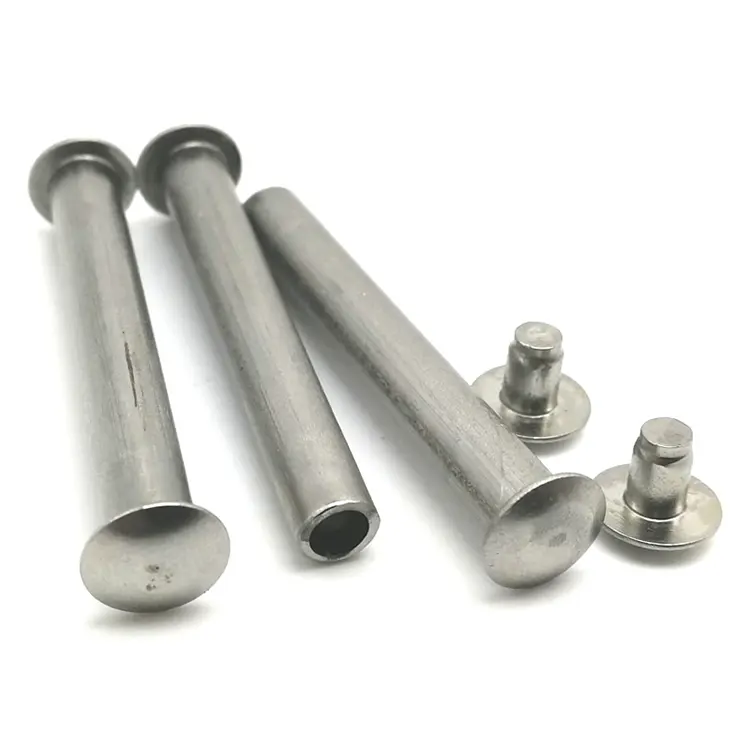
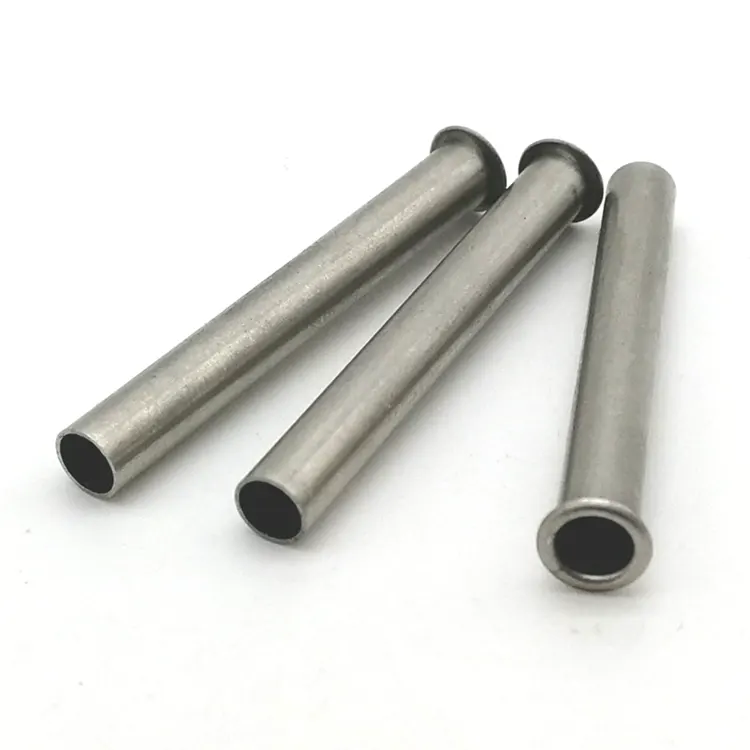
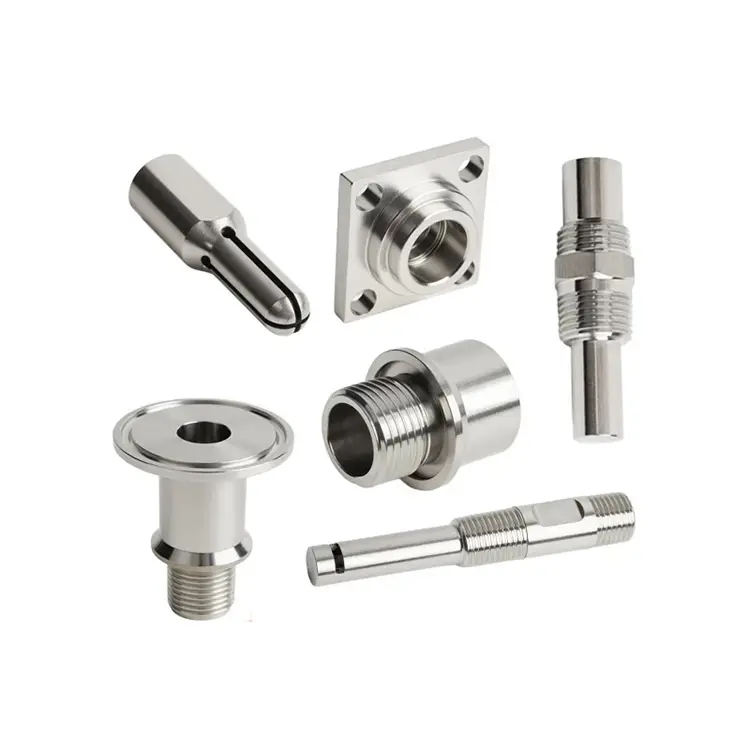
CNC-svarvade delar
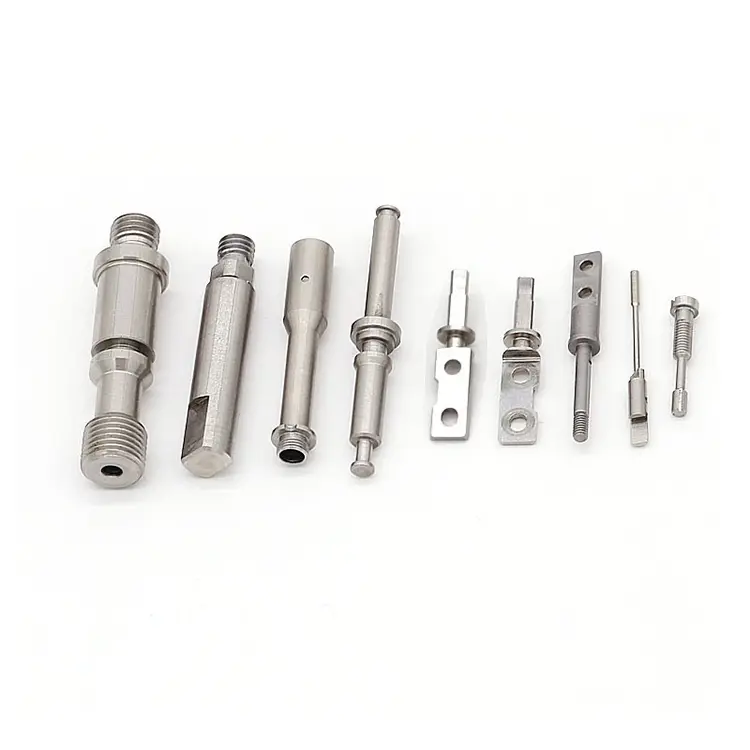
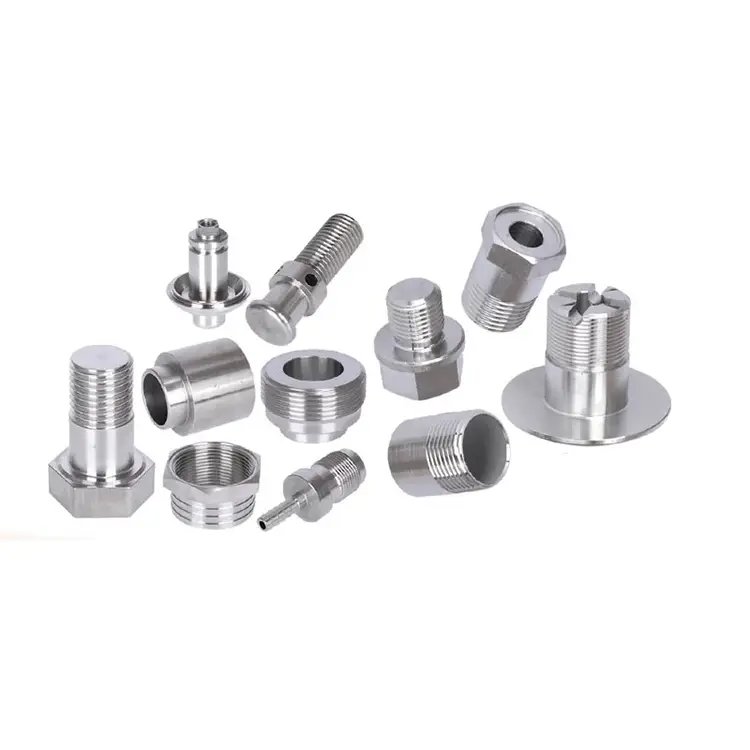
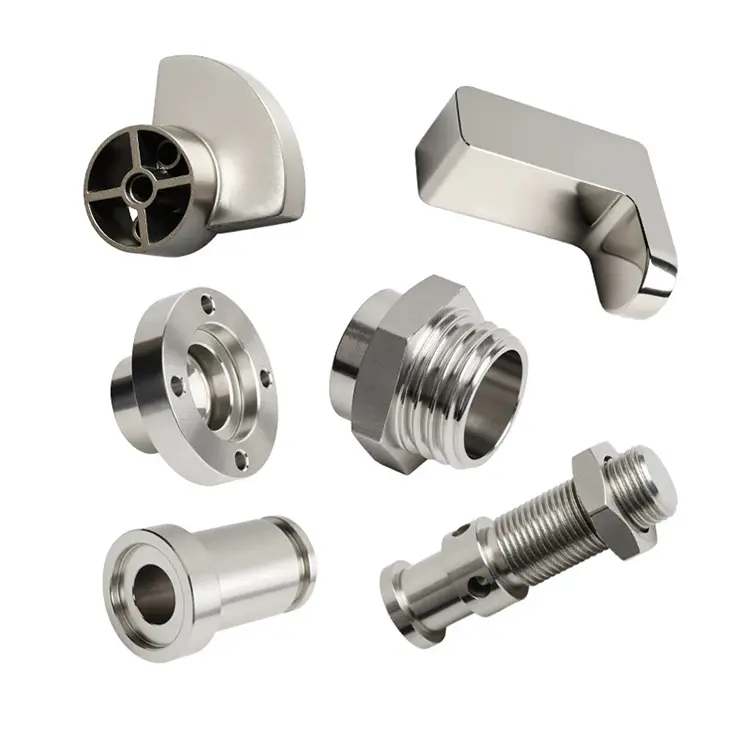
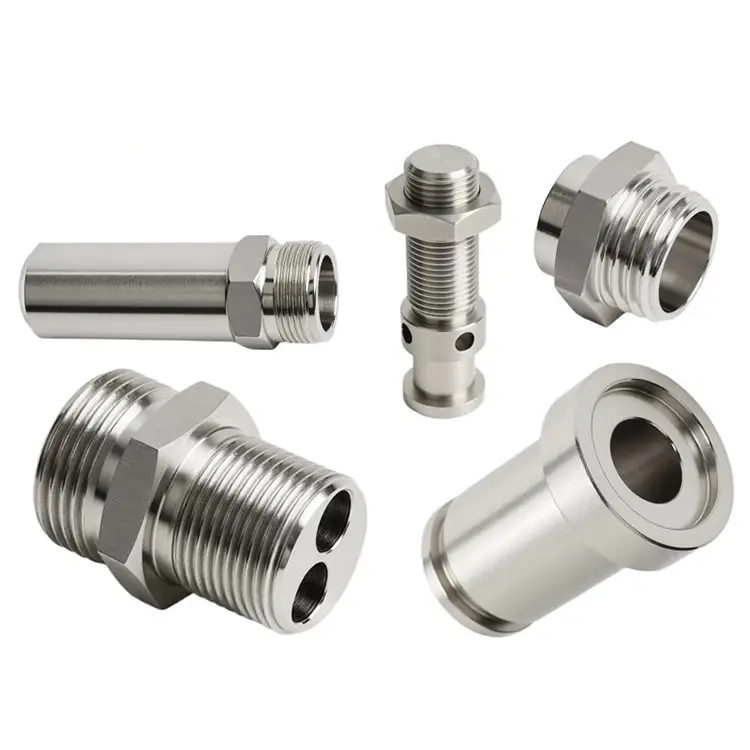
Nuote Metals tillverkar CNC-svarvade delar för ett brett spektrum av industrier – från högt reglerade industrier som förlitar sig på Nuote för konsekventa, krävande delar till de som kräver distinkt, framstående produktidentifiering. Alla svarvade delar har hög precision och snygga med ytbehandling.
Skicka förfrågan
Produktbeskrivning
CNC-svarvade delar – den snabbaste vägen från stånglager till färdig komponent
Fräsning skapar former. Svarvning skapar cylindrar. Och ett överraskande antal precisionskomponenter – axlar, stift, kopplingar, bussningar, ventilspolar – är cylindriska. Det är därförCNC-svarvade delarförbli det mest kostnadseffektiva och effektiva sättet att producera dem.
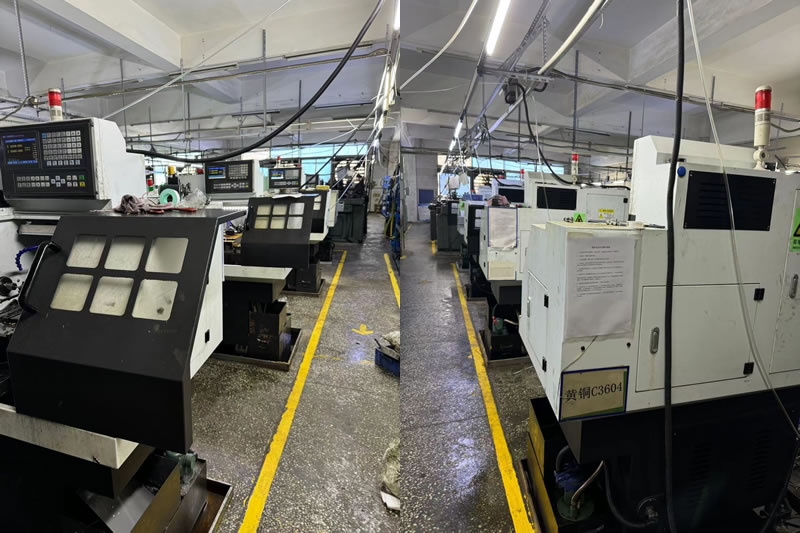
På Nuote Metals har vi 30 stångmatade och chuckade svarvar dedikerade till svarvning. Men enbart hastighet är inte målet. Målet är en del som uppfyller tolerans, ytfinish och materialintegritet – batch efter batch. Den här artikeln förklarar hur vi tänker kring svarvning, var det passar och vad du kan förvänta dig när du skickar en ritning till oss.
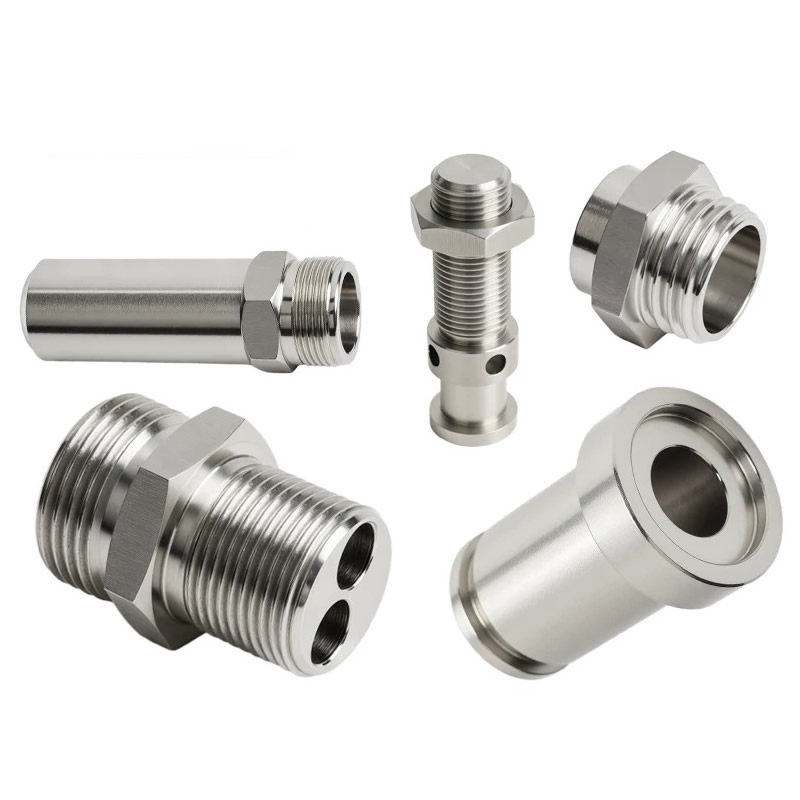
Vad gör att svänga annorlunda – och snabbare
Vridning roterar arbetsstycket mot ett stationärt skärverktyg. Fräsning roterar verktyget mot ett stationärt arbetsstycke. Den enda skillnaden förändrar allt om kostnad, hastighet och precision.
Varför svängning går snabbare:
- Bar feed:För högvolymproduktion trycker en stångmatare in material i spindeln automatiskt – ingen manuell laddning, ingen stilleståndstid mellan delarna.
- Enpunktsskärning:Ett svarvverktyg kopplar in materialet kontinuerligt och tar snabbt bort stora volymer metall.
- Snävare toleranser på diametrar:Svarvning ger naturligt runda detaljer med utmärkt koncentricitet och ytfinish.
- Inget komplext arbete:En hylsa eller chuck håller stången; delen faller av när den är klar.
Där vändningen vinner:
- Axlar, tappar, bultar, dubbar
- Kontaktdon, adaptrar, beslag
- Bussningar, hylsor, distanser
- Ventilspolar, kolvar, kolvar
- Vilken del som helst med en primär cylindrisk axel
Där fräsning vinner:
- Prismatiska former med plana ytor, fickor och komplexa konturer
- Hus, fästen, grenrör
- Delar där den primära geometrin inte är roterande
De flesta svarvade delar behöver lite sekundär fräsning – tvärhål, plana delar, slitsar. Det är därför vi använder både svarv- och fräsutrustning, och 5-axliga fräs-svarvcentra för delar som behöver båda i en uppsättning.
Typiska CNC-svarvade delar – geometri och tillämpningar
Om din del passar en av dessa beskrivningar är svarvning troligen rätt process:
Skaft och stift– Motorer, ställdon, hydraulcylindrar. Material: 1045, 4140, 304, 17-4 PH.
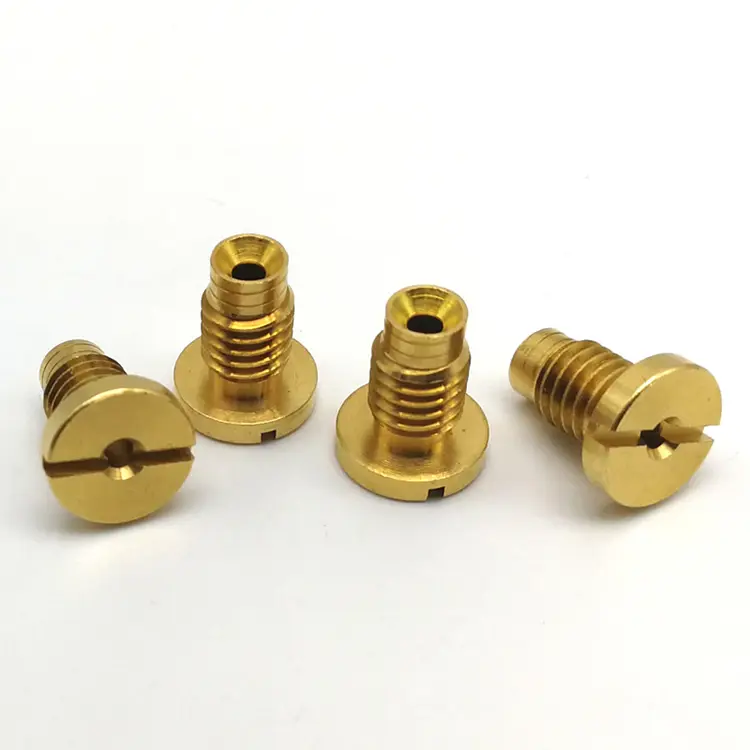
Kontakter och adaptrar– Vätskesystem, elarmatur, pneumatiska ledningar. Material: mässing, koppar, rostfritt, aluminium.
Bussningar och ärmar– Lager, slitytor, inriktningsstyrningar. Material: brons, mässing, stål, PTFE.
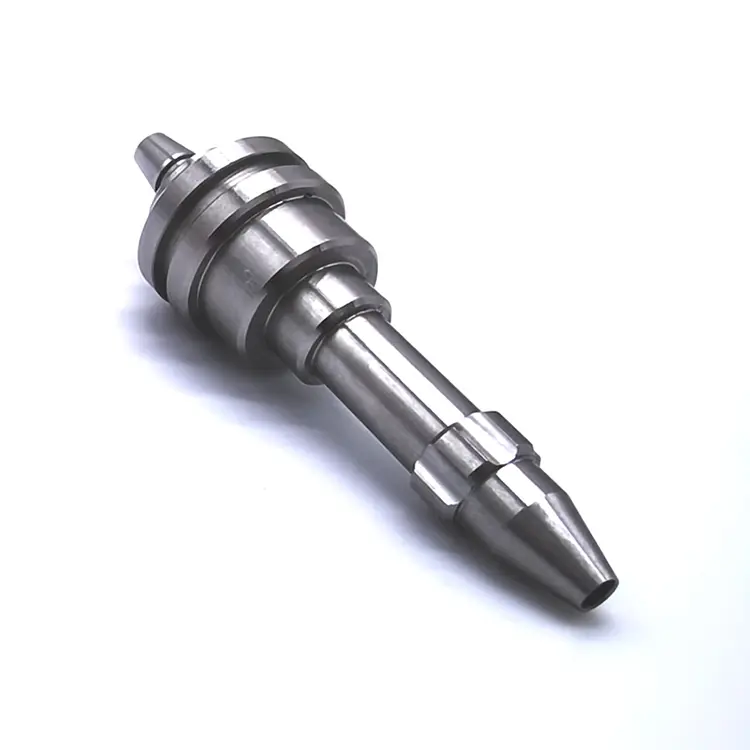
Ventilkomponenter –Spolar, stjälkar, säten, kolvar. Material: 4140, 17-4 PH, D2, rostfritt.
Fästelement och insatser– Gängade dubbar, anpassade bultar, gängade insatser. Material: kolstål, legerat stål, rostfritt.
Rullar och hjul– Transportörer, materialhantering, tryckutrustning. Material: stål, aluminium, nylon, POM.
Vad dessa delar delar:En primär cylindrisk axel, ett behov av koncentricitet och ett krav på konsekvent diameter och ytfinish. Det är just dessa egenskaper som svarvning levererar bäst.
Utrustning och kapacitet – Byggd för effektivitet med stångmatning
Nuote Metals driver en svarvavdelning som är optimerad för både precision i små partier och högvolymproduktion.
| Förmåga | Specifikation |
|---|---|
| Vridningsdiameter | 2 mm – 300 mm |
| Svänglängd | Upp till 750 mm |
| Tolerans | ±0,005 mm (standard), ±0,002 mm (precision) |
| Ytjämnhet | Ra 0,4 μm (standard), Ra 0,2 μm (polerad) |
| Stångmatningskapacitet | 2 mm – 80 mm diameter |
| Spindelhastighet | Upp till 6 000 RPM |
| Live Tooling | Korshål, plattor, slitsar i en uppsättning |
Material vi vänder regelbundet:
- Kolstål (1045, 1215, 12L14)
- Legerat stål (4140, 4340, 8620)
- Rostfritt stål (303, 304, 316, 17-4 PH)
- Aluminium (6061, 7075, 2024)
- Mässing (C36000, C26000)
- Koppar (C11000, C10200)
- Plast (POM, PEEK, PTFE, nylon)
Volymkapacitet:Prototyp (1–50 stycken), lågvolymproduktion (50–5 000), högvolymproduktion (5 000–500 000+).
Kvalitetskontroll – vad vi verifierar på varje CNC-svarvad del
Svängning går snabbt, men hastighet utan verifiering är slöseri. Varje parti produceras under ett dokumenterat kvalitetssystem:
Verifiering av inkommande material:
- Bruksprovningscertifikat för varje stång.
- Interna hårdhets- och mikrostrukturkontroller.
Övervakning under process:
- Första artikelinspektion (FAI) för varje nytt artikelnummer.
- Statistisk processkontroll (SPC) på kritiska diametrar.
- Verktygsslitageövervakning och schemalagda verktygsbyten för att förhindra drift.
Slutbesiktning:
- CMM-inspektion för komplexa geometrier.
- Optiska komparatorer för gäng- och profilverifiering.
- Ytråhetstestare för Ra-validering.
- Fulldimensionell rapport och materialcertifikat med varje leverans.
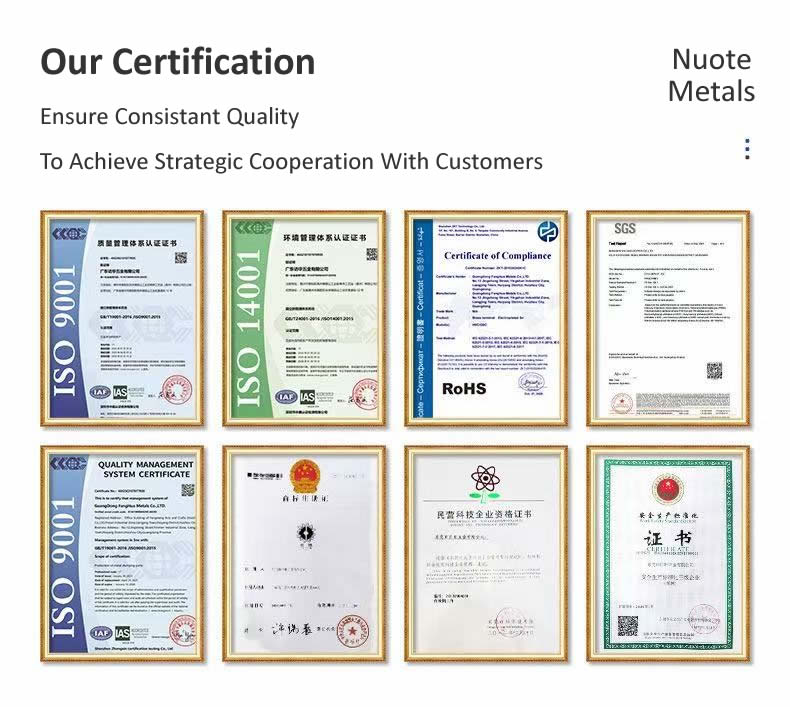
Certifieringar: ISO 9001:2015. RoHS- och REACH-överensstämmelse tillgängliga. PPAP-dokumentation på begäran.
Ett riktigt exempel – 17-4 PH rostfri ventilspole
En nordamerikansk tillverkare av hydraulisk utrustning behövde en 17-4 PH rostfri ventilspole med en 0,008 mm diametertolerans, 0,005 mm koncentricitet och 40–45 HRC efter värmebehandling. Deras tidigare leverantör kunde inte hålla koncentriciteten efter härdning – spolen var 0,02 mm ur rund.
Vad vi gjorde annorlunda:
- Bearbetade spolen komplett på ett 5-axligt fräs-varvcentrum – alla diametrar, spår och tvärhål i en uppsättning.
- Använde CBN-verktyg för den sista finishen efter värmebehandling.
- Verifierad koncentricitet med en Talyrond före och efter härdning.
- Skickade 3 500 stycken med noll avslag. Kunden eliminerade sekundär slipning och minskade ledtiden med 10 dagar.
Vanliga frågor om CNC-svarvade delar
F1: Vad är skillnaden mellan CNC-svarvning och CNC-fräsning?
S: CNC-svarvning roterar arbetsstycket medan ett stationärt verktyg skär det – bäst för cylindriska delar. CNC-fräsning roterar verktyget medan arbetsstycket står stilla – bäst för prismatiska delar med plana ytor och fickor. MångaCNC-svarvade delarkräver också sekundär fräsning för tvärhål eller plana hål. Nuote Metals driver båda typerna av utrustning, plus 5-axliga fräs-varvcenter som kombinerar svarvning och fräsning i en enda uppsättning.
F2: Vilka toleranser kan du hålla på svarvade delar?
S: Vår standardtolerans är ±0,005 mm, med precisionskapacitet ner till ±0,002 mm för kritiska diametrar. Koncentricitet och rundhet kan hållas till 0,005 mm eller bättre. Uppnåelig tolerans beror på material, dellängd-till-diameterförhållande och funktionstyp. För värmebehandlade delar rekommenderar vi att specificera toleranser efter värmebehandling eller tillåta slipning. Nuote Metals granskar varje ritning och ger DFM-feedback innan du gör en beställning.
F3: Kan du vända delar från stånglager med korshål och gängor?
A: Ja. Våra svarvar är utrustade med strömförande verktyg och stångmatare, vilket gör att vi kan borra korshål, fräsa plattor och skära gängor i samma uppsättning som svarvningen. Detta eliminerar sekundära operationer, minskar ledtiden och förbättrar koncentriciteten mellan funktionerna. För komplexa geometrier använder vi 5-axliga fräs-varvcentra som bearbetar delen komplett i en uppsättning.
Hot Tags: CNC-svarvade delar, Kina CNC-svarvade delar
Skicka förfrågan
Lämna gärna din förfrågan i formuläret nedan. Vi kommer att svara dig inom 24 timmar.
X
Vi använder cookies för att ge dig en bättre webbupplevelse, analysera webbplatstrafik och anpassa innehåll. Genom att använda denna sida godkänner du vår användning av cookies.
Sekretesspolicy