Produkter
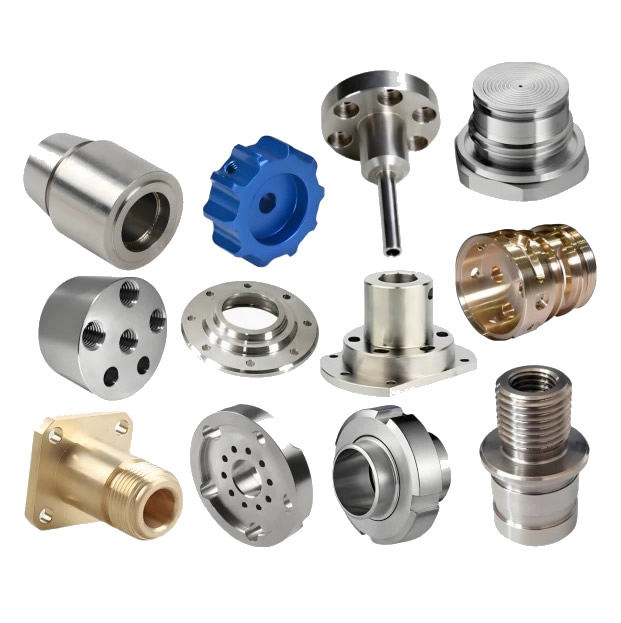
CNC precisionssvarvade delar
En precisionssvarvad del görs inte genom att inspektera den mer noggrant – den görs genom att korrigera processen medan delen fortfarande är i maskinen. Termisk drift och verktygsslitage flyttar dimensionen under batchen; offline-inspektion hittar avdriften efter att delarna har tillverkats. Nuote Metals producerar CNC-precisionsvarvade detaljer i Kina med mätning i processen och kompensation med sluten slinga – mäter på svarven och justerar förskjutningen före nästa del. ±0,002 mm på kritiska diametrar.
Skicka förfrågan
Produktbeskrivning
CNC precisionssvarvade delar – Korrigeringen sker i maskinen, inte i inspektionsrummet
En precisionssvarvad del bedöms ofta av inspektionsrapporten – CMM-resultaten, rundhetsdiagrammet, ytfinishen. Men besiktningsprotokollet är en obduktion. Den berättar vad delen mätte efter att den gjordes. Den berättar inte om processen korrigerades medan delen fortfarande var i maskinen.
CNC-precisionsvarvade delar definieras inte av snävare toleranser på ritningen – de definieras av processkontrollen som håller dessa toleranser över partiet. Termisk drift flyttar diametern med 0,005 mm under den första timmen av produktionen. Verktygsslitage flyttar den med ytterligare 0,005 mm under de kommande tusen delarna. Om processen inte korrigeras går delen utanför toleransen – och inspektionsrapporten fångar den efter att partiet har skrotats.
På Nuote Metals producerar vi CNC-precisionsvarvdelar med in-process mätning och sluten slinga kompensation. Den här artikeln täcker de två driftkällorna, kompensationsmetoden och vad som ska verifieras innan en precisionssvarvad del accepteras.
De två drivkällorna – termisk tillväxt och verktygsslitage
Precisionssvarvdrifter av två skäl – och båda är förutsägbara, mätbara och korrigerbara.
| Driftkälla | Vad händer | Typisk magnitud | Korrigeringsmetod |
|---|---|---|---|
| Termisk tillväxt | Spindeln och arbetsstycket expanderar när maskinen värms upp | 0,005–0,015 mm under första timmen | Temperaturgivare + offsetkompensation |
| Verktygsslitage | Sätt in kantrundor, skärkraften ökar | 0,003–0,010 mm över 1 000 delar | Mätning på gång + offsetuppdatering |
Termisk tillväxtär första timmens problem. Spindellagren värms upp, kulskruven expanderar och arbetsstycket växer när det absorberar skärvärme. En diameter på 50 mm kan växa med 0,01 mm under den första timmen – tillräckligt för att överskrida en tolerans på ±0,005 mm. Tillväxten är inte slumpmässig – den följer temperaturkurvan. Vi mäter spindeln och arbetsstycket med temperatursensorer och tillämpar en kompensationsoffset på CNC:n – verktygsbanan skiftar när maskinen värms upp.
Verktygsslitageär det långsiktiga problemet. Skärkanten rundar gradvis - skärkraften ökar, arbetsstycket böjs mer och diametern glider. Ett slitet skär kan flytta diametern med 0,01 mm över 1 000 delar. Slitaget är inte synligt för operatören – det syns i måttet. Vi mäter delen som är igång och uppdaterar verktygsoffset när diametern närmar sig kontrollgränsen – innan den går utanför toleransen.
FörCNC precisionssvarvade delar, avdriften är inte en defekt – det är en variabel som ska kompenseras. Leverantören som inspekterar efter partiet upptäcker avdriften; leverantören som mäter under processen korrigerar det.
Mätning under process – Mätning på svarven, inte i inspektionsrummet
Mätning under processen är skillnaden mellan korrigering och detektering. Mätaren monteras på svarven – eller så mäts delen med en touchprobe – och resultatet matas tillbaka till CNC:n innan nästa del skärs.
Hur det fungerar:
- Touchprobe på tornet (Renishaw OMP40) – mäter diametern efter målpasset, innan delen skärs av.
- In-process-mätare (Marposs M110) – en mätare av tjocklek som kommer i kontakt med delen under bearbetning och skickar diametern till CNC:n.
- Sluten slinga kompensation – CNC:n jämför den uppmätta diametern med målet och uppdaterar verktygsoffset för nästa del.
Vad det korrigerar:
- Termisk drift – offseten uppdateras när maskinen värms upp.
- Verktygsslitage – förskjutningen uppdateras när skäret slits.
- Materialvariation – en hårdare stång avleder mer; offset kompenserar.
Vad det inte korrigerar:
- Ett slitet spindellager – mätaren mäter resultatet, inte orsaken.
- En böjd stång – mätaren mäter diametern, inte rakheten.
För CNC-precisionsvarvade delar är den pågående mätaren inte en ersättning för CMM-enheten – den är ett komplement. Mätaren korrigerar processen; CMM verifierar delen.
Standardreferens: Dimensionstoleranser följer ISO 2768-mK och ISO 1101 såvida inte en snävare beskrivning anges. Cpk beräknas enligt ISO 22514.
Utrustning och kapacitet
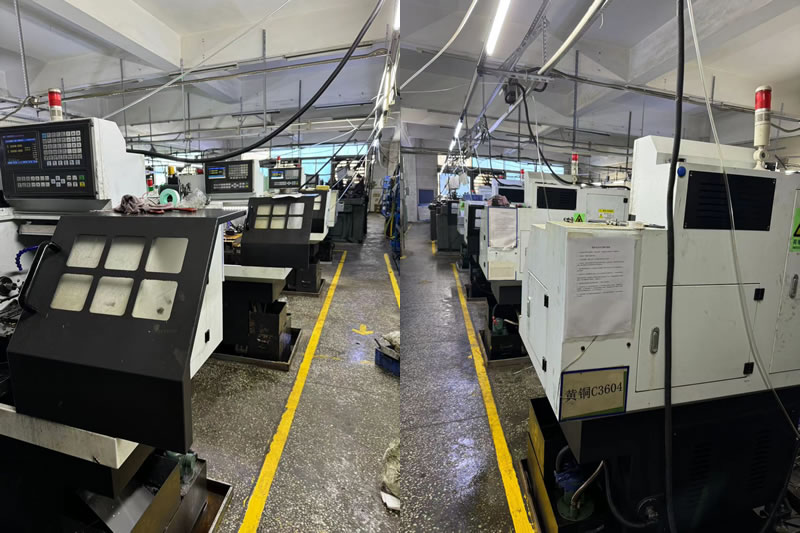
Nuote Metals driver en precisionssvarvcell med mätning i processen på varje svarv.
- CNC-svarvar (Haas ST-20Y, Okuma Genos L) – stångmatning upp till 80 mm, chuck upp till 300 mm.
- Touchprober (Renishaw OMP40) – diameter och längdmått efter målpasset.
- Mätare under process (Marposs M110) – kontinuerlig diametermätning på delar med stora volymer.
- CMM (Zeiss Contura 7/10/6) – slutlig verifikation, fixerad på bearbetningsdatum.
- Temperatursensorer – spindel och arbetsstycke, matar kompensationsmodellen.
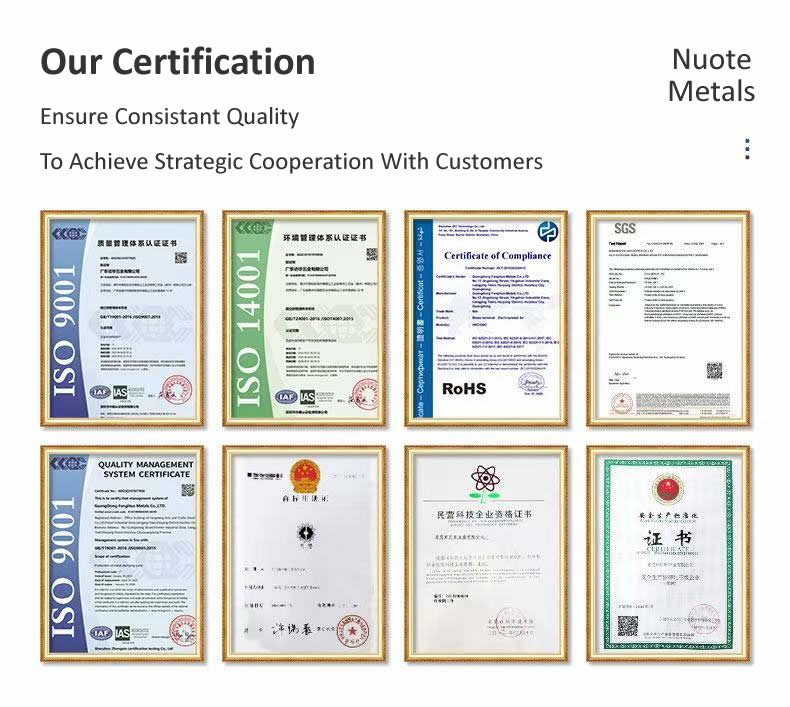
Certifiering:ISO 9001:2015 (certifikat tillgängligt på begäran). Årlig kapacitet: 3 miljoner precisionssvarvade delar för hydrauliska, medicinska och fordonssäkerhetsprogram. Cpk ≥1,33 på kritiska diametrar med mätning under processen; Cpk ≥1,67 med 100 % mätning och långsammare cykel.
Begränsning:Mätning under processen är validerad för diametrar ≥3 mm och längder ≤150 mm. Under 3 mm avleder sondkontakten delen – optisk mätning används istället. Över 150 mm böjs delen av mellan mittpunkterna – mätaren mäter nedböjningen, inte diametern.
Ett verkligt exempel – Cpk höjs från 1,0 till 1,5 med kompensation under process
En tysk tillverkare av hydraulisk utrustning behövde en precisionsvriden ventilspole—20 mm diameter, ±0,003 mm tolerans, Cpk ≥1,33. Deras tidigare leverantör inspekterade efter partiet – Cpk var 1,0 och 2 % av delarna var utom tolerans.
Vad vi gjorde annorlunda:
- Installerade en Renishaw peksond på svarven – mätte diametern efter målpasset, var tionde del.
- Tillämpad termisk kompensation – förskjutningen uppdaterades när spindeln värmdes, baserat på temperatursensorn.
- Uppdaterade verktygsoffset när diametern närmade sig kontrollgränsen – innan delen drev utanför toleransen.
- Verifierade den sista batchen på en Zeiss Contura CMM—Cpk 1.52.
En läxa vi lärde oss:Tidigt i vårt precisionssvarvprogram förlitade vi oss på offline-CMM-sampling för en 50 000-bitars batch. Den termiska driften under den första timmen flyttade diametern med 0,008 mm – 2 % av satsen var utanför tolerans och måste omarbetas på vår bekostnad. Sedan dess körs varje del med en tolerans snävare än ±0,005 mm med mätning under processen – inte offline-sampling.
Begränsning:Den pågående sonden lägger till 4 sekunder per mätning – för en 30-sekunders cykel, det vill säga en ökning av cykeltiden med 13 %. För delar med stora volymer är den pågående mätaren (Marposs) snabbare – men den kräver ett dedikerat mäthuvud för varje diameter.
Skickade 50 000 spolar med noll delar utanför toleransen. Detta är vad CNC-precisionsvarvade delar ska leverera: inte bara en del som mäter korrekt vid CMM, utan en process som korrigerar sig själv innan delen driver – eftersom mätaren sitter på svarven, inte i inspektionsrummet.
Vanliga frågor
F1: Förlänger mätning i processen cykeltiden?
S: Ja – en touchprob lägger till 3–5 sekunder per mätning; en pågående mätare lägger till 1–2 sekunder. För en 30-sekunders cykel är det en ökning med 3–13 %. Men ökningen kompenseras av skrotminskningen – en batch som skulle ha skrotats med 2 % utanför toleransen blir 0 %. För CNC-precisionsvarvade detaljer med snäva toleranser är den totala kostnaden lägre med mätning under processen – inte högre.
F2: När behövs mätning i processen för precisionssvarvade delar?
S: När toleransen är ±0,005 mm eller snävare, när satsen är tillräckligt lång för att verktygsslitage ska ha betydelse (över 500 delar), eller när materialet varierar från stång till stång. För korta partier med lösa toleranser räcker offline-CMM-sampling. För CNC-precisionsvarvdelar i hydrauliska, medicinska eller fordonssäkerhetsapplikationer är mätning under process standarden – inte ett alternativ.
F3: Kan du tillhandahålla Cpk-data med försändelsen?
A: Ja. Varje sats för precisionssvarvning levereras med en Cpk-rapport om kritiska diametrar – beräknad från mätdata under processen och verifierad på CMM. Rapporten inkluderar kontrolldiagram, verktygsslitageprotokoll och termisk kompensationslogg. För CNC-precisionsvarvade detaljer i reglerade industrier är Cpk-rapporten en del av PPAP-paketet.
F4: Kan du ge DFM-feedback om huruvida min del behöver mätning under processen?
A: Ja. Skicka ritningen med tolerans, batchstorlek och material. Vårt ingenjörsteam granskar driftrisken – och bekräftar om toleransen och batchlängden motiverar mätning under processen, eller om offline-CMM-provtagning är tillräcklig. Där toleransen är snävare än avdriften rekommenderar vi mätmetoden före offert – inte efter att den första batchen misslyckats.
Skicka förfrågan
Lämna gärna din förfrågan i formuläret nedan. Vi kommer att svara dig inom 24 timmar.
X
Vi använder cookies för att ge dig en bättre webbupplevelse, analysera webbplatstrafik och anpassa innehåll. Genom att använda denna sida godkänner du vår användning av cookies.
Sekretesspolicy