Produkter
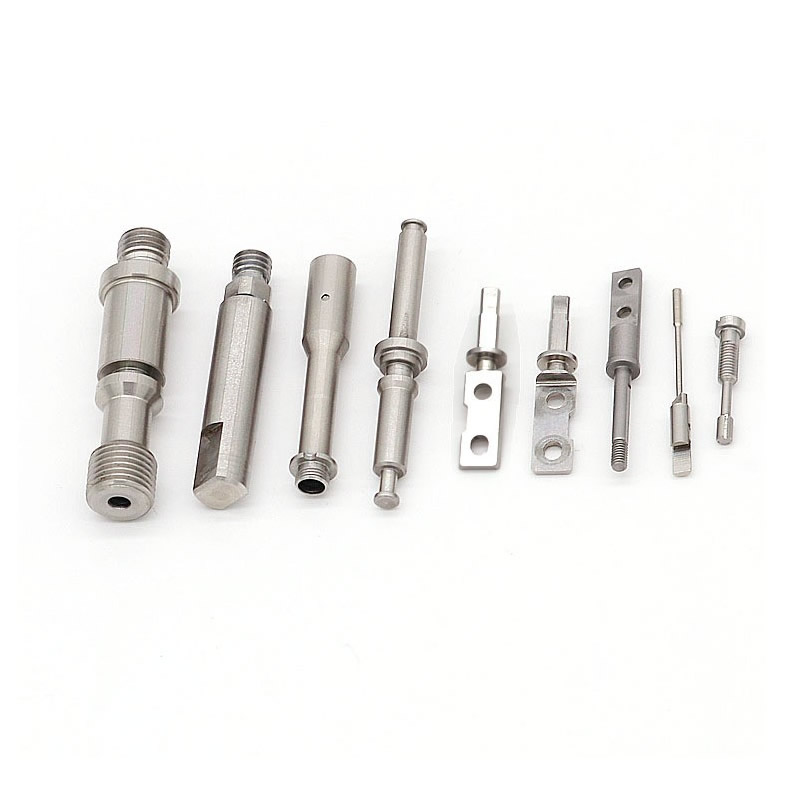
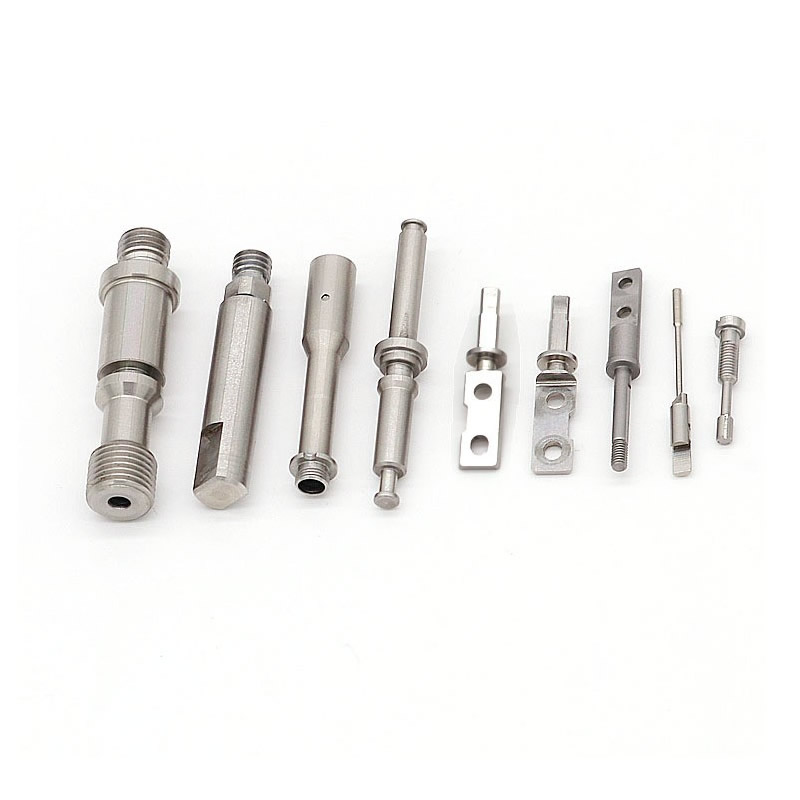
CNC-bearbetade komponenter
En CNC-bearbetad komponent tillverkas sällan på en maskin. Den vrids, fräss sedan, slipas sedan – och varje gång den rör sig kan referenspunkten förskjutas. Nuote Metals producerar CNC-bearbetade komponenter i Kina med ett datum fastställt vid den första operationen och refererat till vid varje efterföljande operation—svarvning, fräsning, slipning och inspektion. ±0,005 mm på kritiska funktioner.
Skicka förfrågan
Produktbeskrivning
CNC-bearbetade komponenter – datumet måste överleva varje operation
En CNC-bearbetad komponent är inte en enkeloperationsdel. Det är en sekvens: vriden på en svarv, fräst på ett bearbetningscenter, slipad på en kvarn, inspekterad på en CMM. Varje operation tar bort material, ändrar spänningstillståndet och introducerar variation. Och varje gång komponenten spänns igen kan referenspunkten förskjutas – hålet som var koncentriskt efter svarvning är 0,02 mm av efter fräsning, ytan som var platt efter fräsning är 0,01 mm skev efter slipning.
CNC-bearbetade komponenter bedöms efter om funktionerna är anpassade efter varje operation – inte bara efter den första. Datumet är tråden som håller samman sekvensen. Om datumet skiftar kommer funktionerna inte att anpassas och komponenten sätts inte ihop – även om varje enskild operation uppfyllde sin tolerans.
På Nuote Metals producerar vi CNC-bearbetade komponenter med ett datum fastställt vid första operationen och refererat vid varje efterföljande operation. Den här artikeln täcker utmaningen med flera processer, datumkontrollmetoden och vad som ska verifieras innan du accepterar en komponent.
Flerprocessutmaningen – där komponenter tappar inriktning
En komponent som kräver svarvning, fräsning och slipning passerar genom minst tre maskiner och tre uppsättningar. Varje inställning är en chans för datumet att skifta.
| Drift | Typiskt datum | Risk om datum skiftar | Effekt på komponent |
|---|---|---|---|
| Vändning | Ansikte och borrning | Borrning inte koncentrisk mot ansiktet | Matchande axel binder eller läcker |
| Fräsning | Vänd ansikte och borrning | Tvärhålet är inte inriktat mot hålet | Nålen går inte in eller går in i vinkel |
| Slipning | Vänd ansikte och borrning | Slipdiametern inte koncentrisk mot borrningen | Lagret tar slut, vibrationer |
| Inspektion | Ritningsdatum | Funktioner mätt från olika ursprung | Bra delar avvisas, dåliga delar accepteras |
Risken är inte toleransen för en enskild operation – det är förhållandet mellan operationerna.Ett hål som är ±0,01 mm efter svarvning är fortfarande ±0,01 mm efter fräsning—om referenspunkten är densamma. Men om fräsfixturen refererar till ytterdiametern istället för hålet, ändras korshålets position med OD-toleransen – och komponenten misslyckas.
För CNC-bearbetade komponenter är datumet inte en ritningsformalitet – det är den fysiska referensen som måste bevaras från det första skäret till den slutliga inspektionen.
Ett datum, varje operation – hur vi styr sekvensen
Vi fastställer referenspunkten vid den första operationen - typiskt den vända sidan och borrningen - och vi refererar till samma datum vid varje efterföljande operation. Fixturen är utformad runt referenspunkten, inte runt en bekväm klämyta.
Vändning: Ytan och hålet är bearbetade i samma uppsättning – hålet är koncentriskt med ytan som standard. Detta är datumet.
Fräsning: Fixturen klämmer fast på den vända sidan och placeras på hålet. Tvärhålen och plattorna är bearbetade i förhållande till hålet - inte den yttre diametern. Om ytterdiametern inte är rund är tvärhålet fortfarande inriktat med hålet.
Slipning: Fixturen klämmer på samma yta och placeras på samma hål. Slipdiametern är koncentrisk mot hålet - inte med föregående OD.
Inspektion: CMM-fixturerna på samma yta och hål. Funktionerna mäts från samma ursprung som används vid bearbetning – inte från en bekväm yta.
Varför detta är viktigt:En komponent med 0,02 mm OD-tolerans och 0,01 mm tvärhålstolerans kan fortfarande monteras – om tvärhålet refereras till hålet. OD-toleransen staplas inte i korshålspositionen. Datumet bryter stapeln.
Standardreferens:Datumpraxis följer ASME Y14.5 och ISO 5459. Dimensionstoleranser följer ISO 2768-mK såvida inte en snävare beskrivning anges.
Utrustningen som gör bearbetning i ett datum möjlig
En-datum-bearbetning är inte enbart en processplan – den kräver utrustning som kan hålla referensen över operationer.
5-axliga fräs-varvcentra(DMG MORI NHX 5000, Mazak Integrex): Vrid och fräs i en uppsättning – datumet lämnar aldrig chucken. För komponenter med tvärhål, plana och svarvade funktioner eliminerar fräs-varv-centret överföringen mellan svarv och bearbetningscentrum.
CNC-svarvar med spänningsförande verktyg(Haas ST-20Y, Okuma Genos L): Vrid, korshål och tapp i en uppsättning – datumet fastställs vid ytan och hålet, och tvärhålet bearbetas i förhållande till det utan återklämning.
CMM med skanningssond(Zeiss Contura 7/10/6): Fixturer på samma referenspunkt som används vid bearbetning – inspektionen bekräftar förhållandet mellan egenskaper, inte bara de individuella måtten.
Mätning under processen:För kritiska egenskaper är mätaren utformad runt datumet – hålet eller ytan – så måttet återspeglar monteringsförhållandet, inte en bekväm klämyta.
För CNC-bearbetade komponenter är utrustningen inte en lista över maskiner – det är ett system som bevarar referensen från det första skäret till den slutliga inspektionen.
Ett riktigt exempel – Korshålsjustering sparad av ett datum
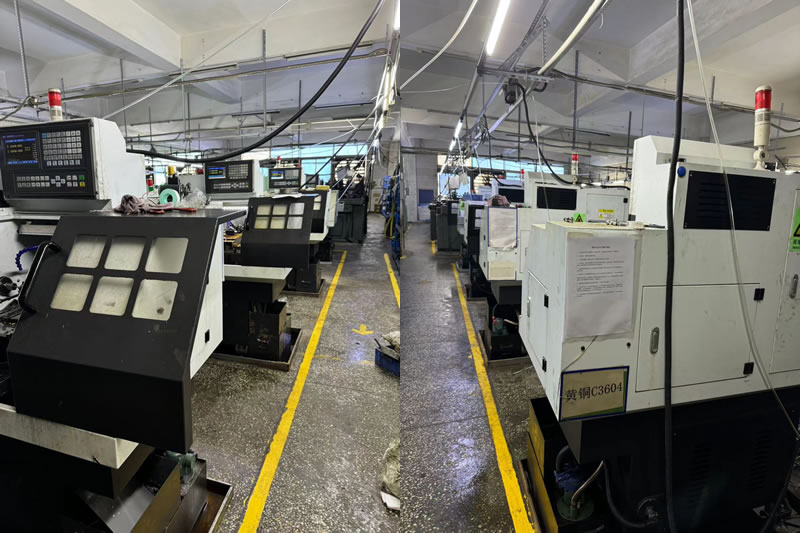
En tysk tillverkare av hydraulisk utrustning behövde en 4140 ventilkropp med ett svarvt hål, en fräst monteringsyta och fyra tvärhål. Tvärhålen måste placeras inom 0,02 mm från hålets mittlinje. Deras tidigare leverantör vände kroppen och fräste sedan korshålen med hänvisning till den yttre diametern – tvärhålets position varierade med 0,06 mm och 9 % av komponenterna misslyckades med monteringen.
Vad vi gjorde annorlunda:
- Fastställde hålet som referenspunkt vid svarvning - bearbetade hålet och ytan i en uppsättning.
- Fräste tvärhålen på ett 5-axligt fräs-varvcentrum - komponenten lämnade aldrig chucken, och tvärhålen bearbetades i förhållande till hålet.
- Jorda hålet efter värmebehandling med samma håldatum - koncentriciteten bevarades.
- Verifierade korshålets position på en Zeiss Contura CMM – fixerad på hålets datum, inte OD.
- Skickade 1 200 komponenter utan monteringsfel.
En läxa vi lärde oss:Tidigt i vårt multiprocessprogram hade vi en sats där slipfixturen refererade till en annan yta än svarvfixturen – 3 % av komponenterna misslyckades med koncentriciteten. Den batchen omarbetades på vår bekostnad, och vi har sedan dess gjort checklistan för datumöverföring till ett obligatoriskt steg innan något multiprocessjobb startar.
Begränsning:Denna metod med ett datum är validerad för komponenter där hålet är tillgängligt för fixering vid varje operation. För komponenter med interna funktioner som inte kan nås efter montering, kan datumet behöva överföras – och stacken omvärderas.
Detta är vad CNC-bearbetade komponenter ska leverera:inte bara en komponent som möter varje operations tolerans, utan en komponent vars egenskaper stämmer överens eftersom datumet bevarades – inte återupprättades vid varje inställning.
Vanliga frågor
F1: Varför spelar ett datum betydelse för CNC-bearbetade komponenter i flera processer?
S: Eftersom varje gång komponenten kläms igen, kan datumet förskjutas. Ett hål som är koncentriskt efter svarvning kan vara 0,02 mm av efter fräsning – om fräsfixturen refererar till ytterdiametern istället för hålet. Ett datum – fastställt vid den första operationen och refererat till vid varje efterföljande operation – bryter toleransstapeln. Funktionerna anpassas eftersom de mäts från samma ursprung, inte för att varje operation råkade uppfylla sin egen tolerans.
F2: Kan du bearbeta en komponent komplett i en installation?
S: För många komponenter, ja – på ett 5-axligt fräs-varvcentrum. Svarvning, fräsning, tvärhål och gängor bearbetas utan omklämning, och referenspunkten lämnar aldrig chucken. För komponenter som kräver värmebehandling eller slipning efter bearbetning, överförs referenspunkten till slipfixturen – men det är samma referenspunkt, inte en ny. Målet är att minimera antalet datumöverföringar, inte att eliminera dem till varje pris.
F3: Hur verifierar du att datumet bevarades över operationer?
S: Vi fixerar komponenten på samma referenspunkt som används vid bearbetning – den svarvade ytan och hålet – och mäter de kritiska egenskaperna på en CMM. Om korshålets position ligger inom tolerans mätt från hålet, bevarades referenspunkten. Om den är inom toleransen när den mäts från OD men ut när den mäts från hålet, gick datumet förlorat – och komponenten kan misslyckas vid montering.
F4: Tillför en-datum-kontroll kostnaden för komponenten?
S: Det ökar kostnader för fixtur och inspektionstid – fixturerna måste utformas runt datumet och CMM måste fixeras på samma sätt. Men det minskar kostnaderna för montering – färre komponenter kasseras, färre omarbetas och löpande bandet stannar inte. För CNC-bearbetade komponenter med flera funktioner som måste anpassas, är den totala kostnaden lägre med en-datum-kontroll – inte högre. Vi tillhandahåller en kostnadsuppdelning som visar monterings- och inspektionskostnaden mot den förväntade minskningen av monteringsskrot.
Skicka förfrågan
Lämna gärna din förfrågan i formuläret nedan. Vi kommer att svara dig inom 24 timmar.
X
Vi använder cookies för att ge dig en bättre webbupplevelse, analysera webbplatstrafik och anpassa innehåll. Genom att använda denna sida godkänner du vår användning av cookies.
Sekretesspolicy