Produkter
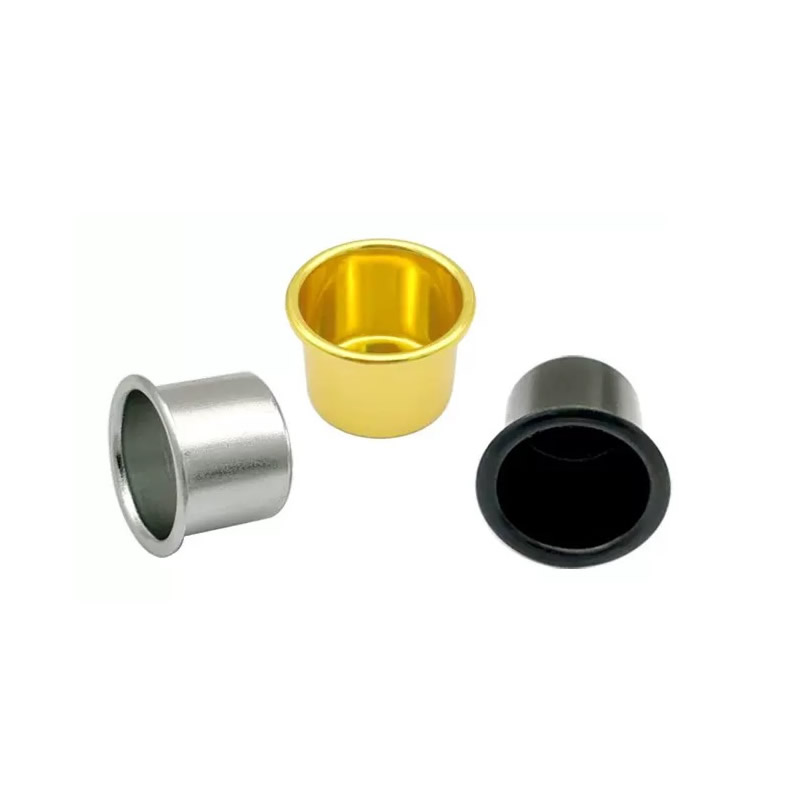
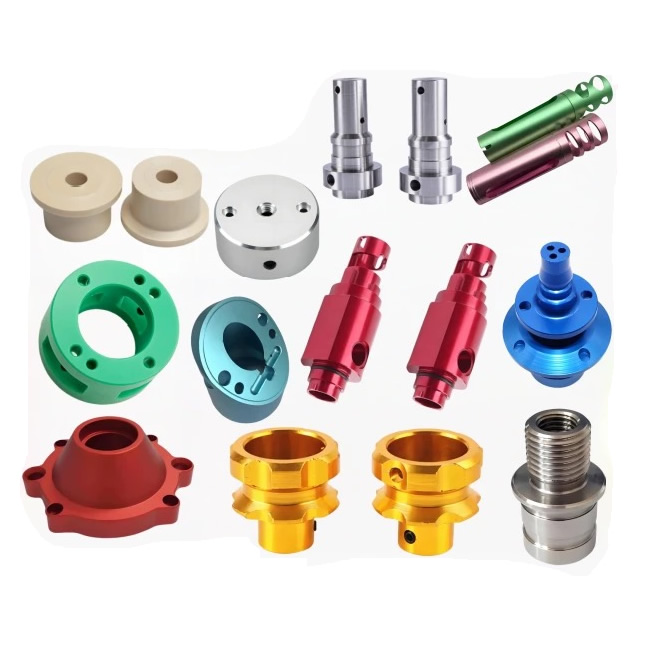
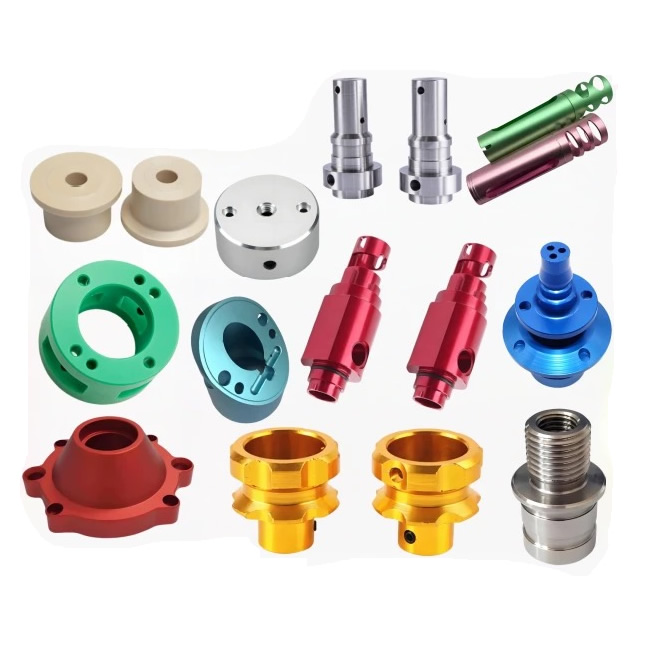
Svarvade delar i aluminium
En aluminiumsvarvad del bedöms två gånger - en gång på svarven och en gång efter anodisering. En yta som mäter Ra 0,8μm på svarven kan visa synliga vridringar efter anodisering, eftersom oxidskiktet avslöjar varje verktygsmärke. Nuote Metals producerar aluminiumsvarvade detaljer i Kina med ytstruktur som kontrolleras för anodisering – obelagda polerade skär, kontrollerade matningsmärken och Ra verifierad före beläggning. 6061, 7075, 2024.
Skicka förfrågan
Produktbeskrivning
En svarvad aluminiumdel är inte färdig när den lämnar svarven. Den är färdig när den kommer tillbaka från anodisering – och ytan som såg acceptabel ut under butikslampan visar varje fodermärke som en synlig ring. Oxidskiktet döljer inte texturen; det förstärker det.
Aluminiumsvarvdelar bedöms efter ytan två gånger - en gång av profilometern på svarven och en gång av ögat efter anodisering. Profilometern mäter Ra; den mäter inte om strukturen är omkretsringar, slumpmässiga repor eller en utsmetad yta. Två delar kan båda mäta Ra 0,8μm—den ena ser enhetlig ut efter anodisering, den andra visar ringar.
På Nuote Metals producerar vi aluminiumsvarvade delar med ytstruktur som kontrolleras för anodisering – obelagda polerade skär, kontrollerade matningsmärken och Ra-verifierad före beläggning. Den här artikeln täcker verktygen, matningsmärkena och vad som ska kontrolleras innan du accepterar en aluminiumsvarvad del.
Tre vändmärken som blir synliga efter anodisering
Anodisering omvandlar aluminiumytan till aluminiumoxid - oxiden följer yttopografin, så toppar växer till toppar och dalar till dalar. Konsistensen blir mer synlig, inte mindre.
| Turning Mark | Vad som orsakar det | Utseende efter anodisering | Hur vi förhindrar det |
|---|---|---|---|
| Omkretsmatningsring | Matning per varv för grovt eller slitet skär | Mörkt spiralband runt diametern | Finare slutmatning (0,05–0,08 mm/varv), torkarinsats |
| Uppbyggd kantrivning | Aluminium svetsar till ett belagt eller matt skär | Grov, grumlig fläck på ytan | Obelagda polerade skär, skarp kantradie <0,02mm |
| Utsmetningsmärke | Tråkigt verktyg trycker metall istället för att klippa | Ojämnt, matt band som anodiserar grumligt | Skär bytt före slitage, hög positiv rake |
Omkretsmatningsringarär det vanligaste klagomålet. Verktyget rör sig längs axeln medan arbetsstycket roterar – matningen per varv ställer in ringavståndet. En grovmatning (0,2 mm/varv) ger synliga ringar; en slutmatning (0,05–0,08 mm/varv) ger fina ringar som är mindre synliga efter anodisering.
Uppbyggda kantrevoruppstår när aluminium svetsar till verktyget. Belagda skär (TiAlN, AlCrN) har en grov yta på mikronivå - aluminiumet fastnar och slits bort. Det sönderrivna området anodiseras annorlunda - det ser ut som en grov fläck.
Utsmetningsmärkenuppstår när ett tråkigt verktyg trycker på metallen istället för att skära den. Det utsmetade lagret är arbetshärdat och anodiseras ojämnt – det ser ut som ett grumligt band.
För aluminiumsvarvade delar är ytspecifikationen inte bara Ra – det är strukturen. En ritning som anger Ra 0,8μm men inte texturriktningen lämnar det anodiserade utseendet åt slumpen.
Verktyg – varför obelagda polerade skär skär bättre i aluminium
Aluminium är mjukt och formbart – det fastnar på verktygskanten. Ett belagt skär har en grov yta på mikronivå - aluminiumet svetsar fast och bildar en uppbyggd kant. Den uppbyggda kanten växer och bryter av oförutsägbart – den river sönder ytan och lämnar en utsmetad fläck som anodiseras ojämnt.
Vad vi använder:
- Obelagda, polerade hårdmetallskär (Korloy, Sandvik aluminiumkvaliteter) – den polerade ytan minskar friktionen och förhindrar vidhäftning. Hög positiv rake—kanten är skarp, inte skavd.
- Skarp kantradie—under 0,02 mm. En matt kant trycker metallen; en vass kant skär den.
- Torkarinsats för sista passet – plattar till matarringen och ger en yta som ser enhetlig ut efter anodisering.
- Hög spindelhastighet, måttlig matning—aluminium skär bäst vid hög hastighet. Den höga hastigheten ger en ren skjuvning; den moderata matningen styr chipet och fodermärket.
Vad vi undviker:
- Belagda skär—beläggningen ökar friktionen och främjar uppbyggd kant.
- Slitna skär – en sliten kant skaver, smetar ut och ger en yta som anodiseras ojämnt.
Standardreferens:Ytstrukturen följer ISO 1302 och ISO 4287. Anodiseringskvaliteten följer MIL-A-8625 Typ II eller Typ III där så anges.
Utrustning och kapacitet
Nuote Metals driver en dedikerad aluminiumsvarvcell med polerade verktyg och kontrollerade matningsparametrar.
- CNC-svarvar (Haas ST-20Y, Okuma Genos L) – stångmatning upp till 80 mm, chuck upp till 300 mm.
- Obelagda polerade skär – Korloy och Sandvik aluminiumkvaliteter, reserverade för aluminium.
- Torkarinsatser – för sista passet på synliga ytor.
- Profilometer (Mitutoyo SJ-210) – Ra och Rz verifierade före anodisering.
- CMM (Zeiss Contura 7/10/6) – måttkontroll, fixerad på bearbetningsdatumet.
Certifiering:ISO 9001:2015 (certifikat tillgängligt på begäran). Årlig kapacitet: 2 miljoner aluminiumsvarvade delar för elektronik-, medicin- och fordonskunder.
Begränsning:Torkarinsatser är validerade för diametrar ≥10 mm. Under 10 mm passar torkargeometrin inte insatsen – matningsmärket förblir synligt och delen kan behöva en sekundär polering.
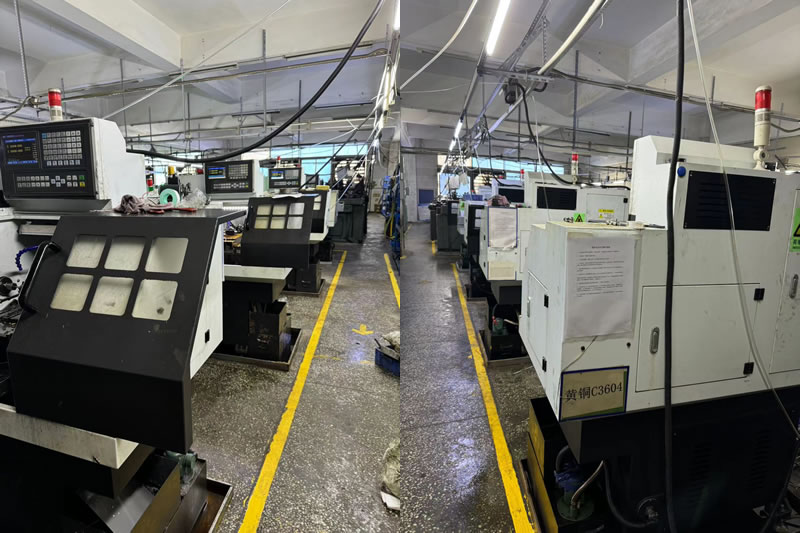
Ett verkligt exempel – Anodiserade ringar avvisade, fixerade med torkarinsats och matningsbyte
En tysk elektroniktillverkare behövde ett aluminiumsvarvat hölje — 6061-T6, 40 mm diameter, Ra 0,8 μm, anodisering av typ II. Deras tidigare leverantör använde en belagd insats och en 0,15 mm/varv matning – delarna mätte Ra 0,8 μm, men efter anodisering visade 20 % synliga spiralringar och avvisades.
Vad vi gjorde annorlunda:
- Bytte till obelagda polerade skär med hög positiv räfsa—ingen uppbyggd egg, ingen kladd.
- Minskade slutmatningen till 0,06 mm/varv – ringen blev fin och enhetlig.
- Använde en torkarinsats vid den sista passagen - ringen var tillplattad och ytan såg enhetlig ut efter anodisering.
- Verifierade Ra före anodisering - 0,6 μm genomsnitt, och texturen var enhetlig.
En läxa vi lärde oss:Tidigt i vårt aluminiumsvarvprogram använde vi belagda skär på en sats av synliga hus. Efter anodisering visade 30 % uppbyggda kantmärken – satsen underkändes. Sedan dess har varje aluminiumdel som kommer att anodiseras med obelagda polerade skär – inga undantag.
Begränsning:Torkarinsatsen är validerad för diametrar ≥10 mm. Under 10 mm passar torkargeometrin inte insatsen – matningsmärket förblir synligt och delen kan behöva en sekundär polering.
Skickade 300 000 hus med noll anodiseringsavslag. Detta är vad aluminiumsvarvade delar ska leverera: inte bara en del som mäter Ra på svarven, utan en yta som ser enhetlig ut efter anodisering – eftersom verktyget och matningen matchades med beläggningen, inte bara ritningen.
Vanliga frågor
F1: Varför visar mina aluminiumsvarvade delar ringar efter anodisering?
S: Anodisering förstärker ytstrukturen – den döljer den inte. En periferisk matningsmarkering som var osynlig på råaluminium blir en mörk ring efter anodisering. Lösningen är att minska slutmatningen (0,05–0,08 mm/varv), använda en torkarinsats för att platta till ringen och byta till obelagda polerade skär för att förhindra uppbyggnad av kant. För aluminiumsvarvade delar som kommer att anodiseras måste ytstrukturen kontrolleras före beläggning – inte efter.
F2: Kan jag använda belagda skär för aluminiumsvarvning?
S: Nej-belagda skär (TiAlN, AlCrN) har en grov yta på mikronivå och aluminium svetsar till dem. Den uppbyggda kanten river ytan och lämnar en utsmetad fläck som anodiserar ojämnt. Använd obelagda polerade hårdmetallskär med hög positiv spån - den polerade ytan minskar friktionen och den vassa kanten skär aluminiumet rent.
F3: Vilken ytfinish ska jag ange för anodiserade aluminiumsvarvade delar?
S: Ange Ra och texturriktningen. Ra 0,8μm är tillräckligt för många industriella delar - men bara om strukturen är enhetlig. Ett fint, enhetligt matningsmärke (0,05–0,08 mm/varv) är acceptabelt; ett grovt, oregelbundet märke är det inte. För synliga delar, specificera Ra 0,4μm och en torkarinsatsfinish. För dessa delar spelar texturen lika stor roll som Ra.
F4: Kan du ge DFM-feedback om ytstruktur innan jag gör en beställning?
A: Ja. Skicka ritningen med anodiseringsspecifikationen (Typ II eller Typ III), Ra-kravet och om ytan är synlig eller funktionell. Vårt ingenjörsteam granskar verktygen och matningen för anodiseringskompatibilitet – för att bekräfta om ytan kommer att se enhetlig ut efter beläggning, eller rekommenderar en torkarinsats eller en sekundär polering. Där anodiseringsutseendet spelar roll, verifierar vi texturen innan partiet anodiseras – inte efter.
Skicka förfrågan
Lämna gärna din förfrågan i formuläret nedan. Vi kommer att svara dig inom 24 timmar.
X
Vi använder cookies för att ge dig en bättre webbupplevelse, analysera webbplatstrafik och anpassa innehåll. Genom att använda denna sida godkänner du vår användning av cookies.
Sekretesspolicy