Produkter
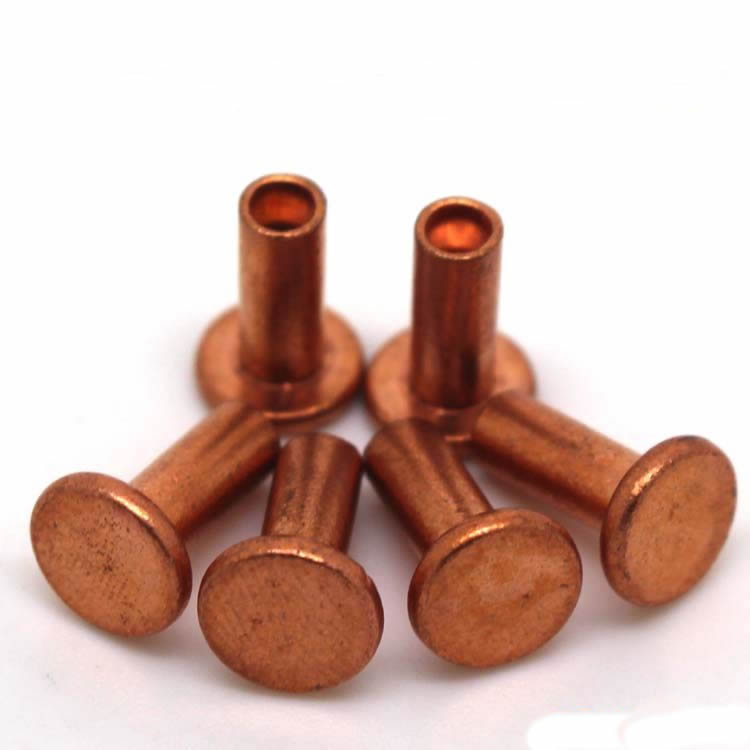
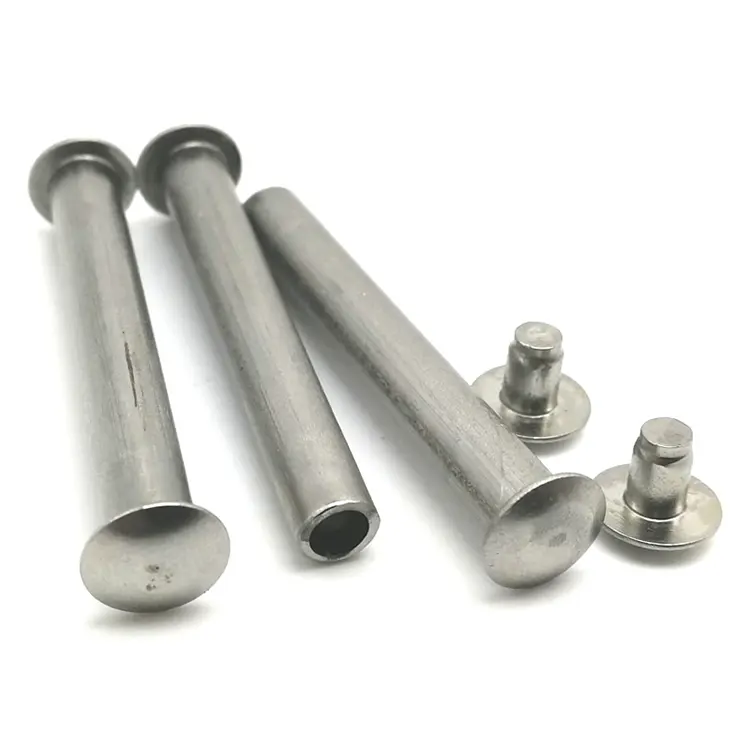
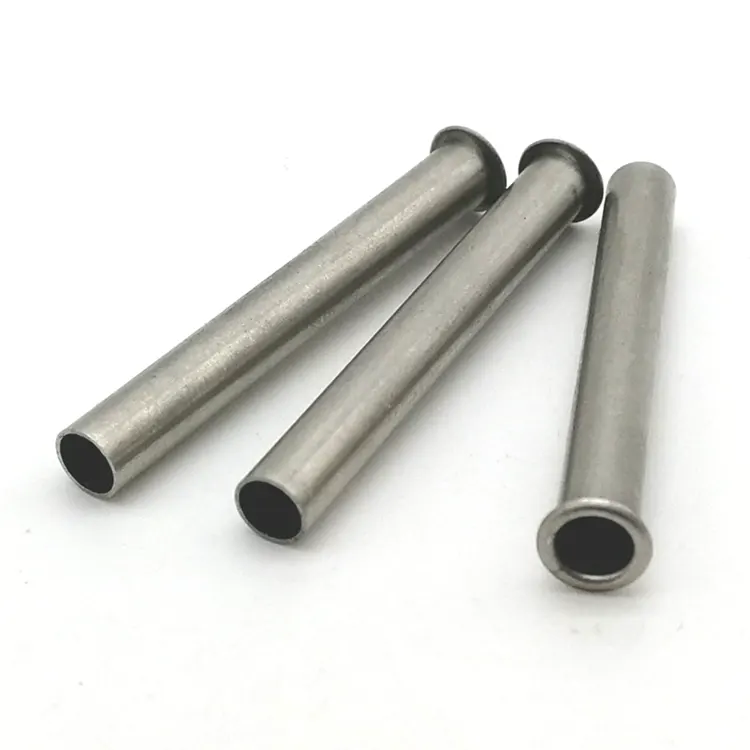
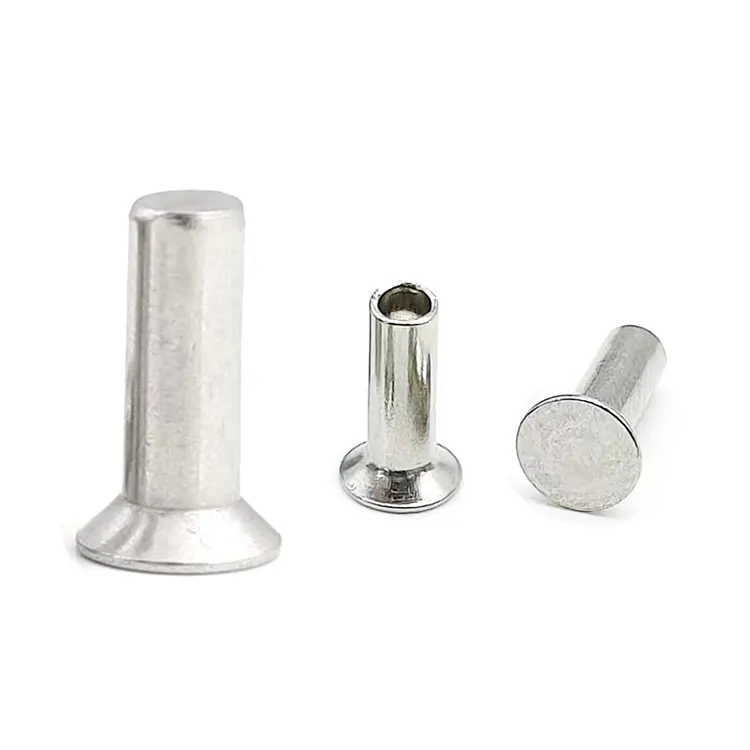
Nitar med försänkt huvud i aluminium
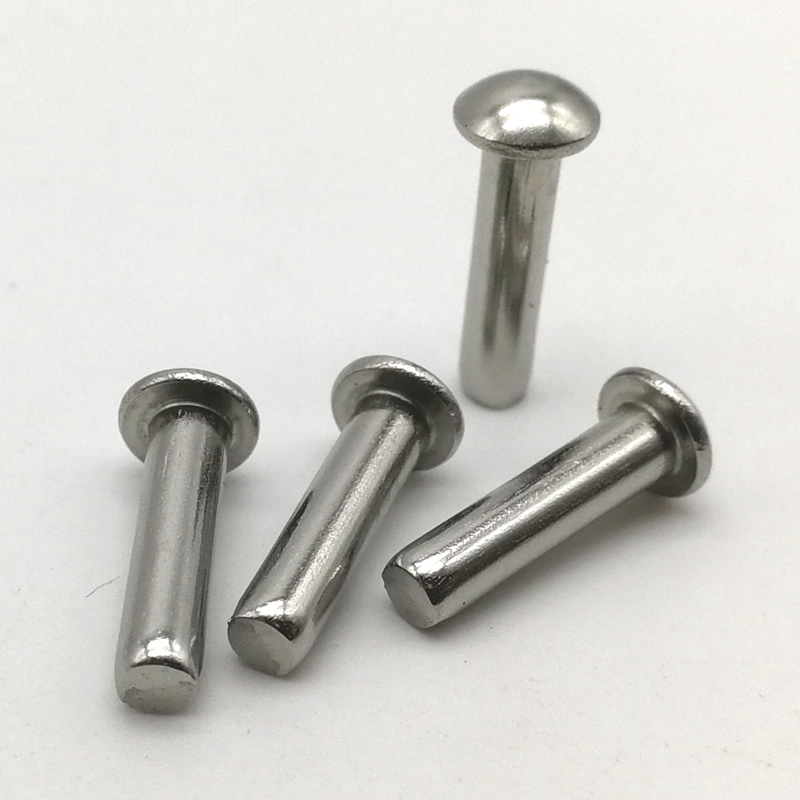
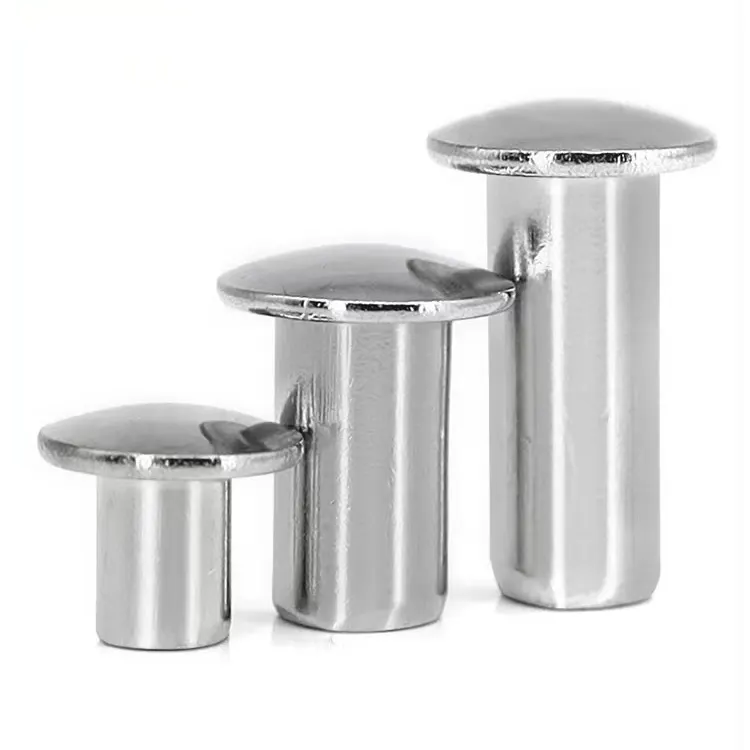
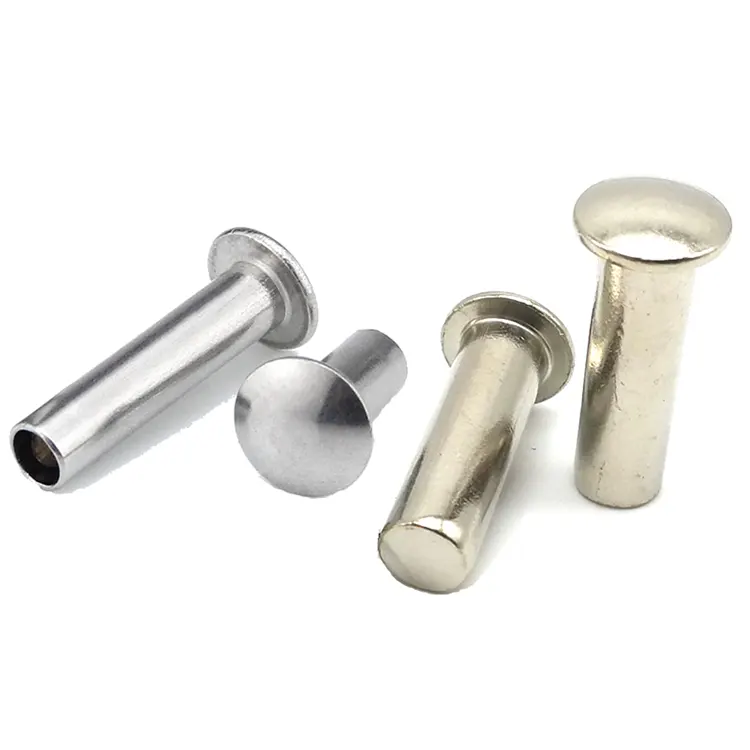
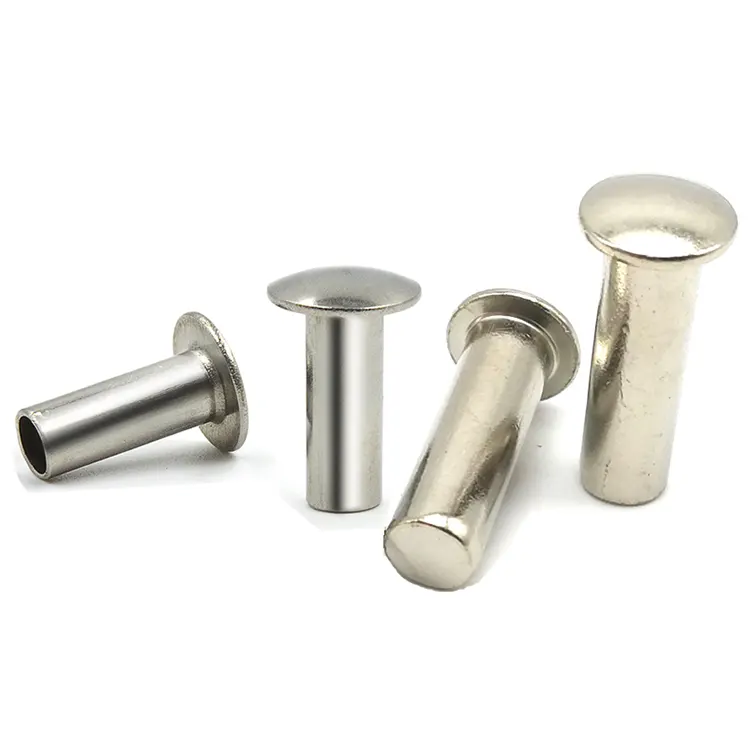
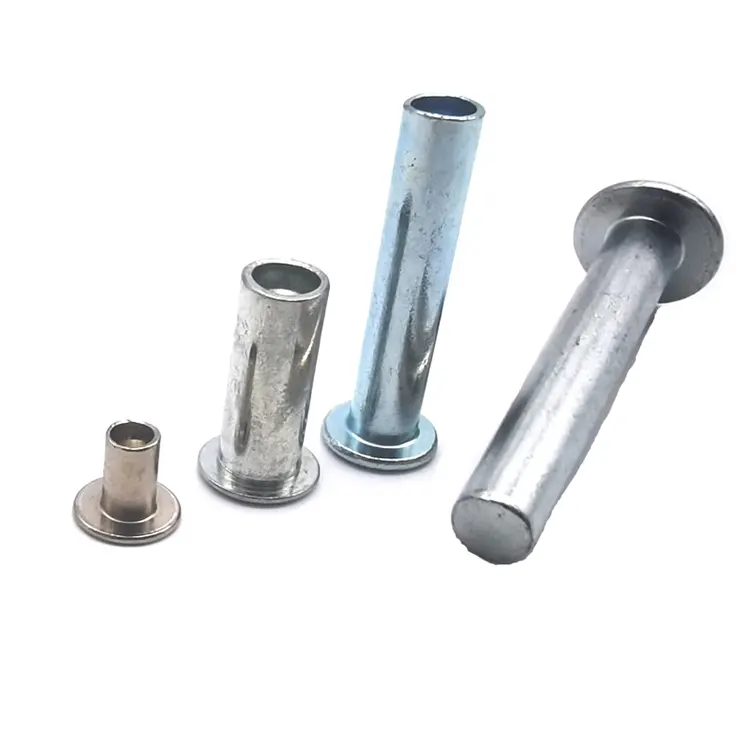
Nitar med försänkt huvud i aluminium är fästelement som används för att ansluta två eller flera tunna plåtar. Deras försänkta huvuden gör att de kan sitta i jämnhöjd med ytan efter installationen, vilket minimerar utsprång och gör dem lämpliga för applikationer som kräver släta ytor. Dessa nitar är huvudsakligen gjorda av aluminium och är lätta, korrosionsbeständiga och mycket ledande, vilket gör dem allmänt använda i industrier som flyg, fordon, elektronik och konstruktion.
Skicka förfrågan
Produktbeskrivning
Nitar med försänkt huvud i aluminium – där spolfinish möter viktbesparingar
Flyginteriörer, elektroniska höljen och precisionsinstrumentpaneler delar ett gemensamt krav: ytan måste vara helt jämn. Inga utskjutande huvuden. Inga problem. Och i många av dessa sammanställningar spelar varje gram roll.
Försänkta huvudnitar i aluminium från Nuote Metals uppfyller båda kraven samtidigt. Det försänkta huvudet sitter helt i ett förbearbetat avsmalnande hål, vilket lämnar en monolitisk yta. Aluminiumkroppen väger 65 % mindre än stål, motstår korrosion utan plätering och förblir icke-magnetisk – väsentligt för känslig elektronik. Men aluminiumets mjukhet introducerar unika risker som standardförsänkta nitar i stål inte möter.
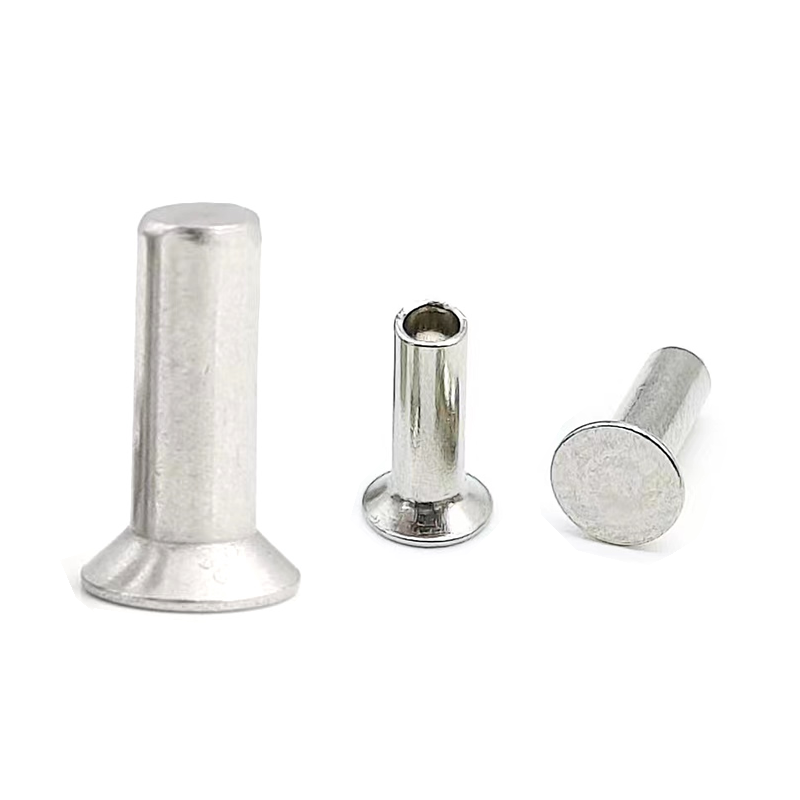
Den aluminiumspecifika utmaningen – Mjukare material, högre risk
Försänkta nitar i vilket material som helst delar en sårbarhet: huvudet är tunt och lagerytan är konisk. Inom aluminium framträder tre specifika risker.
Risk 1: Vinkelfelmatchning förstärker sprickbildning.
Aluminium är mjukare än stål. När försänkningsvinkeln inte matchar nithuvudet exakt – ens med 3–5 grader – skapar missanpassningen en punktbelastning på ena sidan av huvudet. I aluminium kan den tunna huvudkanten spricka under härdningen.
Risk 2: Översättning plattar huvudet.
Aluminium kräver endast 40–60 % av den härdkraft som används för stålnitar. Operatörer som är vana vid stål är ofta översatta försänkta aluminiumhuvuden, vilket förstör spolpassningen.
Risk 3: Galvanisk korrosion vid försänkningsgränssnittet.
Det försänkta huvudet sitter i direkt kontakt med panelmaterialet. Om panelen är av stål, titan eller kolfiber, och fukt kommer in i fogen, angriper galvanisk korrosion aluminiumet – gömt under spolhuvudet där det är svårast att upptäcka.
Tekniska specifikationer – Nitar med försänkt huvud i aluminium
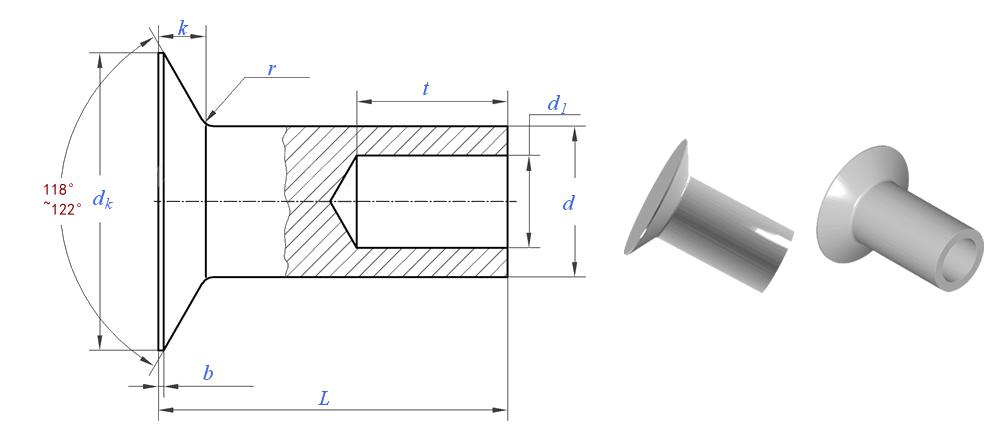
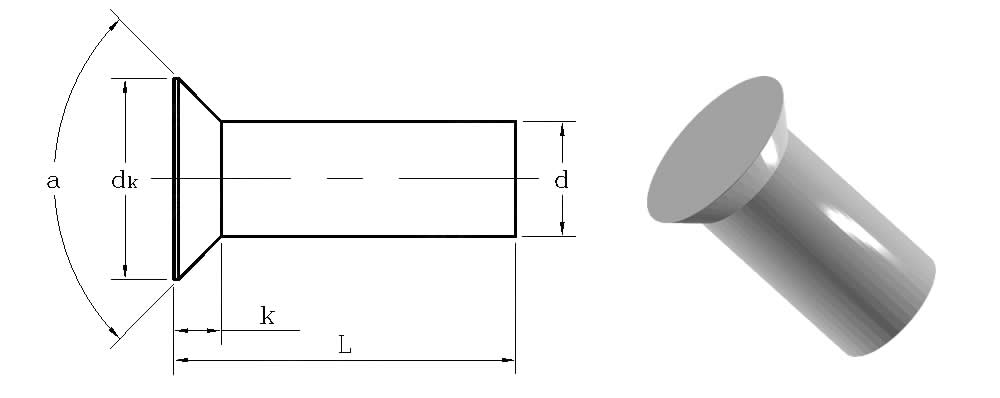
Tillverkad enligt DIN 302 och ISO 1051 dimensioner. Anpassade vinklar tillgängliga.
| Parameter | Värde/intervall | Test Standard / Tolerans |
|---|---|---|
| Skaftdiameter (d) | 1,5 – 10 mm | ±0,05 mm (≤6 mm) |
| Huvuddiameter (dk) | 1,4×d till 1,6×d | ±0,15 mm |
| Huvudhöjd (k) | 0,3×d till 0,4×d | ±0,1 mm |
| Försänkningsvinkel | 90° (standard) eller 120° | ±1° |
| Längd (L) | 3 – 40 mm | ±0,3 mm |
| Draghållfasthet | 110 – 310 MPa (legeringsberoende) | ASTM B316 |
| Skjuvstyrka | 70 – 190 MPa | ASTM F606 |
| Densitet | 2,7 g/cm³ | – |
| Standarder | DIN 302, ISO 1051 | Anpassad per ritning |
Legeringar för försänkta applikationer:
2117:Flyg- och rymdklass. Utmärkt utmattningsmotstånd. Bäst för flygplansinteriörer.
6061-T6:Högsta hållfasthet (310 MPa). Bäst för strukturella fästen.
5052:Bästa korrosionsbeständighet. Idealisk för spolmontage till marina och utomhus.
Försänkt vs. Pan Head – För spolning av aluminium
Välj Försänkt när:Ytan måste vara helt jämn, aluminiumet är tillräckligt tjockt (≥2 mm) för att stödja en ren försänkning och du kan bearbeta vinkeln exakt.
Välj Pan Head när:En låg profil är acceptabel, aluminiumet är tunt (<2mm), eller så vill man undvika det extra försänkningssteget. Pannhuvudet är enklare, starkare och mindre benäget för installationsfel.
Den avgörande faktorn:Om spolning är obligatorisk och materialet är tillräckligt tjockt, välj försänkt. Om spolning föredras men inte krävs är pannhuvud det säkrare valet.
Solid eller halvrörformig – vilket hanterar aluminium bättre?
Solida försänkta aluminiumnitarerbjuder maximal skjuvhållfasthet (upp till 190 MPa för 6061-T6) men kräver högre inställningskraft – och i aluminium är överdriven kraft den primära orsaken till att huvudet spricker.
Halvrörsförsänkta aluminiumnitarminska inställningskraften med 50–60 %, vilket gör dem betydligt mer förlåtande. Den ihåliga spetsen deformeras gradvis, vilket gör att det tunna huvudet kan sitta utan att spricka.
Vår rekommendation: För aluminium under 3 mm, välj semi-tubular. För tjockare aluminium eller maximal skjuvhållfasthet, välj solid — men använd en kalibrerad press och verifiera försänkningsvinkeln först.
Hur Nuote Metals förhindrar försänkta aluminiumfel
Vinkeltolerans hålls till ±1°:
En 3° missmatchning spricker aluminiumhuvuden. Våra försänkta huvuden är bearbetade till ±1° och verifierade med optisk mätning vid 10x förstoring. Vi levererar även matchande försänkningsfrässpecifikationer.
Filéradie på minst 0,5×d:
Kopplingen mellan det tunna huvudet och skaftet är det område som är mest stressat. En skarp radie kommer att spricka under belastning. Vi håller en minsta radie på 0,5×d och polerar våra stansar för att ta bort mikrorepor.
Förproduktionsprov på ditt material:
Skicka oss din aluminiumtjocklek, legering och försänkningsmetod. Vi producerar en liten sats och testar den på ditt faktiska panelmaterial. Du får en inställningsrapport med rekommenderad kraft, städtyp och foton av det installerade huvudet.
Galvanisk isoleringsvägledning:
Om dina nitar kommer i kontakt med stål, titan eller kolfiber, tillhandahåller vi skriftliga isoleringsrekommendationer för att förhindra dold korrosion under spolhuvudet.
Denna teknik på applikationsnivå är anledningen till att kunder inom flyg, elektronik och instrumentering väljer Nuote Metals.
Vanliga frågor om aluminium försänkta huvudnitar
F1: Kan nitar med försänkt huvud av aluminium användas i vibrerande enheter?
S: Vi rekommenderar dem inte för applikationer med hög vibration. Det försänkta huvudet har mindre materialmassa över skaftet än runda eller pannhuvuden, vilket minskar utdragningsmotståndet och vibrationstoleransen. För vibrerande enheter – motorer, generatorer, bärbar utrustning – välj aluminiumnitar med runda huvuden. Men om spolfinish är obligatorisk och vibrationerna är milda (t.ex. elektroniska kapslingar med kylfläktar), kan försänkta nitar fungera om du väljer solid framför halvrörformig. Nuote Metals kan ge råd utifrån din vibrationsprofil.
F2: Vilken försänkningsvinkel ska jag använda för aluminium—90° eller 120°?
S: För de flesta aluminiumapplikationer är 90° standarden och matchar DIN 302. För mjukare legeringar eller tunnare plåt föredras ibland 120° eftersom den bredare vinkeln minskar kanttrycket och minskar risken för sprickbildning. Den kritiska regeln är konsekvens: försänkningsfräsen och nithuvudet måste matcha exakt. På Nuote Metals levererar vi både 90° och 120° nitar och kan rekommendera rätt vinkel baserat på din legering, tjocklek och härdningsmetod.
F3: Hur förhindrar jag galvanisk korrosion under en försänkt nit av aluminium?
S: Förebyggandet beror på den olika metallen: (1) För stål eller titan, använd kromatomvandlingsbeläggning (Alodine) – ledande och minskar galvanisk potential. (2) För kolfiber, isolera med en glasfiber- eller nylonbarriär vid försänkningen. (3) För koppar eller mässing, undvik direktkontakt i våta miljöer om inte en övergångsbricka används. (4) Täta fogkanten med korrosionsskyddande tätningsmedel. Nuote Metals kan leverera kromatbehandlade nitar och ge skriftlig isoleringsvägledning för din materialkombination.
Hot Tags: Tillverkare av försänkta nitar i aluminium, leverantör av nitar med försänkta huvud, Kina leverantör av nitar av aluminium
Relaterad kategori
Skicka förfrågan
Lämna gärna din förfrågan i formuläret nedan. Vi kommer att svara dig inom 24 timmar.
X
Vi använder cookies för att ge dig en bättre webbupplevelse, analysera webbplatstrafik och anpassa innehåll. Genom att använda denna sida godkänner du vår användning av cookies.
Sekretesspolicy