
Varför är svarvdelar i mässing ryggraden i precisionstillverkning inom fordons-, elektronik- och medicinsk industri?
Mässing är en av de mest bearbetbara metallerna på planeten. Den enda fastigheten har gjortsvarvdelar i mässingstandardvalet för precisionskomponenter inom dussintals industrier. Men bearbetbarheten ensam förklarar inte den bestående efterfrågan. Mässing erbjuder också korrosionsbeständighet, elektrisk ledningsförmåga och en naturlig estetik som få material kan matcha.
På Nuote Metals har vi specialiserat oss på mässingsvarvning i över ett decennium. Den här artikeln delar med oss av vad vi har lärt oss om materialval, toleranskontroll och de applikationer där svarvade mässingsdelar ger mest värde.
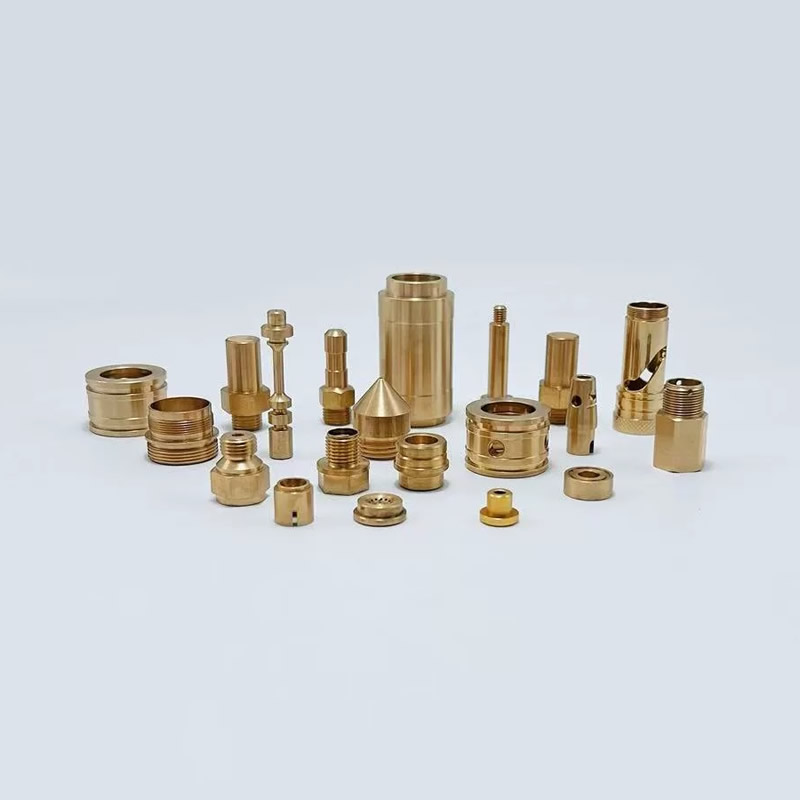
Varför mässing förblir det föredragna materialet för svarvade komponenter
Mässing är en legering av koppar och zink. Förhållandet bestämmer dess egenskaper. De två kvaliteter vi arbetar mest med är C36000 och C2680.
C36000 friskärande mässing – benchmark för bearbetbarhet
C36000 innehåller cirka 61,5 % koppar, 35,5 % zink och 3 % bly. Blyet fungerar som ett inbyggt smörjmedel under bearbetning, bryter spån i små, hanterbara bitar och tillåter skärhastigheter på upp till 100 % på bearbetningsindexet – standarden mot vilken alla andra metaller mäts.
C36000 är det valda materialet för precisionssvarvning med hög volym av komplexa gängade delar, kopplingar, bussningar och ventilkomponenter. Dess utmärkta spånkontroll minskar verktygsslitage och förkortar cykeltider.
C2680 gul mässing – när duktilitet betyder mer än hastighet
C2680 innehåller cirka 65 % koppar och 35 % zink. Den saknar blytillsatsen, vilket ger den lägre bearbetbarhet (cirka 30 % av C36000) men betydligt högre duktilitet. C2680 är att föredra när delen kräver formning, bockning eller krympning efter bearbetning. Det är också standardvalet för elektriska komponenter där blyhalten måste minimeras.
Jämförelse av bearbetbarhet
| Egendom | C36000 | C2680 |
|---|---|---|
| Kopparhalt | ~61,5 % | ~65 % |
| Bearbetbarhetsindex | 100 % (riktmärke) | ~30 % |
| Chipbildning | Utmärkt – korta marker | Bra – längre chips |
| Bäst för | Höghastighetsvarvning, komplexa gängor, kopplingar | Elektriska delar, formbara komponenter, blyfria krav |
Tekniska specifikationer – Toleranser och ytfinish
Värdet av en mässingsvarvpartner definieras av dess förmåga att hålla toleranser konsekvent. På Nuote Metals upprätthåller vi följande standarder.
Dimensionella toleranser
| Parameter | Standardutbud | Precisionsräckvidd |
|---|---|---|
| Ytterdiameter | ±0,05 mm | ±0,01 mm |
| Längd | ±0,10 mm | ±0,02 mm |
| Gängstigningsdiameter | ±0,05 mm | ±0,01 mm |
| Koncentrisitet | ≤0,05 mm TIR | ≤0,01 mm TIR |
För fordons- och medicinska tillämpningar håller vi rutinmässigt ±0,01 mm på kritiska dimensioner. Typisk CNC-svarvning av mässing uppnår ±0,1 till ±0,005 mm beroende på detaljens komplexitet och volym.
Ytbehandlingsfunktioner
| Finish Typ | Ra Range | Metod |
|---|---|---|
| Som svarvad (standard) | Ra 1,6 – 3,2 μm | CNC-svarvning |
| Fint vänt | Ra 0,8 – 1,6 μm | Reducerad matningshastighet, polerade skär |
| Polerad | Ra 0,4 – 0,8 μm | Sekundär mekanisk polering |
| Elektropläterad | Ra 0,2 – 0,8 μm (efter plätering) | Nickel, tenn eller silverplätering |
Mässing C26000 vriden med standardparametrar uppnår vanligtvis Ra ≈ 2,5 μm. För applikationer som kräver lägre ojämnhet, reducerad matningshastighet och användning av diamantpolerade verktyg kan Ra under 0,8 μm uppnås.
Två applikationer från våra fabriksrekord
Elektriska kontakter för fordon (C36000, snäva toleranser)
Problem:En fordonsleverantör behövde mässingsstift för motorstyrenheter. Stiften krävde en diametertolerans på ±0,015 mm och en ytfinish under Ra 1,0 μm för att säkerställa konsekvent införingskraft och lågt kontaktmotstånd. Årlig volym översteg 3 miljoner stycken.
Vår lösning:Vi tillverkade kontakterna från C36000 mässing på CNC-svarvar av schweizisk typ med spänningsförande verktyg. Lasermätning i processen övervakas var 200:e bit för diameter, koncentricitet och ytfinish. Delarna var förnicklade till 3–5 μm för korrosionsskydd.
Resultat:Variationen av insättningskraften minskade från ±15 % till ±4 %. Kunden minskade inkommande inspektion från 100 % till AQL-provtagning. Ledtid: 12 dagar för lagerstorlekar; 22 dagar för specialpläterade delar.
Bussningar för medicinsk utrustning (C2680, blyfri)
Problem:En medicinteknisk tillverkare behövde blyfria mässingsbussningar för en kirurgisk instrumentenhet. Bussningarna krävde ett slätt inre hål för en glidaxel, med en speltolerans på ±0,02 mm. Materialet måste uppfylla RoHS och inte innehålla bly över spårnivåer.
Vår lösning:Vi levererade C2680 blyfria mässingsbussningar, svarvade och slipade för att uppnå en invändig ytfinish på Ra 0,4 μm. Den yttre profilen vändes i en enda uppsättning för att bibehålla koncentriciteten mellan hålet och den yttre diametern.
Resultat:Bussningarna klarar en 100 % inspektion av hålprofilen. Tillverkaren av medicintekniska produkter eliminerade en sekundär brotschningsoperation. Produktionen har fortsatt i över två år med noll fältfel.
Kvalitetssystem – Vad du ska leta efter hos en mässingssvarvpartner
Alla mässingsvarvleverantörer arbetar inte på samma nivå. När du utvärderar en partner, be om dokumentation om följande.
Certifieringar och spårbarhet
ISO 9001:2015 är grundkravet för alla seriösa leverantörer av mässingsvarvning. För fordonsarbete förväntas IATF 16949 alltmer. För medicinska komponenter kan ISO 13485 krävas. Full materialspårbarhet – kopplar den färdiga delen tillbaka till mässingsstavens värmenummer – är inte förhandlingsbar för reglerade industrier.
Inspektionsförmåga under process
En pålitlig leverantör förlitar sig inte enbart på slutbesiktning. Söka efter:
Mätning under processen: Laser eller optisk mätning under produktion, inte efter.
SPC-övervakning: Statistiska processkontrolldiagram för kritiska dimensioner.
Verktygsslitagehantering: Schemalagda skärbyten baserat på antal stycken, inte operatörens bedömning.
Sekundär verksamhet
Mångasvarvdelar i mässingkräver ytterligare bearbetning. De bästa leverantörerna hanterar dessa internt:
Plätering: Nickel, tenn, silver eller guld
Gradning: Termisk eller mekanisk
Montering: Presspassning, stakning eller gängning
Svarvdelar i mässing – FAQ
F1: Vad är skillnaden mellan C36000 och C2680 mässing för svarvning?
S: Den primära skillnaden är blyinnehåll och bearbetbarhet. C36000 innehåller cirka 3 % bly, som fungerar som ett internt smörjmedel under bearbetning. Detta ger den ett bearbetbarhetsindex på 100 % – riktmärket mot vilket alla andra metaller mäts. Den producerar korta, lätthanterliga spån och tillåter högre skärhastigheter, vilket gör den till det föredragna valet för högvolymprecisionsvarvning av komplexa gängade delar, kopplingar och bussningar. C2680 är blyfri och innehåller något mer koppar (ca 65%). Dess bearbetbarhet är ungefär 30 % av C36000, vilket betyder lägre skärhastigheter och längre spån. C2680 erbjuder dock betydligt högre duktilitet, vilket gör den bättre lämpad för delar som kräver formning, bockning eller krympning efter bearbetning. Det är också det korrekta valet när blyhalten måste minimeras av regulatoriska eller medicinska skäl. På Nuote Metals lagerför vi båda kvaliteterna och kan ge råd om rätt val baserat på din detaljgeometri, volym och slutanvändningskrav.
F2: Vilka toleranser kan uppnås med CNC-svarvning av mässing?
S: Standardsvarvdelar i mässinguppnår toleranser på ±0,05 mm på ytterdiameter och ±0,10 mm på längd. För precisionsapplikationer håller vi rutinmässigt ±0,01 mm på kritiska dimensioner. Den uppnåbara toleransen beror på flera faktorer: delstorlek, geometri, materialkvalitet och volym. Mindre delar med enkla geometrier tillåter snävare toleranser. Komplexa delar med flera funktioner, tunna väggar eller långa längd-till-diameter-förhållanden är mer utmanande. För svarvar av schweizisk typ med in-processmätning är ±0,005 mm möjliga på utvalda dimensioner. Vi rekommenderar att du tillhandahåller en detaljerad ritning med specifika toleranstexter för kritiska egenskaper istället för att tillämpa en filttolerans på hela delen. Vårt ingenjörsteam granskar varje ritning innan vi citerar och kommer att flagga eventuella toleranser som kan kräva sekundära operationer eller specialverktyg.
F3: Vad är MOQ och ledtid för mässingsvarvdelar från Nuote Metals?
S: Vår standard MOQ är 500 stycken för anpassade svarvade delar, även om vi tar emot lägre kvantiteter för prototyp- och första artikelbeställningar. För lagermässingsstänger och standardkopplingsprofiler kan vi frakta från 100 stycken. Ledtiden beror på materialtillgänglighet och delens komplexitet. För standard mässingskvaliteter (C36000, C2680) i lager: 7–12 dagar för produktionskvantiteter upp till 50 000 stycken. För anpassad plätering eller sekundära operationer: lägg till 5–8 dagar. För nya delar som kräver verktyg eller inspektion av den första artikeln: tillåt totalt 15–25 dagar. Vi tillhandahåller en fast ledtid med varje offert – inga vaga intervall. Vi erbjuder även rusningstjänster för brådskande behov. Varje försändelse inkluderar en fullständig inspektionsrapport och materialcertifiering.
Skicka förfrågan
X
Vi använder cookies för att ge dig en bättre webbupplevelse, analysera webbplatstrafik och anpassa innehåll. Genom att använda denna sida godkänner du vår användning av cookies.
Sekretesspolicy