Vad skiljer en pålitlig CNC-svarvningstjänst från en offert-och-fartygsbutik?
När svarvning är den korrekta processen – och när den inte är det
CNC-svarvning är optimerad för delar med symmetri längs deras centrumaxel. En axel som domineras av OD- och ID-egenskaper kommer nästan alltid att vara snabbare och billigare att svarva än att fräsa. Svarvade detaljer tillverkas vanligtvis snabbare och till lägre kostnad än frästa detaljer för runda geometrier.
Processvalsmatris
| Del Geometri | Rekommenderad process | Resonera |
|---|---|---|
| Axlar, stift, distanser, bussningar | CNC-svarvning | Rotationssymmetri, kontinuerlig skärverkan |
| Gängade kopplingar, beslag | CNC-svarvning | OD/ID-gängor skurna i en enkel uppsättning |
| Prismatiska höljen, fickor, flersidiga funktioner | CNC fräsning | Vridning kan inte nå funktioner utanför rotationsaxeln |
| Komplexa delar med både runda och frästa detaljer | Mill-turn (5-axlig) | Enkel fastspänning, inga sekundära operationer |
En pålitligCNC-svarvningstjänstkommer att berätta när din del inte är ett svarvjobb. Om de kritiska egenskaperna är fickor eller hålmönster fördelade över flera ytor, kommer enbart svarvning att kräva sekundära operationer som ökar kostnader och hanteringsrisk. De bästa leverantörerna flaggar detta innan de citerar.
Kapacitetssignaler som faktiskt förutsäger prestanda
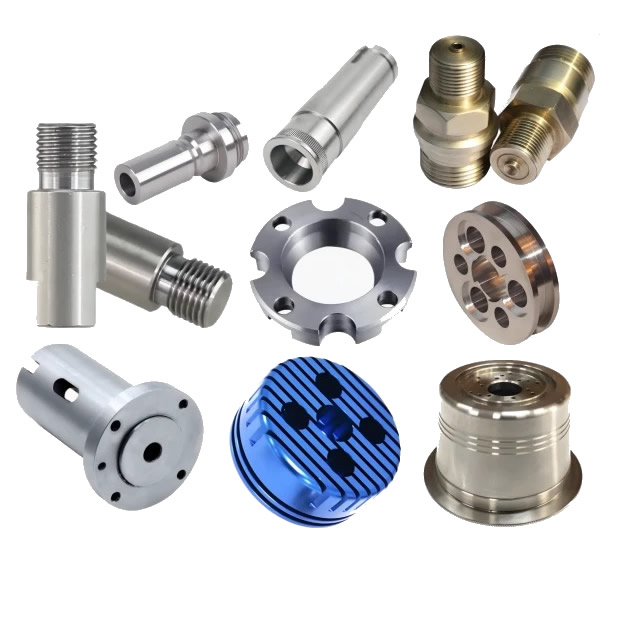
Maskinlistor och ISO-certifikat är utgångspunkter, inte slutsatser. Vad skiljer en kapabelCNC-svarvningstjänstfrån en marginell är repeterbarhet under produktionsförhållanden.
Tolerans och ytfinish—De verkliga siffrorna
Kapacitet Standardområde Precisionsområde Vad det betyder för din del
| Förmåga | Standardutbud | Precisionsräckvidd | Vad det betyder för din del |
|---|---|---|---|
| Dimensionell tolerans | ±0,05 mm (ISO 2768-f) | ±0,005 mm till ±0,01 mm | Precisionsområdet kräver markklämning, termisk kontroll och mätning under processen |
| Ytfinish (Ra) | 3,2 µm (bearbetad) | 0,8 µm eller bättre | Finare ytbehandlingar kräver reducerade matningshastigheter, polerade skär eller sekundära operationer |
| Koncentrisitet | 0,05 mm TIR | 0,01 mm TIR | Kritisk för matchande axlar, lagersäten och roterande enheter |
ISO 2768-f för metaller anger ±0,05 mm på nominella storlekar från 0,5 till 6 mm och ±0,1 mm från 6 till 30 mm. En leverantör som hävdar ±0,005 mm på produktionsbasis bör kunna visa SPC-data från en jämförbar del, inte bara ett engångsprov.
Den schweiziska fördelen för smala delar
För delar under 20–32 mm i diameter med längd-till-diameter-förhållanden över 5:1 är en svarv med glidande huvud (schweizisk typ) rätt utrustning. Styrbussningen stödjer stångstocken vid skärzonen och ger avsevärt bättre vibrationsmotstånd än en svarv med fast huvud. Om din del är lång och smal och leverantören citerar en maskin med fast huvud, förvänta dig avböjning, prat eller avsmalning.
Kvalitetsdokumentation – vad en seriös partner tillhandahåller som standard
Skillnaden mellan en kapabelCNC-svarvningstjänstoch en transaktionsmässig sådan är synlig i pappersarbetet som levereras med delarna.
Första artikelinspektion (FAI) är inte valfritt
FAI verifierar att den första produktionsdelen överensstämmer med varje ritningskrav. Det är grunddokumentet för varje ny delintroduktion. För bilprogram går PPAP längre – det visar att hela produktionssystemet är repeterbart, inte bara att ett prov passerat. En leverantör som erbjuder "dimensionella rapporter på begäran" säger till dig att FAI är en merförsäljning, inte ett standardsteg.
Verifiering under process, inte bara slutinspektion
Slutbesiktning upptäcker defekter efter att värdet redan lagts till. En pålitlig svarvpartner verifierar dimensioner under produktionen:
- CMM-verifiering vid första artikel, batchstart och slutlig release
- Keyence eller optisk mätning för viktiga funktioner för höga volymer
- SPC-övervakning av toleranser som är viktiga, med korrigerande åtgärder utlöst av trend, inte bara out-of-spec
Materialets spårbarhet till värmenummer
Varje batch bör spåras tillbaka till brukscertifikatet för råstångsbeståndet. Utan detta är en materialsubstitution eller en värmebehandlingsinkonsekvens osynlig tills delen misslyckas.
Två produktionsfall där en vändningsförändring löste problemet
EV-motorrotoraxel (5-axlig fräsvarv, tolerans och inställningsminskning)
Problem: En leverantör av elfordonsmotorer tillverkade rotoraxlar över fem separata svarv- och fräsuppsättningar. Varje omklämning introducerade koncentricitetsfel, och den kumulativa uppstaplingen skjuts ut borrning-till-OD utöver gränsen på ±0,02 mm. Skrotandelen var 4 %.
Vårt förhållningssätt: Vi flyttade delen till en 5-axlig fräs-varv-cell. Svarvning, fräsning och borrning slutfördes i en enda fastspänning. Elimineringen av återklämning tog bort den primära källan till koncentricitetsfel.
Resultatat: Runoutvariationen sjönk under ±0,01 mm. Antalet installationer sjönk från fem till ett och skrotandelen sjönk under 0,5 %.
Medicinsk benskruv (schweizersvarvning, ytfinish och spårbarhet)
Problem: En medicinsk apparatstart behövde benskruvar bearbetade av 17-4PH rostfritt stål. Gängflankerna krävde Ra under 0,8 µm för utmattningsmotstånd, och varje parti måste kunna spåras till kvarnens värmenummer. Den tidigare leverantören levererade delar som klarade visuell inspektion men underkände utmattningstestning vid gängroten.
Vårt tillvägagångssätt:Vi bearbetade skruvarna på svarvar av schweizisk typ med levande verktyg för drivfunktionen. Gängning utfördes i en enda kontinuerlig passage med en polerad hårdmetallskär, och Ra verifierades på vart 50:e stycke med hjälp av en bärbar profilometer. Varje parti levereras med brukscertifikatet och en dimensionsrapport som täcker varje ritningsegenskaper.
Resultatat: Trådrot Ra uppmätt konsekvent mellan 0,4 och 0,6 µm. Utmattningstest godkänd med marginal. Kunden eliminerade 100 % inkommande inspektion efter den tredje lotten.
Tekniska specifikationer – Vårt svarvkuvert
| Parameter | Räckvidd | Anteckningar |
|---|---|---|
| Max deldiameter | 431 mm | Större diametrar kräver svarvar med fast huvud |
| Max dellängd | 990 mm | Längre delar kan kräva speciell fixering |
| Skaftdiametertolerans | ±0,005 mm till ±0,05 mm | Precisionsområde kräver mätning under processen |
| Ytfinish | Ra 0,4 µm till Ra 3,2 µm | Finare ytbehandlingar tillgängliga med sekundära operationer |
| Material | Aluminium, mässing, koppar, rostfritt stål, kolstål | Materialspecifika parametrar gäller |
För delar utanför dessa intervall kommer vi att berätta innan du citerar snarare än efter att den första artikeln misslyckats.
FAQ
F1: Hur vet jag om min del ska svarvas eller fräsas?
S: Den avgörande faktorn är geometrin. Om delen är rotationssymmetrisk – en axel, stift, bussning, koppling eller koppling – är CNC-svarvning nästan alltid snabbare och billigare än fräsning. Svarvning använder kontinuerlig skärverkan på ett snurrande arbetsstycke, vilket ger högre materialavverkningshastigheter på runda delar och lägre verktygskostnader för medelstora till stora volymer. Om de kritiska egenskaperna är fickor, slitsar eller hålmönster fördelade över flera ytor, är fräsning den korrekta primära processen. Delar som kombinerar både runda och prismatiska egenskaper produceras bäst på ett fräs-svarvcenter, vilket slutför båda operationerna i en enda fastspänning. En kapabelCNC-svarvningstjänstkommer att rekommendera fräsning när svarvning inte är rätt svar.
F2: Vilken kvalitetsdokumentation ska jag förvänta mig av en CNC-svarvningstjänst?
S: Kräv åtminstone inspektion av första artikel (FAI) på den första produktionsdelen, ett materialcertifikat som kan spåras till fabrikens värmenummer och registreringar av inspektioner under processen för kritiska dimensioner. För bilprogram är PPAP-dokumentation standarden – FAI ensamt visar inte att produktionssystemet är repeterbart. För medicinskt eller rymdarbete kan AS9102 (aerospace FAI) eller ISO 13485 anpassad processdisciplin krävas. En seriös partner tillhandahåller dessa som standardsteg för arbetsflöden, inte som betalda tillägg. Om en leverantör inte kan visa en färdig FAI från en jämförbar del är kvalitetspåståendet overifierat.
F3: Vilka toleranser kan en CNC-svarvningstjänst realistiskt hålla i produktionen?
S: Standardsvarvning håller ±0,05 mm på metaller enligt ISO 2768-f för nominella storlekar under 30 mm. Precisionssvarvning uppnår rutinmässigt ±0,01 mm med markklämning och mätning under processen. Toleranser på ±0,005 mm kan uppnås på utvalda funktioner med svarvar av schweizisk typ och termisk kompensation, men de kräver SPC-övervakning – inte bara ett engångsprov. Den praktiska begränsningen är inte maskinens bästa möjliga kapacitet utan leverantörens förmåga att hålla den toleransen över tusentals delar. Be om ett kontrollschema från en produktionskörning, inte en inspektionsrapport i en del.
F4: Vad är MOQ och ledtid för CNC-svarvning hos Nuote Metals?
S: Vår standard MOQ är 500 stycken för anpassade svarvade delar, med lägre kvantiteter tillgängliga för prototyper och första artiklar. Lagermässing och standardkopplingsprofiler kan levereras från 100 stycken. Ledtiden för standardmaterial i produktionskvantiteter upp till 50 000 stycken är 7–12 dagar. Anpassad plätering eller sekundära operationer lägger till 5–8 dagar. Nya delar som kräver verktyg och FAI tillåter totalt 15–25 dagar. Varje offert inkluderar en fast ledtid, inte ett intervall. ISO 9001:2015 certifierad.
Skicka förfrågan
X
Vi använder cookies för att ge dig en bättre webbupplevelse, analysera webbplatstrafik och anpassa innehåll. Genom att använda denna sida godkänner du vår användning av cookies.
Sekretesspolicy