
Hur designar du metallsvarvade delar som är kostnadseffektiva att tillverka?
Varför designbeslut avgör det mesta av kostnaden för metallsvarvade delar
A metallsvarvad deltillverkas på en svarv, där arbetsstycket roterar och ett enpunktsverktyg tar bort material längs rotationsaxeln. Denna process är mycket effektiv för cylindriska egenskaper - men den har geometriska begränsningar. Funktioner som faller utanför dessa gränser tvingar fram sekundära operationer, specialverktyg eller långsammare cykeltider.
De designval som betyder mest:
- Toleranstexter som överstiger vad processen naturligt innehåller
- Ytfinishkrav som kräver sekundära operationer
- Väggtjocklek som orsakar vibrationer eller avböjning
- Gängspecifikationer som kräver specialverktyg
- Materialhårdhet som påskyndar verktygsslitage
En del som är designad för svarvprocessen från början kommer att kosta mindre, gå snabbare och hålla toleransen mer konsekvent än en del som behandlar svarvning som en eftertanke.
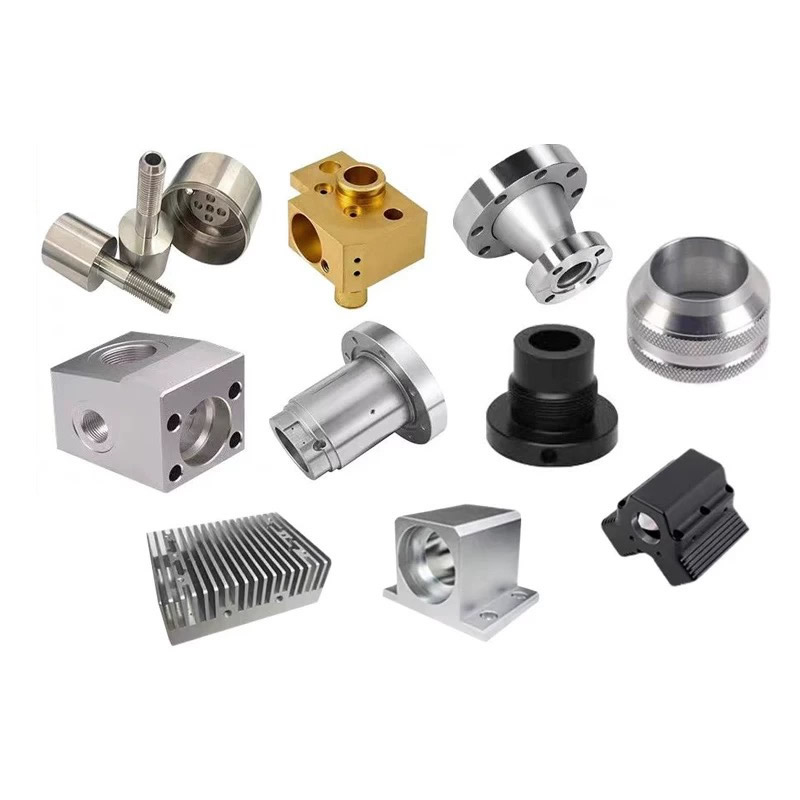
Tre designfunktioner som ökar kostnaderna
Övertolerans—Den dyraste vanan
Ett vanligt misstag är att tillämpa snäva toleranser för varje dimension snarare än bara de funktionella. Standardsvarvning håller ±0,05 mm på metaller enligt ISO 2768-f. Precisionssvarvning uppnår ±0,01 mm. Men en ±0,01 mm tolerans på en icke-funktionell dimension ökar kostnaden utan att lägga till mervärde.
| Toleransnivå | Typisk process | Relativ kostnadspåverkan |
|---|---|---|
| ±0,10 mm | Standardsvarvning | Baslinje |
| ±0,05 mm | Standardsvarvning | +0–10 % |
| ±0,02 mm | Precisionssvarvning, mätning under processen | +20–35 % |
| ±0,005 mm | Precisionssvarvning + SPC, termisk kontroll | +50–80 % |
Fixningen:Tillämpa snäva toleranser endast på passande ytor, lagersäten och funktionella gränssnitt. Lämna kosmetiska och fria mått med allmän tolerans.
Tunna väggar och långa överhäng
En väggtjocklek under 1 mm på enmetallsvarvad delinbjuder till vibration, prat och avböjning. Verktyget trycker undan väggen istället för att skära den rent. Resultatet är inkonsekventa dimensioner och dålig ytfinish.
Fixningen:Om en tunn vägg krävs funktionellt, specificera spänningsavlastat material och förvänta dig långsammare skärparametrar. Om väggen inte är funktionellt nödvändig, förtjocka den. En 1,5 mm vägg bearbetar fyra gånger snabbare än en 0,8 mm vägg med samma tolerans.
Gängor och spår som kräver specialverktyg
Standard metriska och imperialiska gängor skärs med standardverktyg vid normala cykeltider. Men icke-standardiserade gängprofiler, vänstergängor, flerstartsgängor och smala inre spår kräver specialslipade verktyg, lägre hastigheter och ofta en andra operation.
Fixningen:Använd standardgängprofiler där det är möjligt. Om en speciell gänga krävs, konsolidera den till en egenskap per del istället för att fördela den över flera diametrar.
Materialval – Matcha prestanda mot process
Materialet bestämmer skärhastighet, verktygslivslängd, ytfinish och sekundära driftkrav. På Nuote Metals skapar vi fem materialfamiljer, var och en med distinkt bearbetningsbeteende.
| Material | Bearbetningsbarhet | Bäst för | Designanteckningar |
|---|---|---|---|
| Mässing (C36000) | Utmärkt (100% index) | Högvolymkontakter, beslag, bussningar | Snabbast skärning, bästa spånkontroll, lägsta verktygsslitage |
| Mässing (C2680) | Bra (~30 % index) | Elektriska delar som kräver duktilitet | Långsammare hastigheter, längre chips, blyfritt |
| Aluminium (6061) | Mycket bra | Lättviktshöljen, distanser, kylflänsar | Höga hastigheter, bra finish, gummiaktig i låga hastigheter |
| Rostfritt stål (303) | Bra | Korrosionsbeständiga axlar, beslag | Arbetshärdar; kräver positiv matning och vassa verktyg |
| Rostfritt stål (316) | Måttlig | Marina och medicinska komponenter | Långsammare hastigheter, högre verktygsslitage än 303 |
| Kolstål (12L14) | Excellent | Allmänna industriella axlar, stift | Fribearbetningsgrad, bra finish, behöver plätering |
Vår regel:Ommetallsvarvad delkräver inte korrosionsbeständighet, fribearbetad mässing eller kolstål kommer att vara det billigaste alternativet. Om korrosionsbeständighet krävs är 303 rostfritt lättare att bearbeta än 316. Ange 316 endast när miljön kräver det.
Två designfall där förändringar sänker kostnaderna
Hydraulisk grenrörskoppling (toleransrationalisering)
Problem: En tillverkare av hydrauliska system lämnade in en grenrörskoppling med ±0,01 mm tolerans för varje dimension—inklusive de sexkantiga plattorna och den totala längden. Delen citerades till ett högt pris eftersom varje funktion krävde mätning under processen.
Vår recension:Endast tre dimensioner var funktionellt kritiska: gängstigningsdiametern, O-ringens spårdiameter och den passande ytans vinkelräthet. De sexkantiga plattorna och den totala längden hade inga funktionskrav utöver den allmänna toleransen.
Ändringen:Vi föreslog ±0,05 mm på de icke-kritiska dimensionerna och behöll ±0,01 mm endast på de tre funktionella funktionerna.
Resultatat: Cykeltiden minskade med 22 %. Delen körs nu med standardkontroller under processen av de tre kritiska dimensionerna och generell provtagning på resten. De årliga kostnadsbesparingarna översteg 15 %.
Sensorhus i rostfritt stål (materialersättning)
Problem: En sensortillverkare specificerade 316 rostfritt stål för ett hölje som endast exponeras för laboratorieluft inomhus. Delen hade ett djupt inre hål med 1,2 mm vägg. Bearbetning av 316 med den väggtjockleken orsakade pladder och krävde låga hastigheter, vilket ökade kostnaderna.
Vår recension:Driftmiljön var torr, temperaturkontrollerad och fri från klorider. 316 var överspecificerat.
Ändringen:Vi föreslog 303 rostfritt stål – lättare att bearbeta, tillräckligt korrosionsbeständighet för inomhusmiljön och kompatibelt med det befintliga tätningsmaterialet.
Resultatat: Skärhastigheten ökade med 40 %. Chatter elimineras. Verktygets livslängd tredubblades. Kunden kvalificerade 303 för alla inomhussensormodeller.
Tekniska specifikationer – Vårt svarvkuvert
| Parameter | Räckvidd | Anteckningar |
|---|---|---|
| Max deldiameter | 431 mm | Större diametrar kräver svarvar med fast huvud |
| Max dellängd | 990 mm | Längre delar kan kräva speciell fixering |
| Standardtolerans | ±0,05 mm | ISO 2768-f för metaller |
| Precisionstolerans | ±0,01 mm till ±0,005 mm | Kräver mätning under processen och SPC |
| Ytfinish | Ra 0,4 µm till Ra 3,2 µm | Finare ytbehandlingar tillgängliga med sekundära operationer |
| Material | Mässing, aluminium, rostfritt stål, kolstål, koppar | Materialspecifika parametrar gäller |
Förmetallsvarvade delarutanför dessa intervall kommer vi att berätta innan du citerar snarare än efter att den första artikeln misslyckats.
FAQ
F1: Hur vet jag om min del är en bra kandidat för vändning?
S: Den avgörande faktorn är rotationssymmetri. Om delens kritiska egenskaper är koncentriska med en enda axel – axlar, stift, bussningar, kopplingar, kopplingar, distanser – är svarvning nästan alltid den snabbaste och mest ekonomiska processen. Om delen har fickor, slitsar eller hålmönster fördelade över flera ytor, är fräsning eller fräsning den korrekta primära processen. En kompetent leverantör kommer att tala om för dig när svarvning inte är rätt svar snarare än att tvinga din del på en svarv. På Nuote Metals granskar vi varje ritning för processpassning innan offert.
F2: Vilken tolerans ska jag ange på en metallsvarvad del?
S: Ange snäva toleranser endast där de har betydelse funktionellt – passande ytor, lagersäten, tätningsspår och gängstigningsdiametrar. För alla andra dimensioner, använd generell tolerans (±0,05 mm enligt ISO 2768-f). Övertolerans är den enskilt vanligaste kostnadsdrivaren vi ser. En del med ±0,01 mm på varje dimension kommer att kosta 20–35 % mer än samma del med snäva toleranser som endast tillämpas på de tre eller fyra funktionella funktionerna. Om du är osäker på vilka dimensioner som är kritiska, skicka oss ritningen så identifierar vi de funktionella förklaringarna innan offert.
F3: Vilket material finns tillgängligt förmetallsvarvade delarpå Nuote Metals?
S: Vi svarvar mässing (C36000 och C2680), aluminium (6061), rostfritt stål (303 och 316), kolstål (12L14) och koppar. Varje material har distinkt bearbetningsbeteende. C36000 mässing är den snabbaste och mest ekonomiska för delar med stora volymer. 303 rostfritt är lättare att bearbeta än 316 och är lämplig för de flesta inomhus och milda utomhusmiljöer. 316 är reserverad för marina, kemiska och medicinska tillämpningar där kloridresistens krävs. Kolstål 12L14 är det billigaste alternativet när korrosionsbeständighet inte behövs. Vi kommer att rekommendera det billigaste materialet som uppfyller din faktiska driftsmiljö – inte det dyraste.
F4: Vad är MOQ och ledtid för metallsvarvade delar från Nuote Metals?
S: Vår standard MOQ är 500 stycken för anpassade svarvade delar, med lägre kvantiteter tillgängliga för prototyper och första artiklar. Lagermaterial och standardprofiler kan skickas från 100 stycken. Ledtiden för standardmaterial i produktionskvantiteter upp till 50 000 stycken är 7–12 dagar. Anpassad plätering eller sekundära operationer lägger till 5–8 dagar. Nya delar som kräver verktyg och första artikelinspektion tillåter totalt 15–25 dagar. Varje offert inkluderar en fast ledtid, inte ett intervall. ISO 9001:2015 certifierad.
Skicka förfrågan
X
Vi använder cookies för att ge dig en bättre webbupplevelse, analysera webbplatstrafik och anpassa innehåll. Genom att använda denna sida godkänner du vår användning av cookies.
Sekretesspolicy